Quando um avaliador técnico analisa vigas de aço estrutural destinadas a projetos de construção europeus, a validação da soldabilidade não é apenas uma formalidade — é a base da conformidade com a EN 1090-2. Uma única solda não conforme pode provocar a rejeição na inspeção da obra, atrasar a entrega do projeto ou comprometer a integridade estrutural sob cargas de serviço. Para parceiros como a Hongteng Fengda, exportadora de vigas de aço para a Europa, isso significa que a soldabilidade deve ser comprovadamente verificada — e não presumida — quanto à classe do material, ao projeto da junta, ao procedimento e à execução. Não basta fornecer vigas que atendam às propriedades mecânicas da EN 10025; o material também deve comportar-se de forma previsível sob tensão térmica, manter a tenacidade em condições abaixo de zero e aceitar metais de adição sem fissuração ou fragilização.
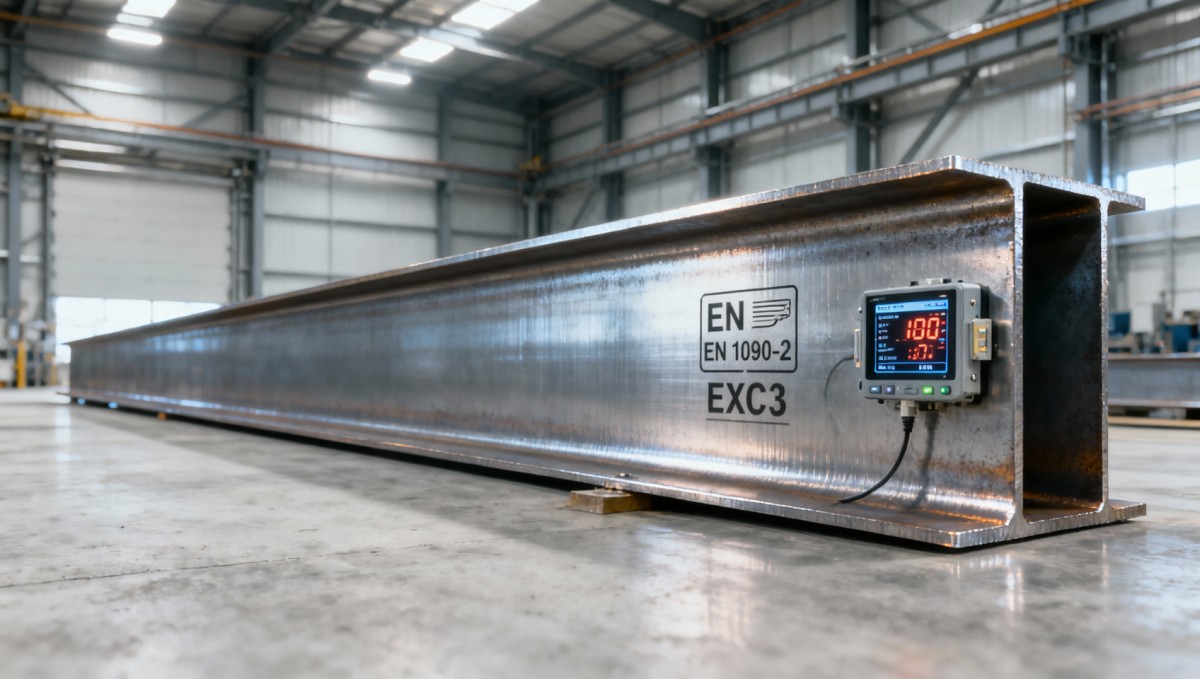
O requisito central está nas Classes de Execução EXC2–EXC4. À medida que a classe de execução aumenta, aumentam também as exigências: a EXC2 requer WPQR (Registro de Qualificação do Procedimento de Soldagem) básico e certificação de soldadores; a EXC3 acrescenta ensaios obrigatórios de impacto Charpy em temperaturas especificadas; a EXC4 exige rastreabilidade completa dos metais de adição, registros de controle de pré-aquecimento, monitoramento da temperatura entre passes e documentação de tratamento térmico pós-soldagem (PWHT), quando aplicável. Os avaliadores técnicos não verificam a conformidade apenas analisando um certificado — eles examinam o *sistema* por trás dele: como a soldabilidade é validada antes, durante e após a produção.
A Validação da Soldabilidade no Nível do Material Começa pela Seleção do Aço-Base
O Anexo C da EN 1090-2 define soldabilidade como “a capacidade do material de ser soldado para produzir juntas sãs sem fissuras ou outros defeitos”. Isso depende da composição química, especialmente do equivalente de carbono (CEV), e da estabilidade metalúrgica sob ciclos térmicos. Nem todos os aços estruturais laminados a quente são igualmente soldáveis — mesmo dentro da mesma classe nominal. Por exemplo, Q345B e Q345E compartilham o limite de escoamento, mas diferem significativamente na retenção de energia de impacto a –20°C e nos limites de CEV. O Q345E, com controles mais rigorosos de fósforo/enxofre e menor CEV, é selecionado rotineiramente para aplicações EXC3/EXC4 em que a tenacidade a baixa temperatura é crítica.
A Hongteng Fengda valida a soldabilidade do material-base por meio de certificados de ensaio da usina alinhados às normas EN 10025-2 e EN 10025-3, complementados pela verificação interna de CEV conforme as fórmulas do ILO (Instituto Internacional de Soldagem). Quando necessário, realizamos ensaios suplementares de impacto Charpy V-notch a –20°C ou –40°C em corridas representativas — especialmente para classes como Q390D, Q420E ou Q620D — garantindo que a energia mínima absorvida atenda aos limites da Tabela C.1 da EN 1090-2. Essa etapa elimina a dependência de fichas técnicas genéricas de classe e confirma o desempenho real em nível de lote.
A Qualificação do Procedimento de Soldagem (WPQR) Deve Refletir as Condições Reais de Produção
Um WPQR qualificado em chapa de 10 mm usando GMAW não abrange automaticamente flanges de vigas de 50 mm soldados com SAW — embora muitos exportadores suponham que sim. A EN 1090-2 exige que os WPQRs sejam qualificados para faixas específicas de espessura, configurações de juntas (por exemplo, juntas em T versus juntas de topo), posições de soldagem (PA, PB, PF) e faixas de aporte térmico. Para vigas estruturais usadas em estruturas de edifícios ou trilhos de pontes rolantes, a qualificação típica abrange:
- Soldas de topo em conexões alma-flange (posição PB/PF)
- Soldas de filete com garganta ≥6 mm para fixações de contraventamento (posição PA/PB)
- Faixa de espessura de 8 mm até a espessura máxima de produção (por exemplo, 60 mm)
- Aporte térmico entre 0.5 kJ/mm e 2.5 kJ/mm, dependendo do CEV
Cada WPQR inclui exame macro e micrográfico, ensaios de tração, dobramento e impacto conforme a EN ISO 15614-1. Fundamentalmente, a rastreabilidade do metal de adição é incorporada ao registro: números de lote, certificados do fabricante e registros de humidade de armazenamento são mantidos — não apenas a classificação EN ISO 2560/2561.
Ensaios de Solda em Produção: Além da Inspeção Visual
A inspeção visual (VT) conforme a EN ISO 17637 deteta descontinuidades superficiais — mas não identifica fissuras sob o cordão, falta de fusão ou fissuração induzida por hidrogénio. Para EXC3 e EXC4, os ensaios não destrutivos (END) são obrigatórios em soldas críticas. A Hongteng Fengda aplica END com base na classe de execução e na categoria da junta:
- EXC2: 10% VT em soldas de filete; 100% VT em soldas de topo
- EXC3: 100% VT + 10% UT (ensaio ultrassónico) em soldas de topo; 100% VT + 10% MT (partículas magnéticas) em soldas de filete
- EXC4: 100% VT + 100% UT em soldas de topo; 100% VT + 100% MT em soldas de filete; além de ensaio de dureza na ZAC se for aplicado PWHT
Os critérios de aceitação UT seguem a EN ISO 5817 Nível B (para EXC3) ou Nível A (para EXC4), com tolerância zero para indicações planares >1 mm de altura. Todo o pessoal de END possui certificação válida PCN ou EN 473/ISO 9712 Nível 2 — e os registos incluem registos de calibração de sondas, mapas de cobertura de varredura e arquivos de imagens digitais.
Rastreabilidade e Documentação: A Trilha de Auditoria que se Sustenta
A conformidade com a EN 1090-2 entra em colapso sem uma rastreabilidade auditável. Cada viga fornecida à Europa possui um número de identificação único vinculado a:
- Número da corrida do material-base e certificado da usina
- Referência do procedimento de soldagem (por exemplo, WPQR-HF-2024-078)
- ID do soldador e data de validade da certificação
- Número do lote do metal de adição e classificação EN ISO 2560
- Registos de temperatura de pré-aquecimento e entre passes (com leituras datadas)
- IDs dos relatórios de END e números de certificação dos técnicos
Essa cadeia garante que, se uma solda falhar durante os ensaios em obra, a análise da causa raiz possa determinar se o problema se originou de desvios na química do material, absorção de humidade pelo metal de adição ou desvio do operador — e não apenas da “qualidade da solda”. Ensaios testemunhados por terceiros (por exemplo, TÜV ou Bureau Veritas) reforçam ainda mais a credibilidade, especialmente para projetos EXC4 que envolvem pontes ou fachadas de edifícios altos.
Onde se Encaixa a Bobina Laminada a Quente Hrc
Embora as vigas estruturais sejam o foco principal, a validação da soldabilidade estende-se aos componentes de suporte. Por exemplo, a Bobina Laminada a Quente Hrc utilizada em contraventamentos fabricados sob medida, ancoragens de revestimento ou estruturas secundárias também deve atender aos requisitos da EN 1090-2 quando integrada em conjuntos EXC2+. Classes como Q345C, Q390D ou S355JR — disponíveis na nossa gama de Bobina Laminada a Quente Hrc — passam pelos mesmos protocolos de verificação de CEV e ensaio Charpy que as seções de vigas. A sua conformabilidade em espessuras finas (0.17–3.5 mm) introduz considerações adicionais: taxas de arrefecimento mais elevadas aumentam a dureza da ZAC, exigindo um controlo mais rigoroso do aporte térmico e das taxas de arrefecimento pós-soldagem.
O que os Avaliadores Técnicos Devem Verificar Antes da Aceitação
Antes de aprovar a entrega, os avaliadores técnicos devem solicitar e verificar:
- O âmbito de validade do WPQR — corresponde à geometria, espessura e posição reais da junta?
- Relatórios de ensaio Charpy que indiquem temperatura de ensaio, orientação do provete (transversal/longitudinal) e valores de energia absorvida — e não apenas “atende à EN 10025”
- Certificados de metal de adição que confirmem a classificação EN ISO 2560 *e* dados de tração/impacto específicos do lote
- Relatórios de END com dimensionamento claro das indicações, esboços de localização e justificativa de aceitação/rejeição conforme a EN ISO 5817
- Cartões de certificação de soldadores que indiquem datas de renovação e posições ensaiadas — cruzados com as anotações do mapa de soldas
Nenhum documento isolado comprova a conformidade. É a consistência entre esses registos — e o seu alinhamento com a classe de execução definida pela EN 1090-2 — que determina se a soldabilidade foi rigorosamente validada, e não apenas declarada.
Envie-nos uma mensagem


Insira o que deseja encontrar