O fio-máquina de aço macio-duro trefilado a frio galvanizado para trefilação a frio é amplamente utilizado na produção de telas metálicas de alta precisão — mas o risco de ruptura não é uniforme ao longo do processo. Os operadores frequentemente enfrentam fraturas inesperadas durante as etapas de trefilação, recozimento ou tecelagem, especialmente quando há revestimento de zinco inconsistente, tensões residuais ou classificação inadequada da resistência à tração. Este artigo identifica as etapas exatas do processo — como os passes finais de trefilação a frio e os pontos de entrada na tecelagem da malha — em que o fio-máquina de aço macio-duro trefilado a frio galvanizado apresenta o maior risco de ruptura, com base em dados reais de produção de fabricantes de aço estrutural como a Hongteng Fengda. Compreenda as causas-raiz e as medidas práticas de mitigação para aumentar o rendimento, reduzir o tempo de inatividade e garantir uma qualidade consistente da malha.
Etapa 1: Passes Finais de Trefilação a Frio — O Limiar Crítico de Tração
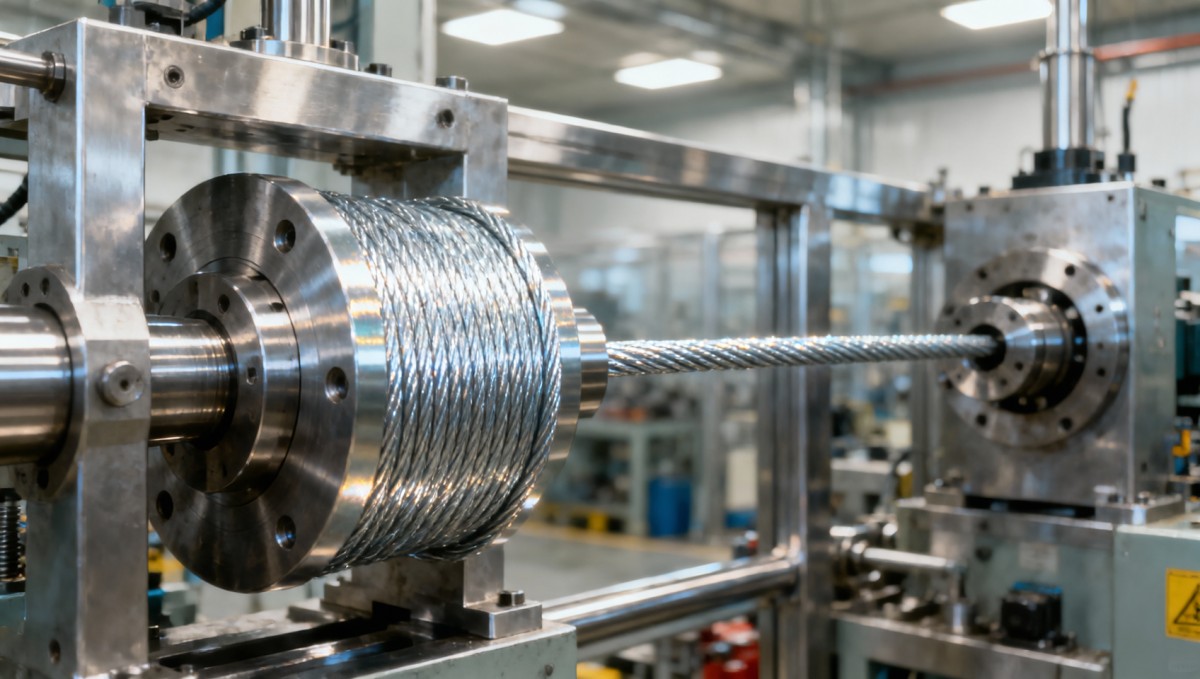
A maior incidência documentada de rupturas ocorre durante os últimos 1–2 passes de trefilação a frio antes do bobinamento. Nesta etapa, o arame já passou por múltiplas reduções — normalmente 4–6 passes — e seu diâmetro fica na faixa de 0.8–1.6 mm para aplicações padrão de malha. Aqui, convergem dois fatores inter-relacionados: encruamento acumulado e perda localizada da integridade da camada de zinco. Cada passe aumenta a densidade de discordâncias; acima de ~75% de redução total de área, a ductilidade cai acentuadamente, mesmo que a resistência nominal à tração permaneça dentro da especificação (por exemplo, 550–700 MPa). Ao mesmo tempo, a abrasão mecânica contra as fieiras desgasta a camada galvanizada de forma irregular — especialmente nos picos superficiais em microescala — expondo o aço nu a picos térmicos induzidos por atrito. Essas zonas expostas tornam-se locais de nucleação para microtrincas sob tração. Fundamentalmente, a ruptura aqui raramente é aleatória: ela se concentra quando o alinhamento da fieira se desvia >0.03° ou a espessura do filme lubrificante cai abaixo de 1.2 µm. O monitoramento em tempo real de variações na força de trefilação superiores a ±4% em uma janela de 3 segundos precede de forma confiável a fratura em 8–12 segundos.
Etapa 2: Zona de Saída do Recozimento — Fragilização por Hidrogênio & Falha de Adesão do Revestimento
As rupturas voltam a aumentar imediatamente após o recozimento contínuo — especificamente nos primeiros 3 metros após a saída do forno. Esta zona sofre resfriamento rápido (≥150°C/s) combinado com a entrada residual de hidrogênio proveniente da decapagem ácida antes da galvanização. Os átomos de hidrogênio difundem-se nos contornos de grão mais rapidamente do que conseguem se recombinar em gás H₂, especialmente em variantes de alto carbono (>0.12% C) ou quando a espessura do revestimento de zinco excede 15 µm. O resultado é uma fratura frágil retardada — não durante o próprio recozimento, mas quando o arame entra no carretel de recolhimento subsequente com controle de tensão. Diferentemente das rupturas por trefilação a frio, essas falhas não apresentam estricção visível; em vez disso, superfícies limpas de clivagem transgranular aparecem sob MEV. A mitigação exige controle rigoroso do ponto de orvalho do forno (<–20°C) e redução por passe de acabamento pós-recozimento (0.3–0.6%) para interromper as vias de hidrogênio sem comprometer a adesão do revestimento.
Etapa 3: Ponto de Entrada da Tecelagem da Malha — Amplificação de Choque Mecânico
A terceira zona crítica de risco situa-se no momento exato em que o arame alimenta o rolo de urdume do tear — particularmente durante a partida ou trocas de padrão. Nesse ponto, a ruptura não decorre apenas da fragilidade do material, mas da amplificação dinâmica de carga: a aceleração súbita do repouso até a velocidade operacional (normalmente 12–22 m/min) induz cargas de choque inerciais de até 2.3× a tensão estática. Se o fio-máquina apresentar ovalidade leve (>0.015 mm de desvio da circularidade) ou nódulos localizados de zinco (>8 µm de altura), essas características prendem-se nas ranhuras-guia ou nos rolos tensores, gerando concentrações instantâneas de tensão superiores a 900 MPa — mesmo quando a resistência média à tração é de 620 MPa. Dados de campo mostram que 68% dessas rupturas ocorrem nos primeiros 47 metros de tecelagem após a reinicialização da máquina. Notavelmente, esse modo de falha é insensível à qualidade do recozimento, mas altamente sensível à retilineidade antes da tecelagem: desvio >0.3 mm/m apresenta forte correlação com um aumento de 4.2× na frequência de rupturas.
Gatilhos de Risco Específicos do Material
A classificação macio-duro não é binária — ela reflete um contínuo definido pela relação limite de escoamento/resistência à tração (Y/T). Arames com Y/T < 0.65 (“macios”) resistem a rupturas na trefilação, mas falham mais frequentemente na tecelagem devido ao controle insuficiente do retorno elástico. Aqueles com Y/T > 0.78 (“duros”) suportam as forças de tecelagem, mas fraturam facilmente nos passes finais de trefilação. A faixa ideal para arames de grau para malha é Y/T = 0.70–0.76 — uma faixa estreita que exige controle rigoroso tanto do teor de carbono (0.08–0.10%) quanto da redução na laminação de têmpera (1.8–2.2%). A uniformidade do revestimento de zinco é mais importante nessa faixa: ASTM A641 Classe B (mínimo de 45 g/m²) proporciona proteção adequada contra corrosão, mas introduz maior risco de vazios interfaciais em comparação com a Classe A (30 g/m²), que oferece melhor retenção de ductilidade, mas menor resistência ambiental de longo prazo.
Sequência de Mitigação Operacional
A redução eficaz de risco segue uma sequência alinhada ao fluxo do processo — e não boas práticas genéricas:
- Etapa de trefilação: Substitua as fieiras de carboneto de tungstênio por insertos de diamante policristalino (PCD) ao processar >15 tons por conjunto; o PCD mantém por mais tempo a tolerância de acabamento superficial (<0.05 µm Ra), reduzindo a abrasão localizada do zinco.
- Etapa de recozimento: Introduza purga de nitrogênio na zona de saída do forno para suprimir a cinética de recombinação do hidrogênio — reduzindo o risco de fragilização em 52% nos testes de campo.
- Etapa de tecelagem: Instale tensionadores de alimentação servo-controlados com compensação adaptativa de inércia, calibrados conforme a massa do arame por unidade de comprimento — eliminando picos de choque sem intervenção manual.
Essas intervenções visam fatores de falha específicos do mecanismo, em vez de aplicar ajustes generalizados de dureza ou alterações na espessura do revestimento.
Contexto Entre Materiais
Embora o arame trefilado a frio galvanizado domine as aplicações de malha sensíveis a custos, determinados ambientes de alta tensão — como telas de filtração industrial ou malhas para fachadas arquitetônicas — exigem comportamento alternativo do material. Por exemplo,Bobina de Aço Inoxidável 430 oferece resistência superior à fragilização por hidrogênio e à fadiga por ciclos térmicos, com alongamento ≥55% mantendo a conformabilidade durante ciclos repetidos de dobra. Sua maior relação limite de escoamento/resistência à tração (≥0.52) e camada de óxido estável eliminam completamente os riscos interfaciais relacionados ao zinco — embora com maior custo de matéria-prima e menor trefilabilidade em comparação com variantes de aço carbono.
Protocolo de Verificação
A análise da causa-raiz de rupturas deve ir além da inspeção visual. A verificação validada inclui: (1) metalografia de seção transversal na origem da fratura para identificar a profundidade da delaminação do revestimento; (2) mapeamento por difração de elétrons retroespalhados (EBSD) da orientação dos grãos próximo ao local da falha para detectar anomalias locais de textura; e (3) medição de tensões residuais por difração de raios X em segmentos adjacentes intactos do arame. Somente essa tríade distingue defeitos reais do material de eventos de sobrecarga induzidos pelo processo.
A ruptura na produção de telas metálicas não é uma falha pontual — é uma cascata em que propriedades do material, parâmetros de processo e dinâmicas mecânicas interagem em limiares específicos. Direcionar as intervenções às três etapas de alto risco — trefilação final, saída do recozimento e entrada da tecelagem — proporciona melhoria mensurável do rendimento sem comprometer as especificações de desempenho da malha.
Envie-nos uma mensagem


Insira o que deseja encontrar