Ao especificar aço estrutural galvanizado ou componentes para projetos exigentes, a escolha entre acabamentos eletrogalvanizados e galvanizados por imersão a quente raramente se resume a determinar qual é universalmente superior. O importante é adequar as características físicas do revestimento às exigências ambientais e mecânicas específicas da aplicação.
Para os avaliadores técnicos, a regra prática inicial é simples: a galvanização por imersão a quente proporciona uma camada espessa de zinco com ligação metalúrgica, ideal para proteção contra corrosão em ambientes externos exigentes, enquanto a eletrogalvanização oferece um revestimento mais fino e uniforme, que preserva tolerâncias dimensionais rigorosas e proporciona um acabamento superficial mais liso para ambientes internos ou menos agressivos. As decisões de engenharia na prática exigem ir além dessas definições básicas para compreender como cada processo afeta a fabricação, a vida útil e os custos totais do projeto.
A realidade metalúrgica: camadas de liga versus zinco puro
A diferença fundamental está na interação do zinco com o aço de base. A galvanização por imersão a quente envolve mergulhar o aço limpo em um banho de zinco fundido a aproximadamente 450°C. Isso desencadeia uma reação metalúrgica, criando uma série de camadas de liga de zinco e ferro entre o substrato de aço e a camada externa de zinco puro. Essas camadas de liga são, na verdade, mais duras que o próprio aço de base, proporcionando resistência excepcional a danos mecânicos, abrasão e impactos durante o transporte e a construção.
A eletrogalvanização, por sua vez, é um processo eletrolítico. O zinco é depositado na superfície do aço por meio de uma corrente elétrica em uma solução de sal de zinco. Não ocorre reação metalúrgica; o zinco simplesmente adere à superfície. O revestimento resultante é composto quase inteiramente de zinco puro, que é mais macio e dúctil. Embora isso o torne altamente adequado para operações severas de conformação e estampagem profunda sem descascamento, ele não possui a resistência à abrasão das camadas de liga da galvanização por imersão a quente. Se um componente for submetido a atrito frequente, manuseio ou jateamento com partículas durante sua vida útil, a superfície eletrogalvanizada se desgastará muito mais rapidamente.
Para os avaliadores técnicos responsáveis pela aquisição de aço, o teor de silício e fósforo no aço de base também pode influenciar o processo de galvanização por imersão a quente. Altos níveis de silício podem acelerar a reação metalúrgica, resultando em uma camada de liga mais espessa e frágil, com acabamento cinza-fosco opaco, em vez de um padrão cristalino brilhante e contínuo. Especificar aços com níveis controlados de silício é necessário quando se exige um acabamento uniforme de galvanização por imersão a quente, tanto para proteção quanto para estética.
Tolerâncias dimensionais e folgas internas
A espessura do revestimento afeta diretamente as tolerâncias dimensionais, um fator crítico para os avaliadores técnicos que projetam conjuntos de precisão. A galvanização por imersão a quente normalmente aplica um revestimento de 50 a 150 micrômetros, dependendo da composição química do aço e das condições do banho. Essa espessura adicional pode alterar o engate das roscas, obstruir furos roscados e reduzir o diâmetro interno de tubos pequenos. Em componentes roscados, a espessura adicional frequentemente exige que as roscas sejam abertas com sobremedida antes da galvanização ou que as peças sejam centrifugadas para remover o excesso de zinco, o que pode comprometer ligeiramente a resistência à fadiga das roscas.
A eletrogalvanização aplica uma camada muito mais fina, geralmente entre 5 e 25 micrômetros. Ela mantém com elevada precisão o perfil dimensional original do aço. Em sistemas de transferência de fluidos ou componentes de precisão nos quais a folga interna é crítica, é essencial manter as dimensões originais exatas. Por exemplo, se você estiver adquirindo um tubo de aço A36 para trocadores de calor tubulares ou condensadores, o acabamento eletrogalvanizado não alterará significativamente a espessura mínima da parede nem a dinâmica do fluxo interno, enquanto um processo de galvanização por imersão a quente pode exigir o aumento das dimensões da especificação inicial para compensar o acúmulo interno do revestimento.
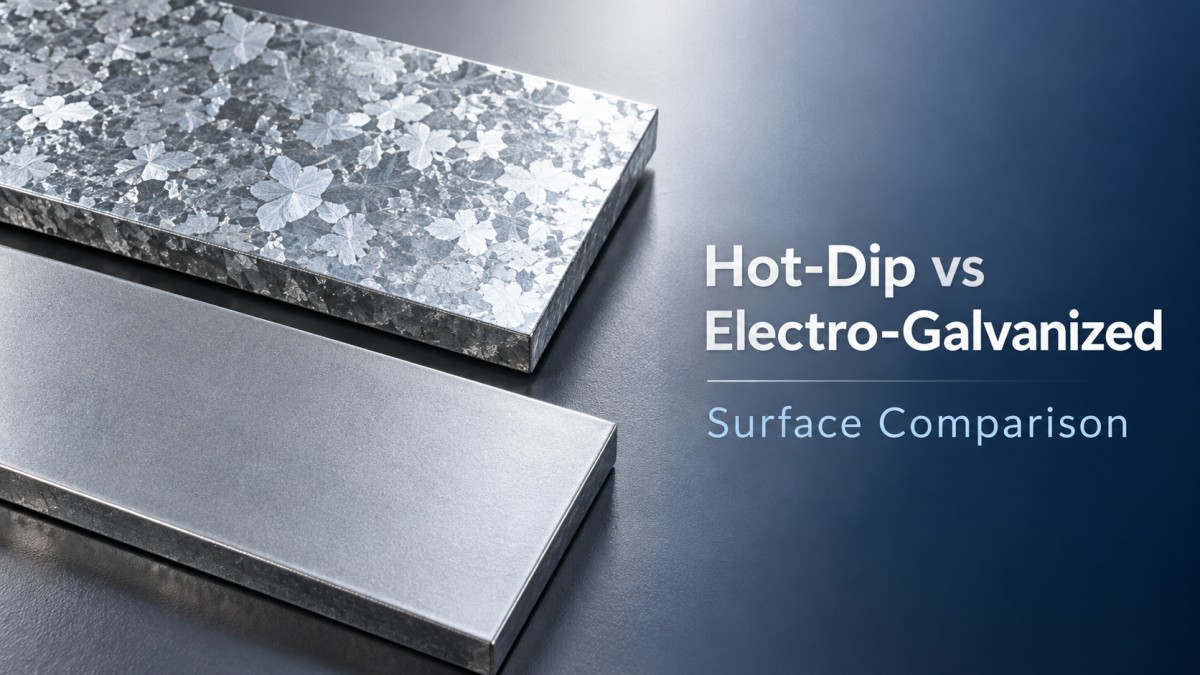
O acabamento superficial também difere bastante. A galvanização por imersão a quente produz um padrão cristalino conhecido como flor, que pode ser áspero e irregular. A eletrogalvanização resulta em uma superfície cinza-fosca, lisa e uniforme, frequentemente preferida quando o componente será pintado ou revestido a pó, pois exige menos preparação da superfície e proporciona uma base estética mais uniforme.
Mecanismos de corrosão e limites ambientais
Ambos os processos protegem o aço por meio de uma barreira e de proteção catódica (sacrificial). No entanto, é a quantidade de zinco disponível para se sacrificar que determina a vida útil.
Em atmosferas rurais, um revestimento galvanizado padrão aplicado por imersão a quente pode durar 50 anos ou mais. Em ambientes industriais ou costeiros, onde o dióxido de enxofre ou os íons cloreto aceleram o consumo do zinco, a vida útil geralmente varia de 20 a 25 anos. Quanto mais espesso o revestimento inicial, mais tempo levará até que o zinco seja totalmente consumido e o aço de base comece a enferrujar.
Os revestimentos eletrogalvanizados, por serem significativamente mais finos, geralmente se limitam a aplicações internas ou a ambientes externos amenos, nos quais ficam protegidos da exposição direta e contínua à umidade. Nessas condições, podem proporcionar de 5 a 10 anos de proteção sem manutenção. Depois que a fina camada de zinco puro é consumida, a corrosão do aço de base começa rapidamente. Especificar aço eletrogalvanizado para uma aplicação estrutural externa em uma região costeira é um erro comum de especificação que leva a falhas prematuras.
Limitações de fabricação e considerações sobre soldagem
A sequência de fabricação em relação à galvanização é um ponto decisivo. Quando os componentes são galvanizados após a fabricação, a galvanização por imersão a quente é o padrão para estruturas pesadas. No entanto, a soldagem de aço galvanizado por imersão a quente exige protocolos rigorosos de segurança. O calor intenso do arco vaporiza o revestimento de zinco, produzindo fumos de óxido de zinco que podem causar febre dos fumos metálicos. Além disso, o processo de soldagem queima o revestimento na zona de solda, deixando a junta vulnerável. Essa área deve ser limpa e reparada com tintas ricas em zinco para restaurar a proteção contra corrosão.
O aço eletrogalvanizado costuma ser fabricado após o revestimento, especialmente em aplicações de chapas metálicas e perfis de pequena espessura. Como o revestimento é mais fino e composto de zinco puro, ele gera menos fumos durante a soldagem, embora a ventilação continue sendo obrigatória. A ductilidade da camada eletrogalvanizada permite que o aço seja dobrado, estampado e conformado sem que o revestimento rache ou descasque, uma limitação frequentemente observada em revestimentos aplicados por imersão a quente em dobras de pequeno raio.
Avaliação do custo total de propriedade
O custo inicial por tonelada ou por metro quadrado costuma favorecer a eletrogalvanização em chapas finas e peças pequenas, pois o processo consome menos zinco e energia. No entanto, para perfis estruturais pesados, como vigas, canais e chapas espessas, a galvanização por imersão a quente torna-se altamente competitiva em termos de custo. A análise econômica muda quando se avalia o custo total de propriedade ao longo do ciclo de vida do ativo.
Se um componente eletrogalvanizado for usado em um ambiente que exceda os limites de resistência à corrosão do revestimento, os custos associados à substituição antecipada, aos andaimes e à repintura de manutenção superarão em muito a economia inicial. Na maioria dos ambientes, a galvanização por imersão a quente não exige manutenção por décadas, o que torna seu custo ao longo do ciclo de vida significativamente menor em projetos de infraestrutura, serviços públicos e indústria pesada.
Matriz de decisão para avaliadores técnicos
A escolha do acabamento galvanizado adequado exige alinhar os parâmetros do projeto às características físicas dos revestimentos.
- Escolha a galvanização por imersão a quente quando: o componente ficar exposto a ambientes externos, industriais ou marinhos; a resistência máxima à corrosão e uma longa vida útil sem manutenção forem requisitos prioritários; o perfil de aço for espesso e alterações dimensionais de 50-150 micrômetros forem aceitáveis; ou o componente exigir alta resistência à abrasão durante o manuseio ou o uso.
- Escolha a eletrogalvanização quando: a aplicação for exclusivamente interna ou em um ambiente ameno e altamente controlado; for necessário manter tolerâncias dimensionais rigorosas, como em peças usinadas de precisão ou linhas de fluidos de pequeno diâmetro; o aço passar por conformação, estampagem profunda ou dobramento severos após a aplicação do revestimento; ou for necessário um acabamento superficial liso e uniforme para pintura posterior.
Compreender esses limites garante que o aço galvanizado especificado tenha o desempenho esperado, equilibrando os custos iniciais de aquisição com a integridade estrutural a longo prazo.
Envie-nos uma mensagem


Insira o que deseja encontrar