Como Evitar a Rejeição Dispendiosa de Entregas de Tubos de Aço ASTM: 7 Pontos Críticos de Inspeção Antes da Aceitação
A rejeição não é o fim de uma entrega de tubos de aço — é o início de uma sequência de consequências: montagem atrasada, materiais reencomendados, equipes ociosas e penalidades contratuais. Para gestores de controle de qualidade e segurança em projetos estruturais, a rejeição mais cara não é a que ocorre no recebimento — é aquela quedeveria ter ocorrido, mas não ocorreu, porque uma não conformidade passou pela inspeção pré-aceitação.
Não se trata de conformidade teórica. Trata-se do que realmente provoca rejeição conforme ASTM A53 (aço carbono), A106 (serviço em alta temperatura) e A312 (aço inoxidável sem costura/soldado) — normas frequentemente citadas nas especificações de compra, mas muitas vezes interpretadas incorretamente na área de recebimento. Com base na experiência de campo em centenas de remessas de tubos em conformidade com ASTM — de refinarias norte-americanas a projetos de infraestrutura no Oriente Médio — os sete pontos de inspeção a seguir separam de forma consistente as entregas aceitas das rejeitadas. Cada um está diretamente relacionado a critérios de teste verificáveis, evidências documentadas ou condições físicas observáveis — e não a garantias do fornecedor ou à aparência dos certificados.
1. Conformidade do Relatório de Teste de Usina (MTR) — Não Apenas a Presença, Mas a Precisão
Um MTR carimbado não é prova de conformidade — é o primeiro ponto de verificação para rastreabilidade e fidelidade à especificação. Verifique se o relatório corresponde ao número da corrida marcado em cada tubo (e não apenas na etiqueta do feixe) e se todos os requisitos mecânicos e químicos listados correspondemexatamente ao grau e à classe ASTM especificados (por exemplo, A53 Grau B, Tipo E). Falhas comuns: MTRs que fazem referência a anos de revisão desatualizados (ASTM A53-18 versus a atual A53-22), valores de resistência à tração/escoamento incompatíveis com a espessura da parede ou teor de carbono informado fora das faixas de tolerância — especialmente crítico para graus de baixo carbono, como o Tubo de Aço Inoxidável 304L, em que ≤0.03% de carbono é obrigatório para evitar corrosão intergranular em conjuntos soldados.
2. Precisão Dimensional — Diâmetro Externo e Espessura de Parede Não São Negociáveis
As tolerâncias ASTM são rigorosas — e não são simétricas. Por exemplo, o tubo sem costura A106 Grau B permite apenas +1% / –12.5% na espessura da parede, mas somente ±1% no diâmetro externo para tamanhos de até 12 polegadas. Medir apenas com paquímetros não detecta ovalização; utilize um micrômetro em quatro quadrantes por extremidade do tubo e confirme o DE com um calibre anelar se o tamanho nominal exceder 6 polegadas. Rejeite qualquer tubo cuja espessura de parede fique abaixo do mínimo permitido — mesmo que por 0.1 mm — se estiver abaixo do limite inferior da especificação. Isso não é conservadorismo: afeta diretamente a classificação de pressão, a capacidade estrutural e a integridade da junta soldada.
3. Integridade da Superfície — Além de Riscos Cosméticos
Defeitos superficiais não são apenas estéticos — são potenciais concentradores de tensão e pontos de início de corrosão ou fadiga. As normas ASTM proíbem explicitamente laminações, costuras, crostas e sobreposições de laminação. O que frequentemente é negligenciado: marcas de esmerilhamento com profundidade superior a 5% da espessura nominal da parede ou reparos realizados sem documentação completa e testes pós-reparo. Para aplicações em aço inoxidável — especialmente em ambientes corrosivos ou de alta pureza — o acabamento superficial é tão importante quanto a composição química. Acabamentos decapados ou polidos brilhantes devem ser uniformes e livres de partículas de ferro incrustadas, que podem comprometer a formação da camada passiva.
4. Preparação das Extremidades — Esquadro e Ângulo de Chanfro São Funcionais, Não Formais
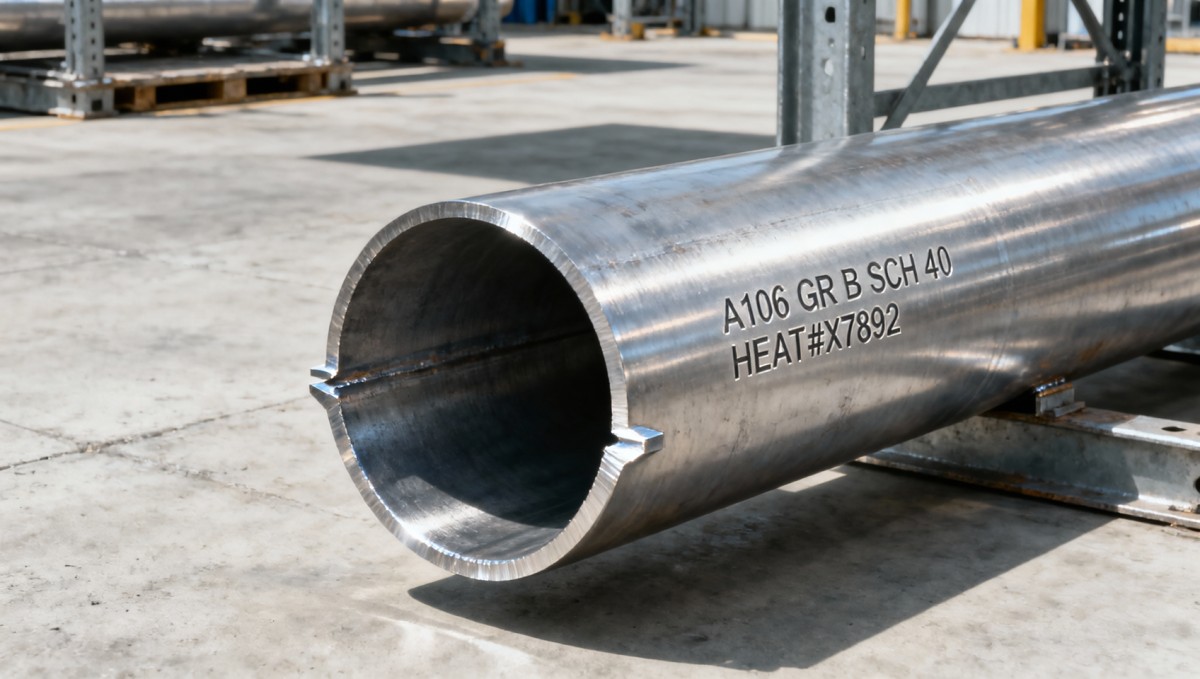
O esquadro das extremidades afeta o ajuste, o alinhamento da soldagem e o assentamento da junta. ASTM A53 e A106 exigem que as extremidades sejam “razoavelmente esquadrejadas” — mas a prática do setor (e a maioria das especificações de projeto) impõe desvio ≤1.6 mm ao longo do diâmetro. Mais importante ainda: o ângulo de chanfro e a face de raiz em tubos preparados devem corresponder às especificações do procedimento de soldagem (WPS). Um chanfro de 30° entregue como 37° pode passar na inspeção visual, mas causará perfuração excessiva ou fusão incompleta durante a soldagem em campo — levando à reprovação no END e a retrabalho dispendioso. Sempre verifique com um transferidor de chanfro — não por estimativa.
5. Legibilidade e Completude da Marcação — A Rastreabilidade Começa Aqui
A ASTM exige marcação permanente do grau, tamanho, schedule, fabricante e número da corrida — seja por estêncil, estampagem ou gravação. Marcações desbotadas, rasas ou incompletas invalidam a rastreabilidade. Se o número da corrida no tubo não corresponder ao MTR — ou se a designação do grau (por exemplo, “A312 TP304L”) estiver ausente ou for ambígua — trate-o como material sem rastreabilidade. Em sistemas críticos para a segurança (por exemplo, ASME B31.1/B31.3), tubos sem rastreabilidade não podem ser liberados para instalação, independentemente dos resultados dos testes.
6. Retilineidade e Flecha — Não Apenas para Alinhamento, Mas para a Integridade do Caminho de Carga
A ASTM A53 permite até 1/8 de polegada por pé de comprimento — mas esse é um máximo, não uma meta. Para suportes estruturais ou conduítes de sustentação de carga, a flecha excessiva introduz carregamento excêntrico, compromete conexões aparafusadas e aumenta a tensão local de flexão. Meça utilizando uma régua de precisão e um calibrador de lâminas no meio do comprimento e em ambas as extremidades. Rejeite tubos cuja flecha exceda 0.15% do comprimento total — especialmente para comprimentos >6 metros, em que o desvio acumulado se torna operacionalmente significativo.
7. Certificado de Conformidade (CoC) versus Conformidade Real — A Documentação Deve Corresponder à Realidade
Um CoC assinado pelo fabricante tem valor — mas somente se fizer referência a dados reais de teste, e não a declarações genéricas. Exija CoCs que citem métodos de teste específicos (por exemplo, “Teste hidrostático conforme ASTM A53 Seção 8.2 a 2,250 psi durante 5 segundos”), e não apenas “testado conforme ASTM”. Compare as declarações do CoC com os MTRs: se o CoC informar “teste hidrostático aprovado”, mas o MTR não registrar pressão ou duração do teste, isso é insuficiente. Da mesma forma, para graus inoxidáveis, verifique se o CoC confirma explicitamente o recozimento de solubilização e a decapagem conforme ASTM A312 — e não apenas “tratado termicamente”.
Esses sete pontos não são itens de uma lista de verificação — são pontos de decisão. Cada um representa um momento em que evidências objetivas confirmam ou invalidam a aceitação. Pular um deles — especialmente sob pressão de prazo — não economiza dias; arrisca semanas de atraso quando o inspetor terceirizado identifica o mesmo problema durante a revisão pré-instalação.
O que diferencia fornecedores confiáveis não é apenas a adesão à ASTM no papel — é o rigor com que incorporam essas verificações em seu processo final de garantia da qualidade antes do envio. No recebimento, a consistência importa mais do que a perfeição: inspecionar 100% dos feixes quanto à marcação e à conformidade do MTR e, em seguida, amostrar 10% para verificação dimensional e superficial oferece muito mais valor do que esforços esporádicos de inspeção total motivados por pânico de última hora.
Quando ocorre uma rejeição, trate-a como um sinal do sistema — não como uma falha do fornecedor. Acompanhe as causas-raiz: há desvio dimensional recorrente? Lacunas na documentação do MTR? Divergências nos números de corrida? Esses dados tornam os critérios de compra mais precisos, refinam os protocolos de inspeção e, por fim, reduzem os riscos — não apenas para o próximo pedido, mas para todos os tubos seguintes.
Envie-nos uma mensagem


Insira o que deseja encontrar