Como Avaliar um Distribuidor de Perfis de Aço — Quando Estoque, Corte e Entrega JIT Realmente Importam
Se você está adquirindo aço estrutural para um projeto de construção ou industrial em andamento — e seu cronograma é apertado, suas tolerâncias são restritas e seu orçamento é inegociável — você não está avaliando distribuidores com base em “reputação” ou “anos de mercado”. Você está verificando se eles conseguem entregar de forma confiável o perfil correto, cortado conforme a especificação, exatamente no momento em que é necessário no local da obra. Esse é o verdadeiro critério. E a maioria das equipes de compras descobre tarde demais que “disponibilidade de estoque” não significa o que imaginava, que o “serviço de corte” não é padronizado entre fornecedores e que “just-in-time” muitas vezes significa “bem a tempo de causar problemas”.
Variedade de Estoque: Não se Trata de Quantidade — Trata-se de Relevância e Prontidão
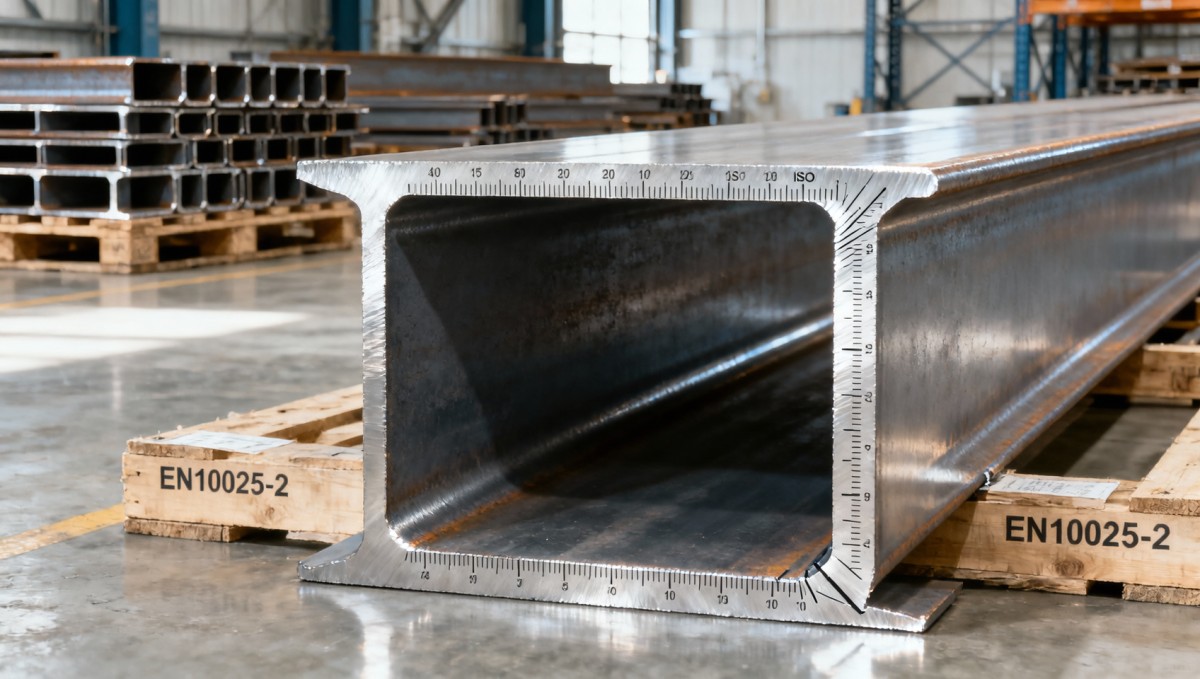
Um distribuidor que afirma ter “10.000 toneladas de cantoneiras e canais em estoque” diz quase nada — a menos que você saiba quais dimensões, graus e comprimentos estão fisicamente separados, certificados e prontos para envio em até 48 horas. Por exemplo, se a subestrutura da sua ponte exige canais S355JR em comprimentos de 6,0 m com relatórios de ensaio EN10025-2 certificados pela usina, mas a lista “em estoque” do distribuidor mostra apenas SS400 em feixes de 12 m (exigindo corte secundário e novos ensaios), esse estoque não é funcional para o seu cronograma.
Prontidão real significa: • Perfis padrão (cantoneiras, canais, seções T, Viga em H) mantidos em centros regionais estratégicos — não apenas no portão da fábrica; • No mínimo 3–5 seções transversais comuns por grau (por exemplo, Q345B, A572 Gr 50, S275JR) disponíveis em incrementos de ≤6 m, e não apenas barras de comprimento total; • Certificados rastreáveis de material previamente vinculados aos lotes de estoque — e não gerados sob solicitação.
Sem isso, cada pedido se torna um pequeno processo de aquisição: verificar números de lote, aguardar certificados e confirmar a conformidade dimensional. É aí que os atrasos se acumulam — não devido à alfândega ou ao transporte, mas por gargalos internos de verificação.
Serviços de Corte: A Precisão Não É Opcional — Se Feita de Forma Incorreta, Multiplica os Custos
O corte fora do local não é uma conveniência — é um ponto de controle de qualidade e custos. Mas nem todo corte é igual. Bordas cortadas a plasma em seções estruturais introduzem zonas afetadas pelo calor que comprometem a integridade da solda em aplicações de alta tensão, como trilhos de guindaste ou contraventamentos sísmicos. O corte por serra evita isso — mas somente se a serra tiver rigidez suficiente, geometria adequada da lâmina e controle de avanço para manter tolerância de ±0,5 mm em uma largura de flange de 300 mm.
O que as equipes de compras devem verificar — e não presumir: • Se o corte é realizado internamente (com equipamentos calibrados e procedimentos documentados) ou terceirizado para oficinas de terceiros sem rastreabilidade; • Se a preparação de bordas (chanfragem, esmerilhamento, biselamento) está incluída — e se atende aos requisitos AWS D1.1 ou EN ISO 9692-1 para a soldagem subsequente; • Se as peças cortadas são marcadas com número de corrida, grau e orientação (por exemplo, “alma para cima”) para evitar erros de montagem em campo.
Uma oficina de fabricação norte-americana atrasou recentemente em 11 dias um projeto de torre eólica de US$ 4,2 milhões porque seu distribuidor forneceu vigas H cortadas a laser com ângulos de bisel inconsistentes — obrigando o retrabalho de 87 componentes. O custo não foi apenas mão de obra: isso acionou cláusulas de penalidade por marcos não cumpridos. Esse risco está inteiramente na forma como o corte é especificado, executado e verificado — não no grau do aço em si.
Entrega Just-in-Time: Falha Quando a Logística Não Está Integrada à Produção
O JIT funciona apenas quando o sistema logístico do distribuidor se comunica diretamente com o planejamento de produção — e não apenas com seu sistema ERP. Considere uma fábrica de equipamentos mecânicos na Polônia que encomenda seções C conformadas a frio para uma linha de montagem automatizada. Ela precisa que 220 peças sejam entregues em três lotes durante oito dias, com cada lote programado para coincidir com as janelas de parada da linha. Um distribuidor com agenciamento de frete independente não pode garantir isso. Mas um com programação sincronizada do armazém, visibilidade em tempo real do chão de fábrica e cross-docking regional pode — porque sua “janela de entrega” é definida pelo tempo de inatividade da máquina, não pelas ETAs da transportadora.
Isso exige uma infraestrutura que poucos distribuidores de perfis de aço realmente possuem: • Centros regionais de consolidação próximos aos principais polos industriais (por exemplo, Vale do Ruhr, Grande Toronto, zonas industriais do GCC); • Agendamento dinâmico de janelas — e não apenas “próximo caminhão disponível” — para que os compradores reservem o horário de entrega, não apenas a data; • Rastreamento de remessas em tempo real vinculado ao status de liberação da usina, e não apenas à saída do contêiner.
Para compradores no Sudeste Asiático ou no Oriente Médio, essa integração é ainda mais crítica. O congestionamento portuário, a variabilidade do transporte terrestre e a imprevisibilidade do desembaraço aduaneiro significam que JIT não se trata de velocidade — trata-se de previsibilidade. Uma janela de entrega de 72 horas com 98% de desempenho pontual supera sempre uma promessa de “expresso em 48 horas” com 65% de confiabilidade.
Onde a Estrutura Falha — E o Que Observar
Três sinais de alerta raramente aparecem em folhetos, mas prejudicam consistentemente as aquisições: •Alegações de “estoque sob encomenda”: Alguns distribuidores listam “vigas A992 em estoque” enquanto mantêm apenas uma ou duas corridas — e nenhum acordo de fornecimento de reserva. Se o seu projeto precisa de 120 toneladas em seis números de corrida (para compatibilidade de soldagem), esse “estoque” desaparece rapidamente. • Corte não certificado: Um distribuidor pode oferecer “corte gratuito”, mas omitir que sua serra não é calibrada conforme o Anexo A.2 da ISO 9001 para precisão dimensional — ou que não retém amostras de corte para revisão de QA. • JIT sem lógica de estoque de segurança: O verdadeiro JIT inclui contingência — por exemplo, manter 5% das seções críticas como estoque de segurança nos centros de destino. Se um distribuidor promete JIT, mas não possui nenhuma reserva local, um atraso portuário desencadeia uma paralisação total.
Esses não são riscos teóricos. São pontos de falha recorrentes que observamos em projetos, desde data centers em Dubai até fábricas automotivas em Ohio — onde as equipes de compras trataram a avaliação de distribuidores como um exercício burocrático, e não como um teste de estresse da cadeia de suprimentos.
Então — O Que Você Deve Fazer Agora?
Comece pela sua próxima RFQ ativa — não por uma hipotética. Selecione os três principais distribuidores candidatos e pergunte-lhes, por escrito: • “Quais seções transversais e graus específicos da sua lista ‘em estoque’ estão atualmente separados em [sua região], com certificados da usina arquivados?” • “Vocês podem compartilhar a certificação do seu procedimento de corte — e confirmar se os ângulos de bisel são medidos e registrados por peça?” • “Qual é a sua taxa de entrega no prazo para pedidos JIT de múltiplos lotes nos últimos 90 dias — e como vocês definem ‘no prazo’ (entrada na doca, descarregamento concluído ou posicionamento pronto para montagem)?”
Não se contente com médias. Peça as três últimas remessas que correspondam à sua especificação. Depois compare — não com apresentações de marketing, mas com as restrições reais do seu local: janelas de acesso para guindastes, padrões de turno dos soldadores e ciclos de aprovação de inspeção. É aí que a capacidade do distribuidor deixa de ser abstrata — e começa a determinar se o seu projeto permanece no cronograma ou começa a consumir a contingência.
Envie-nos uma mensagem


Insira o que deseja encontrar