Tubo SS 304 vs. Tubo SS 316: Quando o aço inoxidável “padrão” não é suficiente para sua linha química
Se você está avaliando tubos de aço inoxidável para uma linha de processamento químico — especialmente uma que manipula ácidos, solventes ou fluxos salinos — provavelmente está comparando tubos SS 304 e SS 316. Não como um exercício teórico de materiais, mas porque uma escolha errada pode causar corrosão por pites, trincas por corrosão sob tensão, paradas não planejadas ou até incidentes de segurança. A verdadeira questão não é qual grau é “melhor” em termos abstratos — mas se o custo adicional e o prazo de entrega do SS 316 são justificados *para seu fluido específico, temperatura, concentração e vida útil desejada*. E, crucialmente: se o tubo SS 304 ainda pode ser viável — quando aplicado com controles mais rigorosos.
A resistência à corrosão não é linear — ela é determinada por limites críticos
Ambos os graus compartilham a mesma estrutura cristalina austenítica e alto teor de cromo (18–20%), o que lhes confere forte resistência a ácidos oxidantes, como o ácido nítrico, e à exposição atmosférica geral. Mas a diferença entre eles começa quando cloretos entram em cena: água do mar, salmoura, alvejante, traços de ácido clorídrico ou até agentes de limpeza contendo cloreto de sódio.
O tubo SS 304 contém ~8–10.5% de níquel e nenhum molibdênio. Isso o torna vulnerável a ataques localizados quando a concentração de íons cloreto ultrapassa ~50 ppm em temperaturas ambiente — e significativamente menor se combinada com temperatura elevada, pH baixo ou fluxo estagnado. Na prática, já vimos tubos SS 304 falharem em poucos meses em linhas de soda cáustica com contaminação por traços de cloreto provenientes do tratamento de água a montante, ou em sistemas farmacêuticos de enxágue que utilizavam água deionizada com cloreto residual decorrente da lixiviação das tubulações.
O tubo SS 316 adiciona 2–3% de molibdênio — um elemento de liga crítico que estabiliza a camada passiva de óxido em ambientes ricos em cloretos. Normalmente, suporta concentrações de cloreto de até 200–500 ppm à temperatura ambiente e mantém sua integridade sob ciclos intermitentes de molhamento e secagem melhor que o SS 304. Porém — e isso é amplamente mal compreendido — o molibdênio não torna o SS 316 “imune”. A 80°C e >1,000 ppm de cloretos (por exemplo, em alguns ciclos de pré-tratamento de dessalinização ou lavadores de gases de combustão), até mesmo o SS 316 pode sofrer corrosão em frestas, especialmente sob juntas ou zonas termicamente afetadas pela soldagem sem decapagem e passivação adequadas.
A temperatura e a química do fluido mudam tudo
Um erro comum é aplicar dados laboratoriais em temperatura ambiente às condições operacionais. As taxas de corrosão de ambos os graus aceleram de forma não linear acima de 60°C. Por exemplo:
- Em ácido sulfúrico a 10% a 25°C: o tubo SS 304 apresenta taxa de corrosão aceitável (<0.1 mm/ano); o SS 316 oferece melhoria marginal.
- Na mesma solução a 80°C: a corrosão do tubo SS 304 sobe para >1.5 mm/ano — inaceitável para contenção sob pressão; o SS 316 permanece abaixo de 0.3 mm/ano.
- Em hipoclorito de sódio a 5% a 40°C: o tubo SS 304 desenvolve micropites em poucas semanas; o SS 316 permanece intacto por >2 anos com acabamento superficial adequado.
A presença de agentes redutores (por exemplo, íons ferrosos, sulfetos) ou oxidantes (por exemplo, cloreto férrico, bromo) altera ainda mais o equilíbrio eletroquímico. Uma linha que transporta ácido clorídrico diluído com traços de Fe³⁺ pode corroer o SS 316 mais rapidamente do que o esperado — não devido à falha do molibdênio, mas porque o oxidante desestabiliza o filme passivo. Sempre compare a composição real do seu fluxo de processo com os dados da ASTM G48 (teste de pite por cloreto férrico) ou ISO 11845 (reatividade eletroquímica) — e não com tabelas genéricas.
Soldabilidade, fabricação e consistência no mundo real importam mais do que você imagina
Ambos os graus são facilmente soldáveis utilizando métodos padrão TIG ou SMAW — mas o maior teor de molibdênio do SS 316 aumenta a suscetibilidade à formação de fase sigma durante aporte térmico prolongado (>1 hora a 600–900°C). Isso fragiliza a zona termicamente afetada, especialmente em tubos de parede espessa ou soldas multipasse. O tubo SS 304 é mais tolerante nesse aspecto, mas sua menor condutividade térmica faz com que o calor se concentre mais localmente — elevando o risco de deformação em aplicações de alinhamento de precisão.
Mais importante ainda: a consistência do material afeta o desempenho muito mais do que o grau isoladamente. Testamos rotineiramente bobinas recebidas e lotes de tubos quanto ao teor real de Mo (o SS 316 deve ter ≥2.0%; lotes abaixo de 1.8% comportam-se mais como o 304). A variabilidade é maior em produções de usinas não conformes com ASTM — particularmente de fornecedores sem rastreabilidade completa até a produção primária de lingotes. Se seu projeto especifica ASTM A312 TP316, mas aceita EN 10217-7 1.4401 sem verificar o Mo mín/máx, você está assumindo riscos.
É aqui que a integração estrutural se torna relevante — não para o próprio tubo, mas para a infraestrutura de suporte. Plantas químicas exigem estruturas robustas e resistentes à corrosão para racks de tubulação, plataformas de válvulas e suportes de instrumentos. Enquanto a tubulação inoxidável conduz o fluido, os componentes de aço carbono precisam resistir a respingos, vapores e exposição ambiental. Aqui, Aço de Viga C — com revestimento galvanizado, tolerância dimensional rigorosa de ±1% e conformidade ASTM/EN — oferece desempenho previsível de suporte de carga sem introduzir pares galvânicos de metais dissimilares perto de linhas de processo sensíveis.
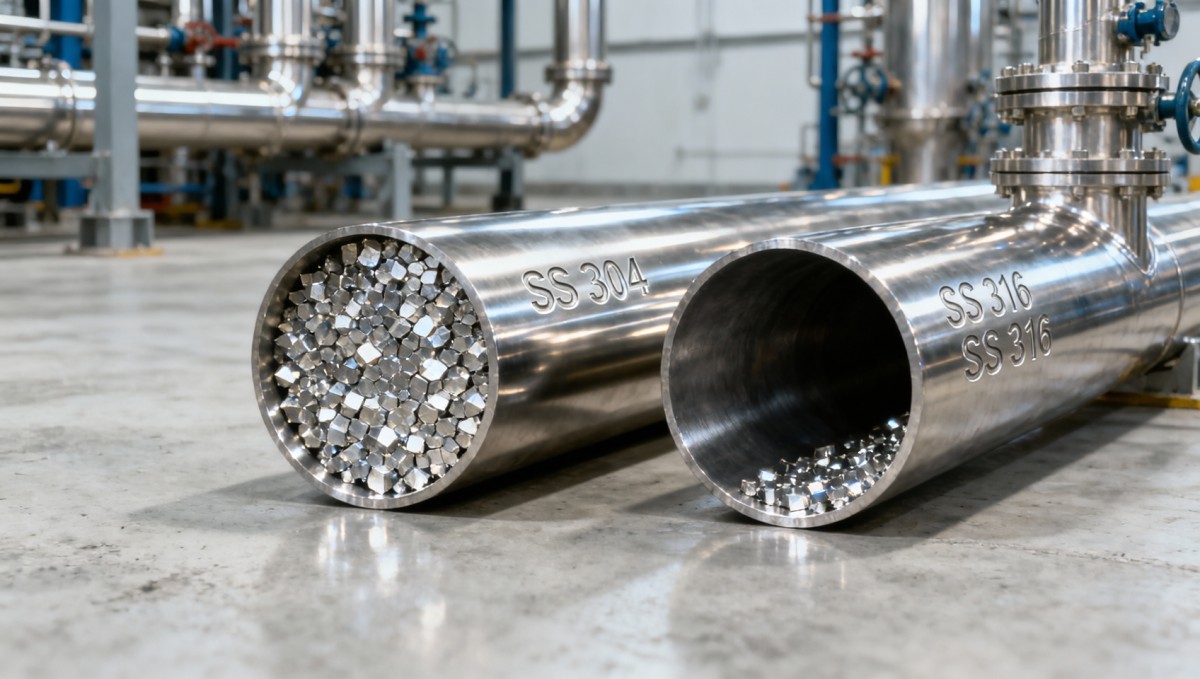
Quando o tubo SS 304 ainda pode ser a escolha certa
O tubo SS 304 continua adequado — e frequentemente ideal — em vários cenários bem definidos:
- Ambientes oxidantes de alta pureza: Linhas de ácido nítrico (concentração >20%), armazenamento de peróxido de hidrogênio (≤35%) ou traçado de vapor limpo, onde a entrada de cloretos é rigorosamente excluída.
- Aplicações de curta vida útil ou descartáveis: Reatores em escala piloto, linhas de bypass temporárias ou coletores de amostragem projetados para ≤12 meses de operação.
- Segmentos sensíveis a custo e de baixo risco: Coletores de ar de instrumentação, linhas de purga de nitrogênio ou chaminés de ventilação que manipulam gases não condensáveis sem arraste de líquido.
Mas “baixo risco” deve ser verificado — não presumido. Um cliente utilizou tubo SS 304 para um dreno de condensado de recuperação de solvente, argumentando que “é apenas etanol”. Sem seu conhecimento, a coluna de destilação a montante utilizava bandejas de aço inoxidável com lixiviação de traços de molibdênio para o condensado. Após 14 meses, iniciou-se corrosão por pites em uma abraçadeira de suporte — causando um vazamento durante a partida. A solução não foi trocar para tubo SS 316; foi instalar uma perna de gotejamento dedicada em SS 316 no ponto baixo, mantendo o SS 304 nas demais áreas. O contexto determina a solução — não apenas o grau.
O que verificar antes de finalizar sua especificação
Antes de definir qualquer um dos graus, confirme estes quatro pontos com seu fornecedor — não apenas o certificado da usina, mas os relatórios de teste reais:
- Teor real de Mo para tubo SS 316: Mínimo de 2.0%, máximo de 3.0%. Evite variantes de “304 com Mo” — elas não possuem o equilíbrio completo da liga.
- Acabamento superficial: Ra ≤ 0.8 µm para serviço com cloretos. O acabamento de usina (Ra ~3.2 µm) retém contaminantes e inicia corrosão em frestas.
- Condição de tratamento térmico: Recozido em solução e temperado — não aliviado de tensões. Tensões residuais aceleram SCC.
- Limites de elementos-traço: Máx. 0.045% de Cu (promove pites em HCl), máx. 0.002% de Ca (reduz a ductilidade a quente durante a soldagem).
E lembre-se: o tubo é apenas um componente. Flanges, juntas, parafusos e suportes devem corresponder à estratégia de corrosão. Usar tubo SS 316 com flanges de aço carbono favorece a corrosão galvânica na junta. Usar tubo SS 304 com parafusos revestidos de PTFE? Tudo bem — a menos que o revestimento lasque durante o aperto, expondo o metal de base.
Não existe uma resposta universal — mas existe uma resposta tecnicamente justificável. Ela começa mapeando a pior condição química do seu fluido, e não sua especificação nominal; testando na temperatura de operação, e não em temperatura ambiente; e tratando a seleção de materiais como uma decisão de nível de sistema — não como uma simples caixa de seleção em uma ficha técnica.
Envie-nos uma mensagem


Insira o que deseja encontrar