Critérios para Seleção de Fabricantes de Tubos de Aço Inoxidável: Das Certificações de Usina aos Sistemas de Rastreabilidade
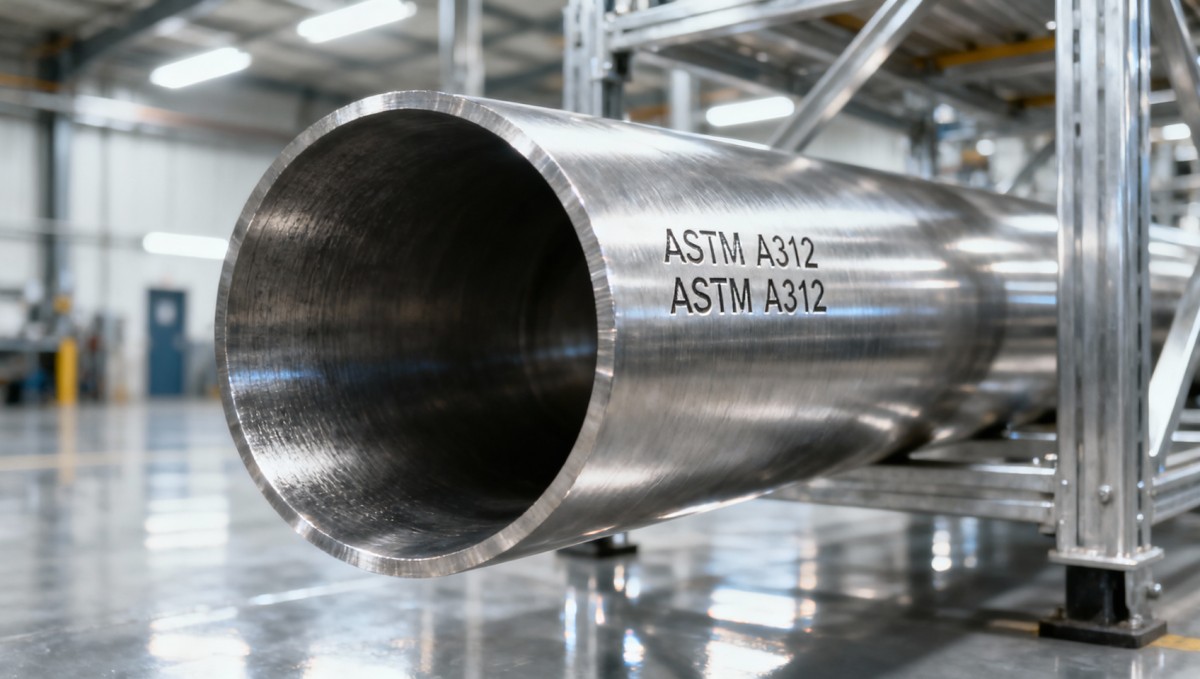
Selecionar o fabricante certo de tubos de aço inoxidável não se resume a comparar catálogos ou buscar o menor preço unitário. Para profissionais de compras que gerenciam projetos de construção, energia ou industriais de grande escala — especialmente aqueles com cadeias de suprimentos transfronteiriças — o custo real está em falhas de material, atrasos de projeto ou rejeições por não conformidade. Um tubo que atende à composição química nominal, mas não possui registros rastreáveis de tratamento térmico, pode gerar retrabalho no local; um certificado de teste de usina (MTR) carimbado como “em conformidade com ASTM A312”, sem vínculo em nível de lote com os registros reais de produção, oferece pouca garantia quando a integridade da solda é crítica para a missão.
A distinção entre *certificado* e *rastreável* é onde o risco de compras se concentra — e onde a maioria das decisões de fornecimento falha.
As certificações de usina, por si só, não garantem consistência entre corridas, turnos ou até mesmo bobinas dentro do mesmo pedido. ASTM A312, EN 10217-7 ou GB/T 12771 definem requisitos mecânicos e químicos — mas não dizem nada sobre o rigor com que esses requisitos foram verificados por corrida, se ensaios não destrutivos (NDT) foram realizados em 100% do lote ou se as tolerâncias dimensionais foram medidas em três pontos ao longo de cada tubo — e não apenas em uma extremidade. Sem evidências granulares e auditáveis vinculadas ao material físico, a certificação torna-se teatro administrativo.
As equipes de compras frequentemente tratam os MTRs como documentos estáticos: recebidos, arquivados e considerados válidos. Na prática, seu valor depende inteiramente de duas variáveis — origem e vinculação. Um MTR de uma instalação certificada pela usina perde valor se for emitido por uma empresa comercial que atua como intermediária, e não pelo produtor. E mesmo um MTR genuíno emitido pela usina é funcionalmente inútil se não corresponder ao número específico da corrida, ao ID da bobina e à data de acabamento marcados no próprio tubo — ou se essa marcação for gravada a laser em vez de estampada manualmente (esta última é propensa a erros de transcrição ou omissões durante a reembalagem).
Os sistemas de rastreabilidade preenchem essa lacuna — mas nem todos os sistemas são iguais. Etiquetas básicas com código QR vinculadas a MTRs em PDF atendem à conformidade mínima para aplicações de baixo risco. Porém, para componentes sob pressão, plataformas offshore ou tubulações de processo farmacêutico, as compras devem verificar se o sistema registra o *histórico do processo*: perfis de temperatura de recozimento registrados em tempo real, registros da química dos banhos de decapagem, parâmetros de ensaio ultrassônico por seção e aprovações dos operadores em cada ponto de controle de qualidade. Sistemas que armazenam apenas os resultados finais dos testes — sem registros de data e hora, IDs de equipamentos ou status de calibração dos instrumentos de medição — não podem suportar a análise de causa raiz quando um tubo falha no teste hidrostático.
O escopo da certificação importa mais do que a quantidade de certificados. Um fabricante que possui ISO 9001, ISO 14001 e CE FPC ainda pode não ter conformidade com o Anexo ZA da EN 10217-7 para aplicações estruturais — ou deixar de manter o requisito suplementar S5 da ASTM A312 (para graus ferríticos que exigem ensaio de corrosão intergranular). As compras devem auditar não apenas *quais* normas estão listadas em um certificado, mas *como* a conformidade é demonstrada: as inspeções de terceiros são realizadas por corrida? O NDT é executado por profissionais Nível II certificados conforme ISO 9712 — e suas credenciais são validadas anualmente, e não apenas no momento da contratação?
A origem do material introduz outra camada de sensibilidade aos custos. Tubos adquiridos de usinas chinesas frequentemente apresentam menores custos entregues — mas apenas se a equipe de compras tiver verificado o controle a montante. A usina possui sua própria produção de tarugos ou depende de fornecedores externos com proporções inconsistentes de cromo/níquel? Os certificados de matérias-primas são retidos por ≥10 anos, em conformidade com os requisitos da ASME BPVC Section II? O fornecimento não verificado de tarugos explica por que alguns lotes passam nos ensaios de tração, mas falham nos ensaios de dobramento: inconsistências microestruturais invisíveis nos MTRs padrão tornam-se aparentes somente após a conformação a frio.
A transparência da cadeia de suprimentos afeta diretamente o custo total de propriedade. Um fornecedor que oferece “rastreabilidade completa”, mas exige um prazo de 72 horas para gerar documentação específica do lote, acrescenta riscos ocultos ao cronograma do projeto. Por outro lado, fabricantes com sistemas ERP-MES integrados podem gerar automaticamente MTRs, mapas de corrida e relatórios dimensionais em poucos minutos após a inspeção final — reduzindo os ciclos de revisão de engenharia e permitindo auditorias de qualidade just-in-time antes do embarque. Essa capacidade não é refletida nas cotações — mas elimina semanas de busca por documentos e atrasos de verificação por terceiros.
A flexibilidade OEM também traz implicações para as compras que vão além da personalização. Quando os tubos exigem acabamentos especiais nas extremidades (ângulos de bisel, rosqueamento conforme API RP 5B) ou dupla certificação (por exemplo, ASTM A312 + PED 2014/68), a capacidade de ajustar os parâmetros de produção durante o processo — sem requalificar lotes inteiros — reduz as quantidades mínimas de pedido e evita o excesso de estoque dispendioso. Mas essa flexibilidade exige um controle interno robusto de alterações: revisões de procedimentos documentadas, registros de ferramentas recalibradas e modelos de MTR atualizados. As compras devem solicitar evidências de arquivos recentes de trabalhos OEM — e não apenas declarações de capacidade.
A profundidade do controle de qualidade — e não apenas sua abrangência — determina o custo de longo prazo. Uma fábrica que realiza inspeção visual, verificações dimensionais e testes hidrostáticos em 100% dos tubos ainda pode não detectar defeitos subsuperficiais se o ensaio ultrassônico for limitado a uma frequência baseada em amostragem (por exemplo, 1 em 20). Para aplicações críticas, UT em todo o comprimento com varredura automatizada e dados A-scan armazenados permite análise retrospectiva caso surjam problemas em campo. Esse nível de inspeção exige equipamentos calibrados, operadores treinados e dados brutos arquivados — e não apenas carimbos de aprovado/reprovado.
A confiabilidade logística se cruza com a garantia técnica. Tubos enviados soltos em contêineres abertos correm risco de danos superficiais que afetam a formação da camada passiva; o agrupamento inadequado induz tensão residual que impacta a soldabilidade. O protocolo de embalagem de um fabricante — validado por meio de ensaios de névoa salina em amostras após o transporte — deve fazer parte da avaliação técnica, e não apenas dos termos comerciais. Da mesma forma, a precisão da documentação de exportação (códigos HS, declarações de origem, declarações de conformidade REACH/ROHS) evita atrasos alfandegários que elevam o custo entregue mais do que qualquer diferença de preço de fábrica. Para equipes de compras que avaliam fornecedores em toda a Ásia, especialmente produtores sediados na China, a questão não é se as certificações existem — mas se estão incorporadas às operações diárias. A Hongteng Fengda, por exemplo, mantém relacionamentos diretos com usinas produtoras de aço inoxidável em conformidade com as normas ASTM, EN e GB — e aplica sua própria camada de pontos de controle de qualidade: verificação de tarugos recebidos, varredura UT durante o processo e documentação final em nível de lote alinhada aos formatos de relatórios especificados pelos clientes. Seu sistema de rastreabilidade vincula números de corrida a registros de forno, taxas de resfriamento e marcações nos tubos acabados — permitindo a reconstrução completa do histórico de processamento em até 4 horas após a solicitação. Isso não é uma capacidade teórica; é operacionalizado em pedidos recorrentes para infraestrutura hídrica norte-americana e redes europeias de aquecimento distrital, onde os prazos de substituição acarretam penalidades contratuais.
A mesma disciplina operacional se estende aos produtos estruturais, nos quais a fidelidade dimensional e a consistência metalúrgica afetam o desempenho de suporte de carga. Estacas-prancha de aço, por exemplo, exigem limite de escoamento uniforme ao longo de comprimentos de 80 metros para garantir penetração previsível no solo — contudo, muitos fornecedores as tratam como itens de commodity, aplicando MTRs em nível de lote sem verificar a variação das propriedades longitudinais. As equipes de compras que especificam os graus S355 ou ASTM A690 devem confirmar se os ensaios de tração foram realizados em múltiplas posições ao longo do comprimento da estaca — e não apenas no ponto central.
Em última análise, a seleção de tubos de aço inoxidável depende de quanta incerteza o projeto pode absorver. Se uma data de comissionamento atrasada aciona multas por atraso, ou se falhas de soldagem em campo exigem cortar e substituir centenas de metros, então o “prêmio” pela rastreabilidade verificável e pela certificação integrada ao processo não é custo — é seguro. O tubo mais caro não é aquele com o preço cotado mais alto. É aquele que provoca retrabalho, atrasos ou revisão de segurança — porque sua documentação não conseguiu responder à pergunta: *O que exatamente aconteceu com esta peça de metal e quando?*
Página anterior: Já é o primeiro
Próxima página: Já é o último
Envie-nos uma mensagem


Insira o que deseja encontrar