Ao avaliar a aquisição de cabos de aço para guindastes em projetos de infraestrutura ou industriais de grande porte, os decisores financeiros precisam de informações precisas sobre custo-benefício — não apenas cotações iniciais. O cabo de aço galvanizado por imersão a quente oferece resistência crítica à corrosão e vida útil prolongada em ambientes agressivos, mas apresenta um prêmio quantificável em relação às alternativas de aço sem revestimento. Este artigo detalha o diferencial de custo típico — variando de 15% a 35%, conforme o diâmetro, a classe e o volume do pedido — ao mesmo tempo que considera as economias ao longo do ciclo de vida decorrentes da menor frequência de substituição, da redução da manutenção e da minimização do tempo de inatividade.
Entendendo o Diferencial de Custo
A diferença de preço entre cabos de aço galvanizados por imersão a quente e sem revestimento decorre principalmente de três fatores de custo relacionados ao processo: consumo de zinco, energia térmica durante a imersão e rigor da inspeção pós-galvanização. Um cabo padrão 6×37+FC de 20 mm de diâmetro, com resistência à tração de 1770 MPa, normalmente apresenta um prêmio de 22–26% quando galvanizado por imersão a quente, em comparação com um cabo de aço sem revestimento equivalente. Essa faixa se reduz em diâmetros maiores (por exemplo, 32–40 mm), nos quais a eficiência da galvanização melhora devido à menor relação entre área superficial e massa, reduzindo o prêmio para 18–22%. Por outro lado, diâmetros menores (<12 mm) frequentemente registram prêmios de 28–35%, pois a fragilidade no manuseio aumenta as taxas de sucata e o tempo de permanência no banho por unidade de massa aumenta.
A classe do material também influencia essa diferença. Para classes de alto carbono, como EIPS (Extra Improved Plow Steel) ou IPS (Improved Plow Steel), o prêmio da galvanização permanece relativamente estável — a adesão do zinco é previsível, e o custo do arame-base predomina. Porém, para ligas especiais desenvolvidas para resistência à fadiga ou operação em baixas temperaturas, a etapa de galvanização introduz validações adicionais de processo: o ensaio de fragilização por hidrogênio torna-se obrigatório após a decapagem ácida e antes da imersão em zinco. Isso acrescenta tempo de engenharia não recorrente e custos de verificação por terceiros, elevando o prêmio efetivo para a faixa superior de 15–35% — mesmo que o custo do cabo-base seja idêntico.
Como o Volume e a Especificação Alteram a Equação
O volume do pedido influencia diretamente o prêmio por meio de dois mecanismos: economias de escala no processamento em lote e flexibilidade de especificação. Pedidos superiores a 5 toneladas métricas por lote permitem que os galvanizadores otimizem o carregamento do forno e a estabilidade química do banho de zinco, reduzindo os custos indiretos por tonelada em até 4 pontos percentuais. No entanto, esse benefício depende da consistência dimensional. Se um pedido incluir diâmetros mistos (por exemplo, cabos de 16 mm, 22 mm e 28 mm no mesmo embarque), o lote deverá ser processado em ciclos separados ou com tempos de imersão escalonados — reduzindo o desconto por volume.
Desvios motivados por especificações tornam ainda mais complexa a precificação. A ASTM A646 exige uma massa mínima de revestimento de 200 g/m² para galvanização Classe A — mas muitas aplicações de guindastes especificam Classe B (275 g/m²) ou até Classe C (350 g/m²) para exposição marinha ou química. Cada aumento de classe acrescenta 0,8–1,2 kg de zinco por 100 m de cabo de 24 mm, o que representa aproximadamente 3,5–5,2% de custo incremental apenas de material. Fundamentalmente, maiores massas de revestimento exigem tempos de imersão mais longos e controle de temperatura mais rigoroso, aumentando o consumo de energia e reduzindo a produtividade da linha. Essas restrições operacionais significam que cotar “Classe B” não é simplesmente “Classe A mais X%” — trata-se de um modo de produção distinto, com sua própria alocação de capacidade e implicações de prazo de entrega.
Contexto do Custo do Ciclo de Vida: Além da Fatura
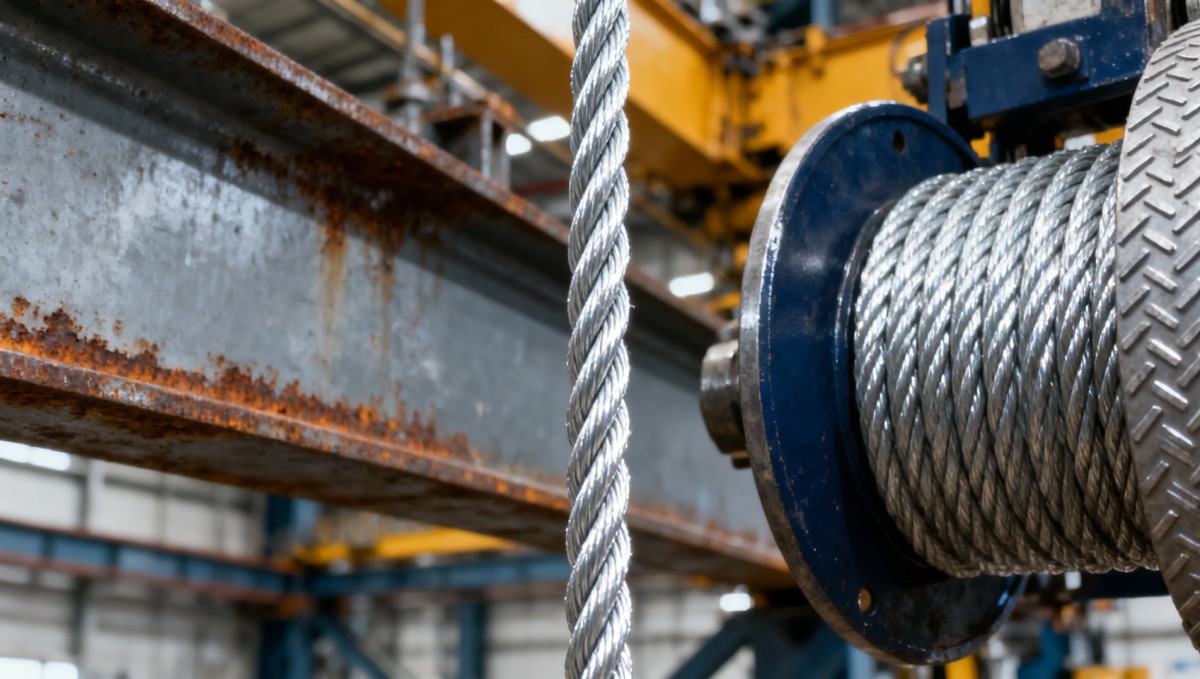
Um prêmio inicial de 25% parece significativo — até ser analisado em relação ao custo total de propriedade. Em guindastes portuários costeiros operando durante todo o ano, cabos de aço sem revestimento têm vida útil média de 14–18 meses antes de atingirem 10% de perda de resistência à ruptura devido à corrosão por pites e intergranular. Equivalentes galvanizados por imersão a quente ultrapassam regularmente 36 meses sob ciclos de carga e exposição ambiental idênticos. Isso não representa apenas o dobro da vida útil — são dois ciclos completos de substituição evitados, cada um envolvendo mão de obra, tempo de inatividade para montagem, revalidação de certificação de segurança e possíveis penalidades por atrasos no projeto.
A divergência nos custos de manutenção amplia a vantagem. Cabos sem revestimento exigem inspeções visuais trimestrais para monitoramento de ferrugem, além de lubrificação semestral com compostos pesados à base de petróleo para retardar a oxidação. Cabos galvanizados eliminam a necessidade de lubrificação voltada à corrosão; graxa padrão antifricção é suficiente, aplicada apenas nos pontos de terminação e após grandes operações de reeving. Ao longo de cinco anos, isso reduz a mão de obra de manutenção programada em ~37% e elimina inteiramente os custos de lubrificantes consumíveis para o corpo do cabo.
A Consistência de Fabricação É Importante — Especialmente em Aplicações Críticas
Nem toda galvanização por imersão a quente proporciona desempenho equivalente. A qualidade da aderência do zinco — e, portanto, a proteção anticorrosiva de longo prazo — depende fortemente da limpeza do pré-tratamento, da uniformidade da temperatura do banho e da velocidade de retirada. Arames mal limpos retêm carepa de laminação ou resíduos de compostos de trefilação, levando a pontos sem revestimento ou formação de bolhas. Temperatura irregular no banho provoca espessura variável de revestimento ao longo do cabo, criando pontos fracos localizados. Essas inconsistências raramente aparecem em relatórios de ensaios de fábrica, mas se manifestam como falhas prematuras no uso em campo — comprometendo cálculos de ROI baseados apenas na massa nominal do revestimento.
É nesse ponto que a transparência da cadeia de suprimentos se torna decisiva. Fabricantes confiáveis realizam ensaios de névoa salina (ASTM B117) em amostras representativas de cada lote de produção — não apenas em cupons planos, mas em segmentos reais de cabo dobrados ao raio de serviço. Eles documentam a distribuição da espessura do revestimento nas superfícies dos cordões usando análise metalúrgica de seções transversais — e não somente valores médios. Os compradores devem solicitar esses dados, não apenas certificados de conformidade. Um certificado que declara “atende à ASTM A153” confirma a elegibilidade do processo — não o desempenho real.
Integração com Sistemas Estruturais
Cabos de aço para guindastes não operam isoladamente — eles interagem com polias, tambores e ferragens de ancoragem, todos os quais podem ser fabricados com componentes de aço estrutural. Ao especificar cabo galvanizado para um novo sistema de guindaste, a coordenação com o fornecedor estrutural assegura a compatibilidade dos materiais. Por exemplo, potenciais galvânicos incompatíveis entre o revestimento de zinco do cabo e os revestimentos de polias em aço carbono sem revestimento aceleram o desgaste por ação eletroquímica. Da mesma forma, o contato entre cabo galvanizado e fixadores de aço inoxidável pode induzir corrosão em frestas na superfície inoxidável se houver cloretos presentes.
Em tais sistemas integrados, a consistência entre as especificações dos materiais simplifica a aquisição e a gestão de garantias. Um fabricante capaz de fornecer tantoTubo sem costura a106 gr b para colunas de suporte hidráulico quanto cabo de aço galvanizado por imersão a quente em conformidade com ASTM A646 reduz o risco de interface e permite rastreabilidade unificada — desde os números de corrida dos tarugos de matéria-prima até os relatórios de ensaio do produto final. Esse alinhamento não reduz o prêmio independente do cabo, mas mitiga custos ocultos de integração que reduzem o ROI.
Variáveis-Chave que Redefinem o Cálculo do Prêmio
- Severidade ambiental: Em locais áridos no interior, com baixa exposição a cloretos, o prêmio pode nunca se pagar — cabos sem revestimento duram >5 anos com manutenção de rotina. Em instalações de turbinas eólicas offshore, no entanto, o cabo galvanizado não é opcional — ele é exigido por sociedades classificadoras (por exemplo, DNV-ST-0379), tornando o “prêmio” um custo de conformidade, e não um investimento discricionário.
- Perfil de ciclos de carga: Cabos submetidos a flexões frequentes sobre polias de pequeno diâmetro sofrem desgaste acelerado do zinco nos pontos de contato. Nesse caso, um revestimento Classe C mais espesso aumenta a durabilidade — mas também a rigidez, podendo elevar o início de trincas por fadiga nos arames da coroa. A escolha ideal depende da relação entre o raio de curvatura e o diâmetro do cabo, não apenas do ambiente.
- Regime de inspeção: Projetos com requisitos rigorosos de END (por exemplo, ensaio ultrassônico phased-array do núcleo do cabo) podem considerar o cabo galvanizado mais fácil de inspecionar de forma consistente — as camadas de zinco reduzem o ruído de dispersão superficial nos sinais de UT em comparação com arame sem revestimento oxidado. Isso pode compensar parte do prêmio por meio de ciclos de inspeção mais rápidos e confiáveis.
Em última análise, o prêmio de custo não é uma margem estática — é função de quão precisamente a resistência à corrosão do cabo corresponde ao envelope operacional. Tratá-lo como uma porcentagem fixa favorece a alocação inadequada. A precisão exige mapear diâmetro, classe, classe de revestimento, volume e fatores de estresse específicos da aplicação — e então validar as premissas com dados reais de serviço, não apenas com tabelas de catálogo.
Envie-nos uma mensagem


Insira o que deseja encontrar