Ao adquirir aço estrutural para projetos internacionais, os profissionais de compras frequentemente enfrentam um gargalo crítico: qualidade inconsistente de galvanização proveniente de fábricas terceirizadas de galvanização por imersão a quente na China. Você pode receber cantoneiras com cobertura de zinco irregular, perfis de canal apresentando ferrugem branca prematura após o transporte ou perfis personalizados que falham no teste de névoa salina ao chegar à América do Norte ou ao Oriente Médio. Esses problemas não apenas geram retrabalho — eles atrasam a entrega da obra, aumentam o custo total posto e comprometem a confiança em toda a sua cadeia de suprimentos. A causa-raiz raramente é o aço bruto de baixa qualidade; trata-se do desalinhamento entre os requisitos de desempenho do seu projeto e o controle real da fábrica sobre a química do banho, o tempo de imersão, a velocidade de retirada e o manuseio pós-tratamento.
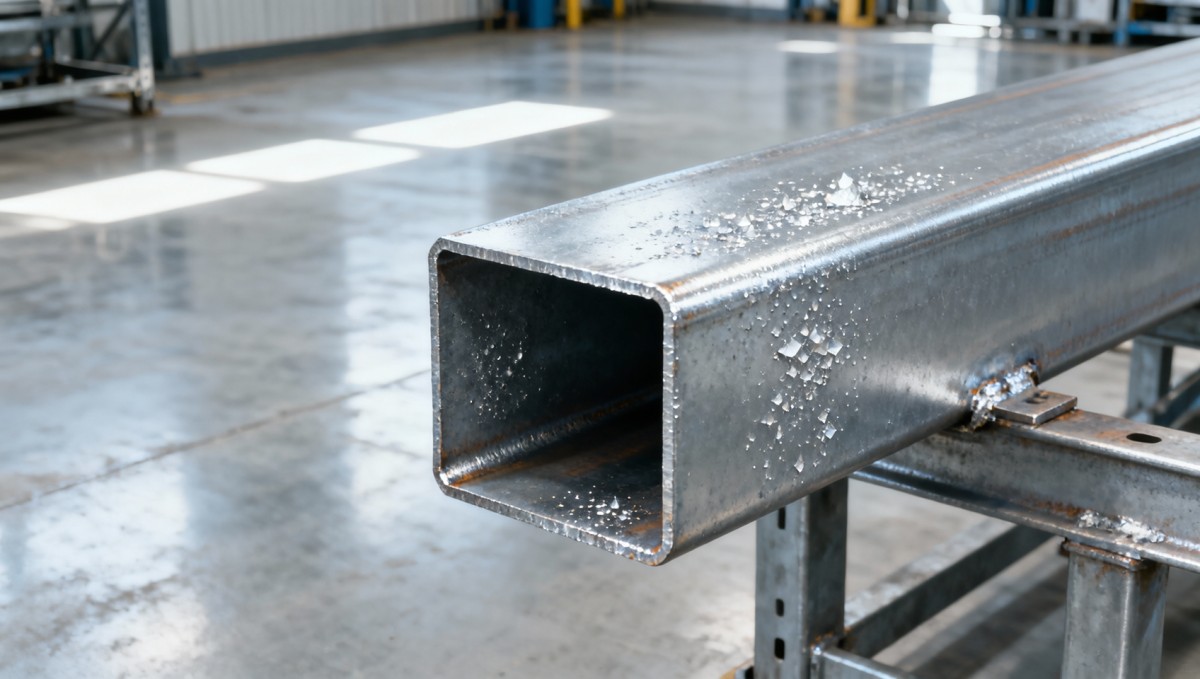
A solução não é “encontrar qualquer fábrica de galvanização certificada”. É verificar se a instalação opera como uma extensão integrada do seu fornecedor de aço estrutural — e não como um subcontratado independente. Na Hongteng Fengda, a galvanização por imersão a quente é realizada internamente sob o mesmo sistema de gestão da qualidade que rege nossa produção de aço estrutural. Isso significa que cada Tubo de aço galvanizado passa por pré-tratamento coordenado, controle do banho de zinco e inspeção pós-galvanização — sem transferências, sem lacunas na documentação, sem variações na rastreabilidade. Tratamos a galvanização não como uma etapa de acabamento, mas como um processo metalúrgico vinculado à tolerância dimensional, à adesão do revestimento e à resistência à corrosão de longo prazo.
Três pontos de verificação inegociáveis — além do certificado
Certificações como ASTM A123, EN ISO 1461 ou GB/T 13912 são necessárias — mas, por si só, insuficientes. Elas confirmam que uma fábrica *declara* conformidade. O que importa é como essas normas se traduzem na produção diária. Concentre a verificação nestas três realidades operacionais:
1. Consistência do pré-tratamento — não apenas limpeza da superfície
A falha na galvanização começa antes de o aço entrar no banho de zinco. Decapagem ácida inadequada, concentração inconsistente de fluxo ou secagem irregular levam diretamente a pontos sem revestimento, depósitos de cinzas ou baixa adesão do revestimento. Solicite evidências — não apenas uma lista de verificação — de como monitoram e registram cada etapa do pré-tratamento: temperatura e densidade relativa do banho ácido (medidas a cada hora), pH e densidade do fluxo (registrados por lote) e nível de umidade da superfície antes da entrada. Fábricas que dependem exclusivamente da inspeção visual após a decapagem frequentemente não detectam contaminação em microescala que causa perda localizada do revestimento. Na Hongteng Fengda, todos os componentes pré-tratados passam por varredura automatizada de resistividade superficial antes da galvanização — uma verificação quantitativa de óxido residual ou película de óleo que a inspeção visual não detecta.
2. Disciplina no controle do banho — não apenas pureza do zinco
A composição do banho de zinco determina a espessura, a uniformidade do revestimento e a estrutura da flor de zinco. Além de zinco com 99,995% de pureza, o que importa é o controle em tempo real de alumínio (0,005–0,02%), chumbo (<0,005%) e teor de ferro (<0,03%). O excesso de ferro forma borra que se incorpora ao revestimento; baixo teor de alumínio reduz a fluidez, causando bordas finas e cantos sem revestimento. Verifique se a fábrica utiliza espectroscopia on-line ou amostragem manual por química úmida — e com qual frequência. A análise laboratorial diária não é suficiente se as amostras forem coletadas apenas da superfície do banho. Um controle eficaz exige amostragem subsuperficial em vários pontos e registros de ajustes vinculados aos lotes reais de produção.
3. Manuseio pós-galvanização — não apenas tempo de resfriamento
A forma como o aço é manuseado após a retirada determina a integridade do revestimento. O resfriamento rápido em água fria pode induzir trincas por choque térmico; empilhar perfis quentes antes da solidificação completa retém vapor de zinco, causando bolhas. Confirme o protocolo de resfriamento: duração do resfriamento ao ar (mínimo de 20 minutos para perfis com espessura >10mm), limites de altura de empilhamento (máximo de 3 camadas para vigas com altura >200mm) e limites de temperatura para manuseio (<80°C antes do transporte mecânico). Verifique também se realizam inspeção obrigatória pós-galvanização: medição da espessura do revestimento (mínimo de 3 pontos por metro, utilizando medidores de indução magnética calibrados conforme ASTM E376), avaliação visual conforme a Seção 7 da ASTM A123 e ensaio de adesão (teste de corte em grade + fita adesiva) em amostras aleatórias por lote.
Capacidade não é apenas tonelagem — é repetibilidade sob carga
Uma fábrica que informa 50.000 MT/ano significa pouco se a produtividade varia conforme o tamanho do pedido ou a geometria do material. Compradores de aço estrutural precisam de prazos previsíveis — não de máximos teóricos. Pergunte como a capacidade é distribuída entre os tipos de produto: conseguem manter uma espessura de revestimento consistente em vigas I de 300mm de espessura enquanto processam simultaneamente perfis de canal conformados a frio com 2mm de espessura? Qual é o tamanho mínimo de lote para perfis personalizados — e isso aciona parâmetros de banho ou frequência de inspeção diferentes? Na Hongteng Fengda, a capacidade é segmentada por peso e geometria da seção. Nossa linha de galvanização de dupla linha separa seções estruturais pesadas (vigas, colunas) de perfis leves (cantoneiras, canais, Tubos de aço galvanizado) — garantindo que o tempo de imersão, a velocidade de retirada e os protocolos de resfriamento permaneçam otimizados para cada categoria, sem compromissos cruzados.
Por que o alinhamento da certificação deve ser específico para o projeto
A ASTM A123 aplica-se a produtos de aço com espessura de até 1/4 de polegada. A EN ISO 1461 abrange revestimentos em itens fabricados — mas não define a cobertura aceitável de bordas para conjuntos soldados. A GB/T 13912 especifica massa mínima média de revestimento (610 g/m² para aço com espessura >6mm), mas não aborda a continuidade do revestimento em cordões de solda complexos comuns em estruturas personalizadas. Se o seu projeto exigir ASTM A767 (para vergalhões) ou JIS H 8641 (para tubos de precisão), alegações genéricas de “certificação ISO” não oferecem nenhuma garantia. Exija evidências de que a fábrica produziu e testou com sucesso peças que atendam *exatamente à sua norma*, incluindo relatórios de teste com números de lote, datas de teste e selos de laboratórios acreditados — não apenas certificados de conformidade.
Etapas práticas de verificação antes de fazer seu primeiro pedido
- Solicite relatórios de teste específicos por lote— e não certificados genéricos — para pelo menos três remessas recentes que correspondam ao seu tipo de perfil e faixa de espessura.
- Inspecione o livro de registro do banho de zinco— solicite registros datados mostrando leituras de alumínio, chumbo e ferro durante um período de 30 dias, com os ajustes correspondentes anotados.
- Verifique os registros de pré-tratamento— solicite registros de temperatura do banho ácido e leituras de densidade do fluxo para uma execução de produção concluída de material semelhante.
- Confirme a metodologia de medição da espessura do revestimento— utilizam testes destrutivos (seção transversal) ou não destrutivos (indução magnética)? O equipamento é calibrado conforme NIST ou normas equivalentes?
- Verifique a rastreabilidade— conseguem vincular uma viga galvanizada específica ao seu número original de corrida do aço, lote do banho de galvanização e relatório de inspeção?
As decisões de compra não devem depender de linguagem de marketing ou de resultados de aprovação/reprovação em auditorias. Elas dependem de controles de processo observáveis e repetíveis — especialmente quando a resistência à corrosão afeta mais de 20 anos de vida útil do ativo. Para compradores de aço estrutural que gerenciam programas de infraestrutura plurianuais em rotas logísticas voláteis, fazer parceria com um fabricante em que a galvanização é projetada — e não terceirizada — não é uma vantagem. É o requisito básico para mitigação de riscos, previsibilidade de custos e confiabilidade no local da obra.
Envie-nos uma mensagem


Insira o que deseja encontrar