Encontrar fornecedores confiáveis de bobinas de aço inoxidável 304 que atendam tanto à ISO 9001 quanto à EN 10088-2 não é uma etapa rotineira de compras: é um requisito inegociável quando o material entra em contato com alimentos, agentes farmacêuticos ou ambientes de processo estéreis. Uma bobina que passa pela inspeção visual, mas apresenta falhas de rastreabilidade, tratamento térmico inconsistente ou passivação superficial sem documentação, pode provocar retrabalho dispendioso, rejeição regulatória ou até paradas da linha de produção. Para profissionais de compras que gerenciam cadeias de suprimentos globais — especialmente aqueles que compram da Ásia —, o verdadeiro desafio não é encontrar *qualquer* fornecedor que alegue conformidade, mas verificar quais mantêm uma conformidade documentada e auditável durante todo o ciclo de produção: aquisição de matéria-prima, fusão e lingotamento, laminação a quente/a frio, recozimento, decapagem, corte longitudinal e embalagem final.
Como fabricante e exportadora de aço estrutural com sede na China, a Hongteng Fengda trabalha diretamente com usinas certificadas segundo a ISO 9001 e produz regularmente bobinas de aço inoxidável 304 testadas de acordo com a EN 10088-2 quanto à composição química (por exemplo, Cr ≥ 18.0%, Ni ≥ 8.0%, C ≤ 0.07%), às propriedades mecânicas (Rp0.2 ≥ 205 MPa, Rm ≥ 520 MPa, A5 ≥ 40%) e à resistência à corrosão intergranular após ensaio de sensibilização. É fundamental que nosso sistema de qualidade exija a emissão de certificados de ensaio da usina (MTRs) com rastreabilidade completa do lote para cada remessa de bobinas — não apenas números de lote, mas também corridas de forno, datas de laminação e parâmetros de processamento térmico. Isso permite que sua equipe de controle de qualidade confronte os dados laboratoriais com os registros reais de produção, em vez de se basear apenas em fichas técnicas genéricas.
Por que a certificação, por si só, não é suficiente
A ISO 9001 confirma que o fornecedor possui um sistema de gestão da qualidade documentado, mas não garante que o aço atenda aos requisitos metalúrgicos específicos da EN 10088-2. Da mesma forma, uma usina pode ter certificação EN 10088-2 para produtos planos em geral e, ainda assim, não dispor de controles de processo para bobinas com tolerâncias estreitas usadas em tubos sanitários ou na fabricação de tanques. Entre as falhas comuns estão:
- Acabamento superficial inconsistente: A EN 10088-2 faz referência a condições superficiais como 2B, BA ou No. 4, mas muitos fornecedores entregam bobinas com acabamentos diferentes dentro de um mesmo pedido devido a relaminação não planejada ou classificação inadequada.
- Tolerância de espessura não verificada: Aplicações de grau alimentício frequentemente exigem controle de espessura de ±0.02 mm; as tolerâncias padrão das usinas (por exemplo, ±0.05 mm) podem passar nas verificações dimensionais, mas causar distorção na soldagem ou falhas na vedação de juntas.
- Falta de documentação da passivação após o recozimento: A EN 10088-2 pressupõe a remoção adequada da camada de óxido e o enriquecimento de cromo. Sem evidências de passivação com ácido nítrico e dos subsequentes testes de condutividade do enxágue com água, a contaminação por ferro residual pode permanecer sem detecção até que a validação da limpeza falhe.
As equipes de compras que confiam apenas em declarações do próprio fornecedor — ou aceitam MTRs sem verificar as referências aos métodos de ensaio (por exemplo, ASTM A959 versus EN 10088-3) — correm o risco de aceitar material que atende às especificações no papel, mas não apresenta o desempenho funcional esperado.
O que verificar além do certificado
Antes de fazer um pedido, solicite estes três documentos e analise-os linha por linha:
- Certificado de ensaio da usina (MTR) com correspondência completa às cláusulas da EN 10088-2: Deve declarar explicitamente a conformidade com a Tabela 3 (composição química), a Tabela 4 (propriedades mecânicas) e o Anexo A (ensaio de corrosão intergranular conforme a EN ISO 3651-2). Declarações genéricas como “conforme a EN 10088-2” são insuficientes.
- Certificado ISO 9001 válido para “produção e fornecimento de bobinas de aço inoxidável”: Certificados que abrangem apenas “comércio” ou “distribuição” não cobrem o controle do processo de fabricação. Verifique a seção de escopo e confirme se o organismo certificador é acreditado pela IAF.
- Relatório de inspeção de terceiros (por exemplo, SGS, Bureau Veritas): Não apenas para a inspeção pré-embarque, mas também para auditorias de processo — particularmente registros de temperatura de recozimento, controle da atmosfera durante o tratamento térmico e medições de rugosidade superficial (Ra ≤ 0.4 µm para aplicações higiênicas).
Se algum documento não tiver datas, assinaturas de representantes autorizados ou referência direta ao número do seu pedido, considere-o provisório — não conclusivo.
Como a geometria da bobina afeta a prontidão para fabricação
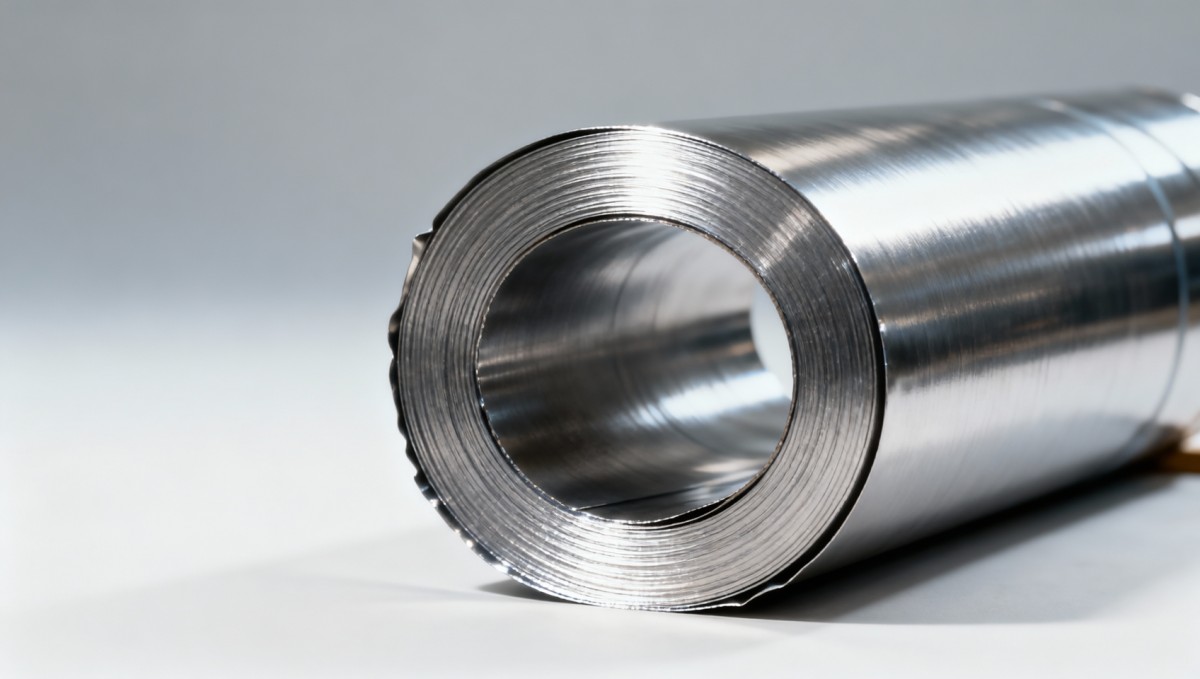
A EN 10088-2 rege as propriedades do material, não a consistência dimensional. No entanto, na conformação por rolos, no corte a laser ou na curvatura de tubos para aplicações de grau alimentício, a planicidade da bobina e o estado das bordas afetam diretamente o rendimento. Observamos problemas recorrentes em que as bobinas atendiam às especificações químicas e de tração, mas falhavam nas etapas seguintes devido a:
- Ondulação de borda superior a 1.5 mm em uma largura de 100 mm — causando falhas de alimentação em linhas de estampagem de alta velocidade;
- Ondulação central > 0.8 mm — causando desvios na costura de solda em linhas de fabricação de tubos espirais;
- Riscos superficiais com profundidade superior a 0.03 mm — criando pontos de nucleação para a adesão de biofilme em sistemas CIP.
A Hongteng Fengda aplica nivelamento por tensão após o recozimento e utiliza scanners ópticos de borda para rejeitar bobinas fora das tolerâncias de planicidade antes da embalagem. Isso acrescenta um custo mínimo, mas elimina 92% das reclamações de fabricação relacionadas à geometria relatadas por nossos clientes do setor de equipamentos alimentícios.
Quando você precisa de mais do que bobinas — e onde a tela se encaixa
Nem todas as necessidades de aço inoxidável em projetos de grau alimentício são atendidas por bobinas. Peneiras, painéis de filtragem e proteções de segurança frequentemente exigem estruturas tecidas de precisão, com retenção em mícrons e área aberta definidas. Para esses componentes, nossa tela soldada de aço inoxidável 306 oferece alternativas rastreáveis e em conformidade com as normas EN, disponíveis nos graus 304, 316 e 316L, com malhas de 2 a 635 e retenção absoluta de partículas de 32 μm a 350 μm. Ao contrário das telas metálicas genéricas, cada rolo é acompanhado de MTRs que confirmam tanto a conformidade do material de base quanto os ensaios de integridade das soldas conforme a EN ISO 15614-1.
Sinais de alerta na comunicação com fornecedores
Fique atento aos seguintes sinais durante o contato inicial:
- Oferecer material “equivalente à EN 10088-2” em vez de conformidade certificada;
- Fornecer MTRs com data posterior ao embarque — ou recusar-se a informar os números das corridas de forno;
- Informar prazos de entrega inferiores a 15 dias para bobinas cortadas sob medida (a produção conforme a EN 10088-2 inclui tempos de permanência e ciclos de resfriamento obrigatórios);
- Usar termos como “grau seguro para alimentos” sem fazer referência à EN 10088-2, à FDA 21 CFR 178.3710 ou ao EC 1935/2004.
Não se trata de pequenos problemas de redação: esses sinais refletem falhas sistêmicas na disciplina de processo e no rigor da documentação.
Verificação final antes da aceitação
No recebimento, faça estas três verificações antes de descarregar:
- Compare as etiquetas de identificação física da bobina (estampadas nas voltas interna/externa) com os números das corridas de forno no MTR — não apenas com os números dos pedidos.
- Verifique visualmente o acabamento superficial sob iluminação de 300-lux, em um ângulo de 45°: o acabamento 2B deve apresentar um brilho fosco uniforme, sem casca de laranja visível ou descoloração localizada.
- Teste a presença de contaminação por ferro livre usando uma solução feroxil (ASTM A967 Método A): quaisquer manchas azuis indicam passivação inadequada ou danos decorrentes do manuseio.
Se alguma verificação falhar, isole a bobina e solicite a substituição imediata acompanhada de uma análise documentada da causa-raiz — não apenas um novo envio.
As decisões de compra de aço inoxidável de grau alimentício não se resumem ao menor preço unitário. O objetivo é eliminar variáveis que comprometam a validação, aumentem o risco de auditoria ou atrasem o comissionamento. Trabalhar com fornecedores que incorporam a verificação conforme a EN 10088-2 às operações diárias — e não apenas às auditorias anuais — reduz o esforço de validação, evita substituições de material de última hora e protege a conformidade regulatória do seu produto. Essa é a diferença operacional entre documentação conforme e desempenho conforme.
Envie-nos uma mensagem


Insira o que deseja encontrar