Onde Deve Estar Localizada Sua Fábrica de Galvanização a Quente? Não é uma Questão Geográfica — É uma Arbitragem da Cadeia de Suprimentos
Para exportadores de aço estrutural que atendem a América do Norte, Europa ou Oriente Médio, a localização de sua unidade de galvanização a quente não se trata de conveniência logística — trata-se de onde você absorve ou transfere riscos. A proximidade às usinas siderúrgicas reduz o custo de transporte de entrada e o tempo de ciclo para perfis brutos, comoEstaca-Prancha de Aço Laminada a Quente, mas frequentemente afasta os produtos acabados dos terminais de contêineres. A proximidade portuária acelera o despacho de exportação e simplifica a coordenação aduaneira — mas introduz custos de transporte de matérias-primas, atrasos na transferência de responsabilidade pela qualidade e duplicação de estoques entre unidades. Nenhum dos modelos é claramente superior. A escolha certa depende de três condições concretas e mensuráveis: sua principal região de clientes, a estabilidade dimensional do seu mix de produtos e o grau de integração do seu processo de galvanização com a laminação a montante ou a fabricação a jusante.
Considere uma limitação real: a galvanização por imersão a quente exige preparação rigorosa da superfície antes da imersão. Para produtos longos e esbeltos — como estacas-prancha em U de até 80 metros em comprimento único — o risco de danos no manuseio, empenamento ou inconsistência de respingos de zinco aumenta acentuadamente quando os perfis brutos precisam percorrer 300+ km da usina até a linha de galvanização. Vimos vários projetos nos quais os clientes aceitaram prazos de entrega mais longos para evitar o manuseio duplo de estacas-prancha em grau S355 ou ASTM A690 — simplesmente porque o realinhamento após o transporte acrescentava 3–5 dias e elevava as taxas de rejeição em 12–18% na inspeção final. Isso não é uma ineficiência teórica; são sucata rastreável, reservas de navios atrasadas e penalidades contratuais sob cláusulas FOB dos Incoterms®.
Usinas vs Portos: O Que os Dados Realmente Mostram
Uma referência interna de 2023, abrangendo 17 exportadores chineses de aço estrutural, revelou algo contraintuitivo: instalações localizadas a menos de 50 km de grandes usinas de laminação (por exemplo, Tangshan, Anshan) alcançaram um custo de preparação para galvanização por tonelada 22% menor — mas apenas para produtos com seções transversais consistentes (por exemplo, cantoneiras ou perfis U padrão). Para itens de perfis personalizados — especialmente aqueles que exigem usinagem ou preparação para soldagem após a galvanização — o mesmo grupo registrou uma incidência de retrabalho 14% maior devido à distorção causada pelo transporte. Em contrapartida, linhas de galvanização próximas a portos (a menos de 15 km dos terminais de Ningbo, Qingdao ou Tianjin) reduziram o prazo médio de exportação em 9.3 dias — mas acrescentaram 8–11% ao custo final dos perfis brutos provenientes do interior, principalmente por sobretaxas de combustível, restrições de peso por eixo e taxas de transbordo nos pátios dos terminais.
Essa divergência não se trata de “melhor” ou “pior”. Trata-se de alinhamento. Se >65% do seu volume de exportação é enviado para a América do Norte sob condições CIF — e seus clientes exigem estacas-prancha em conformidade com EN10248, com tolerância rigorosa na geometria dos encaixes — então minimizar o manuseio entre a laminação e o revestimento é mais importante do que a proximidade do cais. Mas se seu negócio principal é fornecer vigas com marcação CE a empreiteiros da UE sob condições EXW, em que as janelas de entrega são reduzidas e o tempo de processamento da documentação é crítico, então ter capacidade de galvanização dentro da zona aduaneira no porto alimentador de Rotterdam — ou até mesmo instalada junto ao seu próprio pátio de contêineres — torna-se operacionalmente indispensável.
O Custo Oculto da Ilusão do “Just-in-Time”
Muitos presumem que a galvanização próxima às usinas permite um verdadeiro fluxo just-in-time. A realidade é mais detalhada. As usinas de laminação operam em ciclos de lotes medidos em semanas — não em dias. As linhas de galvanização funcionam melhor com um fluxo constante, e não com padrões de picos e ociosidade. Quando ambas ficam sob o mesmo teto ou em instalações adjacentes, surgem conflitos de programação: a parada da usina força a ociosidade dos tanques de galvanização; os gargalos da galvanização interrompem a produção da usina. Pior ainda, a infraestrutura compartilhada (rotas de pontes rolantes, desvios ferroviários, tratamento de efluentes) cria atrito operacional — e não sinergia — a menos que seja projetada como um sistema integrado desde o primeiro dia.
Instalações próximas aos portos enfrentam diferentes compensações. Elas permitem desacoplamento: o aço bruto chega por ferrovia de carga ou barcaça, é armazenado e depois galvanizado sob demanda para carregamento no navio. Isso cria uma proteção contra a variabilidade das usinas. Mas exige uma disciplina de estoque mais rigorosa. O controle da química do banho de zinco se deteriora mais rapidamente quando os lotes permanecem por mais tempo antes do revestimento. A conformidade com ASTM A123 exige registros documentados da temperatura do banho a cada 15 minutos — algo mais difícil de manter quando o ritmo de produção depende da ETA do navio, e não do cronograma de laminação.
Três Filtros de Decisão — Não Listas de Verificação
1. Sensibilidade Dimensional do Produto
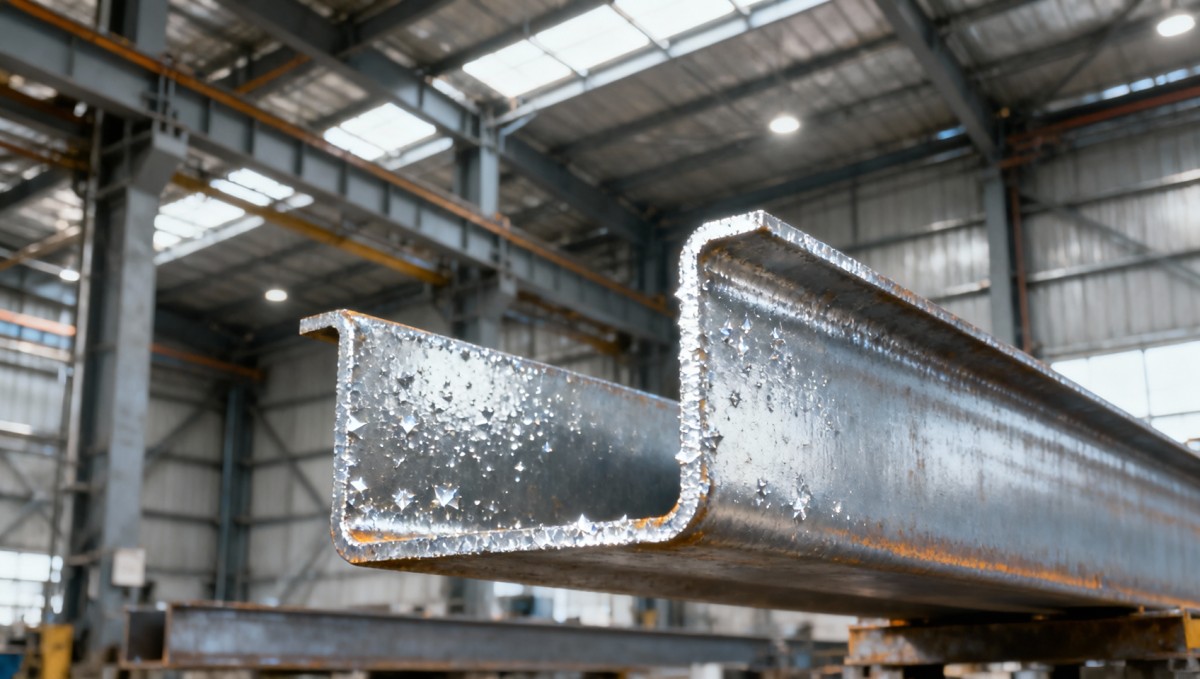
Perfis longos, de paredes finas ou assimétricos (por exemplo, estacas-prancha em U com encaixes) perdem retilineidade e qualidade de acabamento superficial durante o transporte rodoviário. Se seu portfólio inclui itens com relações altura-espessura >30:1 ou comprimentos superiores a 25 metros, a proximidade à usina reduz o risco de rejeição de forma mais confiável do que qualquer protocolo de QA.
2. Complexidade da Documentação de Exportação
Se >40% de seus embarques exigem inspeções pré-embarque (PSI), certificados fitossanitários ou marcas de conformidade específicas de cada país (por exemplo, GCC Conformity Mark, TR CU 010), a galvanização próxima ao porto permite consolidar inspeção, rotulagem e estufagem de contêineres em uma única zona controlada — reduzindo o atraso de certificação de 7–10 dias para menos de 48 horas.
3. Flexibilidade no Abastecimento de Matérias-Primas
Plantas próximas às usinas limitam você ao fornecimento local de tarugos ou placas. As próximas aos portos permitem obter materiais de várias usinas domésticas — ou até importar placas da ASEAN ou da Rússia quando os preços regionais mudam. Essa flexibilidade é importante quando os preços de S275 ou SY295 variam ±15% por trimestre e seus contratos são cotados em USD com margens fixas.
Não existe uma localização “ideal” universal — existe apenas o alinhamento ideal com sua estrutura contratual atual, mix de produtos e apetite por risco. Uma planta construída hoje para sistemas de muros de contenção com padrão EN pode precisar de adaptação amanhã se seu pipeline migrar para aplicações marítimas ASTM A690 com requisitos mais rigorosos de ensaio de névoa salina. A decisão não se trata de aquisição de terrenos — trata-se de onde você escolhe assumir a incerteza: na movimentação de materiais, no prazo de conformidade ou na fidelidade dimensional.
O que está claro é que esta não é uma escolha estática. Exportadores líderes agora tratam a localização da galvanização como uma capacidade modular — e não como um ativo fixo. Alguns dividem a capacidade: revestimento primário próximo às usinas para perfis padrão de alto volume e linhas secundárias próximas aos portos para pedidos personalizados exclusivamente para exportação. Outros investem em unidades móveis de galvanização para trabalhos específicos de obra — embora isso só seja viável acima de 5,000 tons/year de volume. A tendência não é consolidação nem dispersão — é segmentação intencional. E isso começa perguntando não “onde devemos construir?”, mas “onde nossos contratos dos próximos 18 meses nos obrigam a absorver riscos?”
Envie-nos uma mensagem


Insira o que deseja encontrar