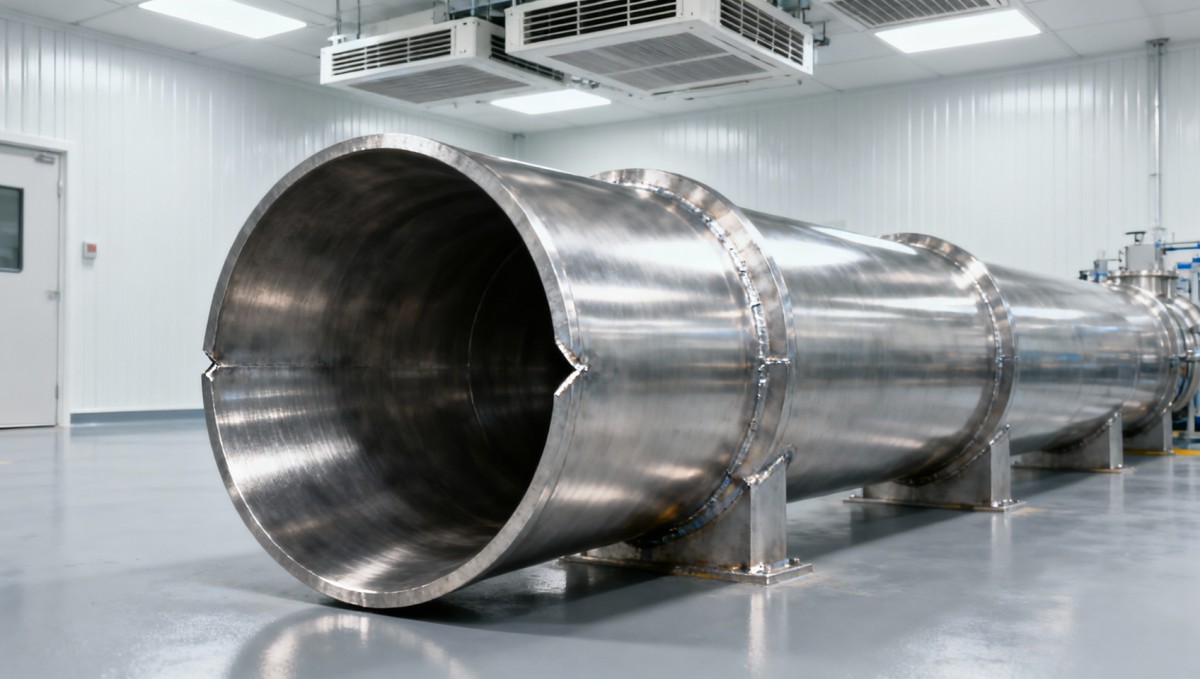
Para profissionais de controle de qualidade e segurança que supervisionam instalações de salas limpas farmacêuticas, selecionar o tubo de aço inoxidável 1 correto não é uma questão de preferência — é um pré-requisito para manter a integridade estéril, prevenir a proliferação microbiana e ser aprovado em auditorias regulatórias. A rugosidade superficial (Ra), a eficácia da passivação e a documentação alinhada à FDA não são complementos opcionais; são critérios mensuráveis e verificáveis incorporados aos requisitos de cGMP e ASTM A967/A380. Se o seu sistema de tubulação apresentar micropites visíveis após a validação de limpeza, falhar em testes de extraíveis ou gerar não conformidade durante a revisão de pré-aprovação da FDA, a causa raiz geralmente remonta a um ou mais destes três pontos de verificação técnicos — antes da instalação, não depois.
Valor de Ra: por que ≤0.4 μm não é apenas um número
A rugosidade superficial — expressa como desvio médio aritmético (Ra) — determina diretamente o risco de adesão de biofilme em superfícies em contato com fluidos. Em sistemas de água farmacêutica, um Ra acima de 0.4 μm cria vales microscópicos nos quais bactérias, endotoxinas e resíduos do processo se acumulam além do alcance da CIP/SIP de rotina. A ASTM F2524-22 especifica que, para tubulações de salas limpas Classe A/B, os tubos de aço inoxidável eletropolidos devem apresentar Ra ≤0.4 μm em amostragem de todo o comprimento — não apenas em um único ponto de teste. Não se trata de estética de polimento; trata-se de eliminar nichos topográficos nos quais a carga biológica persiste apesar dos ciclos de esterilização validados. Os valores de Ra medidos após a fabricação (por exemplo, após soldagem ou dobra) frequentemente aumentam em 0.1–0.3 μm devido à alteração da zona afetada pelo calor. Isso significa que a certificação da matéria-prima por si só é insuficiente — é necessária a verificação de Ra pós-fabricação em segmentos de tubo acabados, com relatórios rastreáveis de perfilometria vinculados aos números de lote.
Passivação: além dos banhos de ácido nítrico
A passivação remove o ferro livre e favorece a formação da camada de óxido de cromo — mas a conformidade depende da seleção do método, do tempo de imersão, do controle de temperatura e do enxágue pós-tratamento. A ASTM A967 descreve seis métodos aprovados (A–F), mas apenas os Métodos A (ácido nítrico) e B (ácido cítrico) são amplamente aceitos para aplicações farmacêuticas devido à sua compatibilidade com o aço inoxidável 316L e aos baixos níveis de resíduos. Uma falha crítica de controle ocorre quando a passivação é aplicada antes do acabamento superficial final: se o eletropolimento ocorrer após a passivação, a camada de óxido será removida. A sequência correta é sempre: fabricação → eletropolimento → passivação → enxágue final → secagem sob umidade controlada. Qualquer desvio invalida a continuidade da camada protetora. Além disso, a eficácia da passivação não é confirmada por inspeção visual — ela requer teste de manchas com sulfato de cobre conforme o Anexo A1 da ASTM A967 ou, de preferência, teste de ferroxil conforme a Seção 7.2 da ASTM A380. A ausência de manchas azuis indica cobertura adequada de óxido; a descoloração localizada sinaliza cobertura incompleta em cordões de solda ou juntas mecânicas.
Conformidade com a FDA: documentação, não apenas o grau do material
O uso de aço inoxidável 316L não atende automaticamente às expectativas da FDA. O Código de Regulamentos Federais dos EUA (21 CFR Parte 211.65) exige que as superfícies dos equipamentos “sejam construídas de modo que possam ser completamente limpas e esterilizadas”. Isso atribui a responsabilidade legal ao comprador — não ao fornecedor — de verificar e reter evidências de três elementos interdependentes: (1) Ra certificado ≤0.4 μm em todas as superfícies internas e externas de contato, (2) protocolo de passivação documentado e alinhado ao Método A ou B da ASTM A967 — incluindo concentração do banho, temperatura, duração e condutividade pós-enxágue ≤1.0 µS/cm, e (3) rastreabilidade completa do material: número de corrida, relatório de teste de laminação (MTR) conforme ASTM A276/A484 e certificado de conformidade que indique a conformidade com ASTM A312 para tubo sem costura ou ASTM A778 para tubo soldado. A ausência de qualquer um desses elementos torna todo o sistema de tubulação não auditável — mesmo que tenha sido instalado sem falhas.
Onde a experiência em aço estrutural agrega rigor técnico
Embora os tubos de aço inoxidável para grau farmacêutico exijam tolerâncias de precisão, a integridade estrutural continua sendo fundamental — especialmente em pontos de suporte, zonas de ancoragem e interfaces de contraventamento sísmico. Os suportes de tubulação, pendurais e estruturas portantes devem resistir às tensões de expansão térmica sem transferir vibração ou deformação para a linha de processo. Para projetos que exigem componentes de dupla especificação — como suportes estruturais de alta resistência combinados com tubulação sanitária ultralisa — a consistência do material é importante.Chapa de aço de alto carbono oferece comportamento de escoamento previsível sob carga sustentada, com dureza verificada pelo Código de Tratamento Térmico HRBS HV10 e teor de carbono rigorosamente limitado a C≤0.15% para evitar a sensibilização à corrosão intergranular durante a soldagem. Sua estrutura de grão uniforme e desempenho de estampagem profunda também permitem anéis de reforço de flange e placas de montagem personalizadas consistentes — essenciais onde a tubulação de sala limpa ISO Classe 5 se encontra com estruturas de aço estrutural.
Etapas de verificação antes da instalação
Não confie apenas nos certificados fornecidos pelo fornecedor. Realize estas quatro verificações no local antes de cortar ou soldar:
- Verificação pontual de Ra: Use um perfilômetro portátil de apalpador em três locais aleatórios por segmento de tubo (início/meio/fim), evitando as zonas de solda. Rejeite qualquer leitura >0.42 μm.
- Validação da passivação: Realize o teste de sulfato de cobre nos cordões de solda e nas faces das juntas mecânicas. Depósitos azuis indicam exposição de ferro livre — exigindo repassivação e novo teste.
- Referência cruzada do MTR: Compare o número de corrida na marcação do tubo com a resistência à tração do MTR (mín. 485 MPa para 316L), teor de enxofre (≤0.030%) e teor de ferrita (quando aplicável).
- Inspeção de defeitos superficiais: Examine sob luz branca de 600 lux em um ângulo de 30° para identificar riscos, entalhes ou marcas de esmerilhamento com profundidade superior a 0.05 mm — esses defeitos excedem os limites aceitáveis de Ra, mesmo se o valor médio for aprovado.
Quando escalar a revisão técnica
Se as leituras de Ra variarem ao longo de um único comprimento de tubo, ou se os testes de passivação falharem apenas nas junções soldadas, o problema provavelmente está no tratamento pós-soldagem inconsistente — não no material base. Da mesma forma, se os MTRs listarem ASTM A240, mas omitirem a declaração de conformidade com ASTM A312, o tubo foi fabricado segundo a especificação de chapa, não o padrão de tubulação — tornando-o inadequado para distribuição pressurizada em salas limpas. Não são erros de fornecedor a serem negociados; são desqualificações técnicas que exigem substituição antes do comissionamento. Nenhuma dispensa de auditoria compensa uma topografia superficial não conforme ou uma passivação não documentada.
A aceitação final baseia-se em medição reproduzível — não na garantia do fornecedor. Todo tubo de aço inoxidável 1 instalado em um ambiente farmacêutico regulamentado deve apresentar evidências demonstráveis e respaldadas por testes de controle de Ra, fidelidade da passivação e documentação alinhada à FDA — não apenas conformidade nominal de grau. Essa evidência começa com a clareza da especificação, continua pela verificação da fabricação e termina somente após a validação no local confirmar o que a documentação declara.
Envie-nos uma mensagem


Insira o que deseja encontrar