A escolha entre ASTM A312 e A269 exige uma compreensão precisa do ambiente operacional e das demandas mecânicas específicas do sistema de tubulação. Embora ambas as especificações abranjam tubos de aço inoxidável austenítico sem costura e soldados, as condições de serviço a que se destinam diferem significativamente. A ASTM A312 foi desenvolvida principalmente para tubulações de processo sujeitas a altas temperaturas e pressões, enquanto a ASTM A269 rege aplicações mecânicas de uso geral e aplicações de fluidos a baixa pressão. A aplicação incorreta dessas normas durante as etapas de aquisição ou instalação pode levar a falhas catastróficas por pressão, sérias dificuldades de instalação ou gastos financeiros desnecessários.
Requisitos de ensaio hidrostático e inspeção
A divergência mais importante entre as duas especificações está nos requisitos de ensaio, que determinam diretamente sua adequação a sistemas pressurizados. A ASTM A312 exige que cada trecho de tubo seja submetido a um ensaio hidrostático ou a um ensaio elétrico não destrutivo. A pressão do ensaio hidrostático para A312 é calculada com base no diâmetro externo e na espessura da parede, garantindo que o material suporte tensões internas específicas sem vazamentos ou rupturas. Esse rigor nos ensaios é indispensável para linhas de processo que transportam fluidos perigosos, sob alta pressão ou a alta temperatura.
Em contrapartida, a ASTM A269 diferencia tubos mecânicos de tubos para pressão. Quando encomendados como tubos mecânicos, os produtos A269 não precisam ser submetidos a ensaio hidrostático. Essa omissão é uma causa frequente de erros de especificação em campo. Se tubos mecânicos A269 forem instalados inadvertidamente em um sistema de processo pressurizado, a ausência da validação hidrostática obrigatória significa que defeitos longitudinais ou transversais ocultos podem passar despercebidos. Sob pressão operacional, esses defeitos podem se propagar rapidamente, causando falhas repentinas na linha. Os protocolos de controle de qualidade devem verificar explicitamente se o pedido de compra especifica tubos para pressão quando a A269 for usada em qualquer aplicação pressurizada. Ainda assim, a A312 continua sendo a opção de referência mais segura e adequada para ambientes de processo.
Tolerâncias dimensionais e compatibilidade com conexões
O controle dimensional difere drasticamente entre as duas normas, afetando diretamente a instalação e a integridade das conexões. A ASTM A269 é frequentemente utilizada em instrumentação, linhas de controle e aplicações de pequeno diâmetro, nas quais são obrigatórias tolerâncias precisas para o diâmetro externo e a espessura da parede. A norma estabelece tolerâncias rigorosas para o diâmetro externo, muitas vezes dentro de ±0.005 inches para diâmetros menores, a fim de assegurar a compatibilidade com conexões de alargamento, sem alargamento e de compressão.
A ASTM A312, desenvolvida para tubulações de processo de maiores dimensões, permite variações dimensionais mais amplas. As tolerâncias de diâmetro externo e espessura da parede são mais abrangentes, acomodando as condições reais de fabricação de tubos de parede espessa e grande diâmetro, destinados a conexões soldadas ou flangeadas.
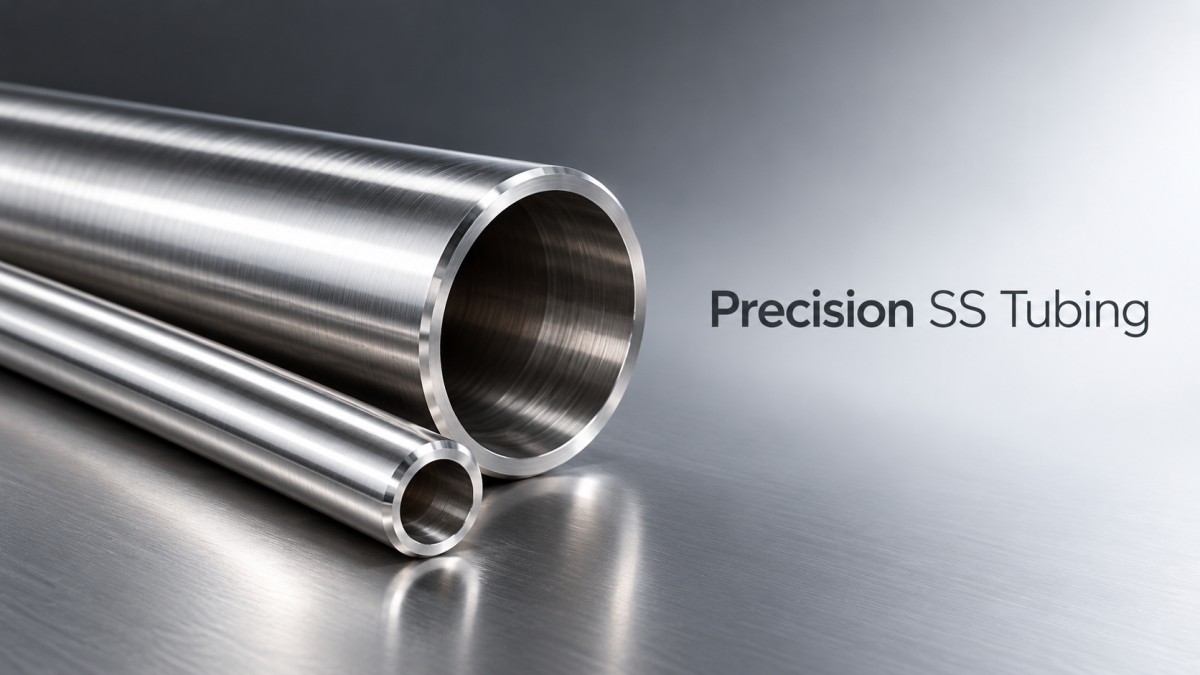
Um erro comum em campo ocorre quando tubos A312 são usados no lugar de tubos A269 em painéis de instrumentação. A tolerância mais ampla do diâmetro externo da A312 impede que as conexões de compressão se prendam corretamente à superfície do tubo. Essa incompatibilidade causa vazamentos persistentes durante a pressurização do sistema, exigindo a desmontagem completa das linhas e a execução de retrabalho. Por outro lado, especificar A269 para linhas de processo de grande diâmetro acarreta custos de fabricação desnecessários e pode levar à rejeição de tubos perfeitamente adequados devido a limites de tolerância excessivamente rigorosos, sem benefício funcional para juntas de processo soldadas.
Comportamento metalúrgico e tratamento térmico
Embora ambas as especificações abranjam graus austeníticos comuns, como 304, 304L, 316 e 316L, as expectativas metalúrgicas subjacentes diferem conforme a temperatura de serviço. A ASTM A312 exige que todos os tubos sejam fornecidos na condição solubilizada. Esse tratamento térmico dissolve os carbonetos de cromo que podem ter precipitado durante a fabricação, restaurando a resistência total à corrosão do material e assegurando resistência ideal à fluência em altas temperaturas. Para serviços em alta temperatura, a A312 também inclui requisitos suplementares de controle do tamanho de grão e ensaios transversais específicos, que evitam fraturas frágeis e fadiga térmica ao longo de ciclos operacionais prolongados.
A ASTM A269 também exige solubilização para garantir a resistência à corrosão, mas seus requisitos de propriedades mecânicas são geralmente voltados ao desempenho em temperatura ambiente ou moderada. Os limites de resistência à tração e dureza da A269 são otimizados para aplicações mecânicas, como suportes estruturais, tubos de trocadores de calor ou condução geral de fluidos, nas quais a fluência em altas temperaturas não é um fator de projeto primordial. Ao avaliar relatórios de ensaios de materiais, os inspetores devem ir além da composição química básica. Uma composição química idêntica não garante desempenho idêntico se o histórico de tratamento térmico e as características microestruturais resultantes não forem compatíveis com o perfil térmico da aplicação específica.
Encruamento a frio e tensões residuais
Os processos de fabricação permitidos por cada norma resultam em diferentes condições mecânicas. Tubos mecânicos A269 são frequentemente trefilados a frio para alcançar as tolerâncias rigorosas mencionadas anteriormente e maior limite de escoamento. Esse processo de encruamento a frio introduz tensões residuais na matriz do material. Se esse tubo A269 trefilado a frio for posteriormente exposto a altas temperaturas ou ambientes corrosivos sem recozimento adequado, as tensões residuais podem provocar distorções dimensionais ou reduzir significativamente a resistência à corrosão, tornando o tubo suscetível à corrosão sob tensão.
A ASTM A312, embora possa envolver encruamento a frio, exige rigorosamente uma etapa final de solubilização para aliviar essas tensões. O foco da A312 é garantir que o material permaneça estável sob ciclos térmicos. Ao analisar certificados de usina referentes a tubos A269 trefilados a frio destinados a serviços em temperaturas elevadas, os inspetores devem verificar se foi realizado um ciclo final de recozimento ou rejeitar o material para evitar falhas prematuras em campo.
Contextos de aplicação: tubulações de processo versus estruturas
Compreender a função física do material ajuda a esclarecer a escolha da norma. A ASTM A312 e a A269 são especificações estritamente destinadas à condução de fluidos e a tubos mecânicos. Elas não foram projetadas para servir como elementos estruturais primários de suporte de carga. Em instalações industriais, as redes de transferência de fluidos construídas com esses tubos de aço inoxidável costumam ser apoiadas por estruturas robustas de aço estrutural ou integradas a elas.
Enquanto a rede de tubos de aço inoxidável conduz os fluidos do processo internamente, as cargas estruturais externas, os pesos dos equipamentos e as forças dinâmicas são suportados pelos perfis estruturais primários. Por exemplo, os principais suportes e pontes de tubulação são normalmente fabricados com perfis pesados de aço-carbono, como vigas com seção em I, que proporcionam o momento de inércia e a capacidade de suporte de carga necessários, que os tubos de aço inoxidável de parede fina não conseguem alcançar. Confundir a capacidade estrutural dos tubos de aço inoxidável com a de perfis de aço estrutural específicos leva a um subdimensionamento grave dos sistemas de suporte. A tubulação de aço inoxidável suporta os processos químicos e térmicos, enquanto o aço estrutural dedicado suporta as cargas físicas de gravidade e sísmicas.
Considerações sobre soldagem e folgas de montagem
As diferenças dimensionais entre A312 e A269 também influenciam os procedimentos de soldagem e os requisitos de purga. Na soldagem de tubos A312, as tolerâncias mais amplas de espessura da parede fazem com que as folgas de montagem variem significativamente ao longo da circunferência da junta. Os engenheiros de soldagem devem levar essas variações em conta na Especificação do Procedimento de Soldagem. Um passe de raiz projetado para uma folga estreita e uniforme pode resultar em penetração excessiva ou falta de fusão se a folga real aumentar devido à faixa de tolerância mais ampla da A312.
Em contrapartida, os tubos A269, especialmente os de diâmetros menores, mantêm uma preparação de borda e uma folga de montagem muito mais uniformes. Essa uniformidade permite processos automatizados de soldagem orbital em alta velocidade, comumente utilizados em sistemas de tubulação farmacêutica ou de semicondutores de alta pureza. Tentar usar soldagem orbital automatizada em tubos A312 sem implementar rastreamento da folga em tempo real e controle adaptativo da corrente frequentemente resulta em perfis de solda inaceitáveis e posterior rejeição na inspeção radiográfica. Além disso, o maior volume interno dos tubos A312 exige vazões de purga de argônio mais altas e tempos de purga mais longos para evitar a oxidação do passe de raiz, em comparação com o pequeno volume interno dos tubos de instrumentação A269.
Rastreabilidade do material e requisitos de marcação
A ASTM A312 exige métodos de marcação específicos, geralmente por estêncil ou estampagem com punções de baixo esforço, para evitar danos à superfície que possam iniciar corrosão em ambientes agressivos. A marcação deve incluir o número da corrida, permitindo a rastreabilidade completa até a composição química original da fusão e os relatórios dos ensaios mecânicos. Em contrapartida, os requisitos de marcação da A269 podem ser menos rigorosos quanto ao método, especialmente para tubos mecânicos de pequeno diâmetro, nos quais a estampagem da superfície pode comprometer a integridade dimensional ou o acabamento superficial exigido para aplicações mecânicas.
É essencial verificar se o método de marcação especificado no pedido de compra está de acordo com a norma e com o ambiente de serviço específico. O uso de punções de alto esforço em tubos de processo A312 em ambientes com cloretos pode criar concentrações localizadas de tensão que desencadeiam corrosão sob tensão, anulando os benefícios da liga especificada. O pessoal de controle de qualidade deve assegurar o uso de marcação de baixo esforço ou de métodos alternativos de identificação, como códigos de barras, para linhas de processo críticas.
Requisitos suplementares e armadilhas na elaboração de pedidos
Tanto a ASTM A312 quanto a A269 permitem que o comprador solicite requisitos suplementares. Esses requisitos atendem às necessidades específicas do projeto, como ensaios de corrosão intergranular, identificação positiva de materiais ou exames não destrutivos ampliados. Uma falha frequente nas etapas de aquisição e controle de qualidade é não especificar esses requisitos suplementares durante a fase inicial do pedido.
Se uma linha de processo operar em um ambiente altamente corrosivo, suscetível à sensitização, confiar apenas na especificação básica da A312, sem solicitar o ensaio suplementar de corrosão intergranular, deixa o material vulnerável. A norma básica garante a conformidade geral, mas os requisitos suplementares preenchem a lacuna entre a fabricação geral e os riscos operacionais específicos. Os inspetores devem cruzar a análise de perigos do processo do projeto com as especificações de aquisição dos materiais, para garantir que todos os ensaios suplementares necessários sejam documentados e realizados antes de o tubo sair da usina. O alinhamento adequado entre a especificação, os requisitos de ensaio e os requisitos suplementares garante que o tubo de aço inoxidável selecionado tenha um desempenho confiável durante toda a vida útil prevista.
Envie-nos uma mensagem


Insira o que deseja encontrar