Tubos de Aço Conforme Norma ASTM: Entendendo as Classes A53, A106 e A333 para Projetos de Petróleo e Gás, Energia e Infraestrutura
A seleção de tubos de aço conforme a norma ASTM não é apenas uma questão de correspondência de especificações — trata-se de uma avaliação técnica fundamentada no ambiente de serviço, na prevenção de modos de falha e na integridade do sistema a longo prazo. Para engenheiros que avaliam sistemas de tubulação em transporte de petróleo e gás, circuitos de vapor de usinas de energia ou infraestrutura criogênica, a escolha entre ASTM A53, A106 e A333 não se refere à intercambialidade, mas ao alinhamento do comportamento metalúrgico com os limites operacionais. Cada grau possui restrições químicas, térmicas e mecânicas distintas que definem sua faixa segura de operação — não apenas na temperatura de projeto, mas também durante a fabricação, o teste hidrostático, o comissionamento e décadas de serviço cíclico.
A53 é a especificação básica para tubos estruturais — soldados ou sem costura — destinada a aplicações de baixa pressão e temperatura ambiente, como distribuição de água, suportes estruturais e linhas auxiliares não críticas. Seu teor de carbono é limitado a 0,25%, com manganês de até 1,20%, e não há exigência obrigatória de ensaio de impacto. Embora o Grau B (o mais utilizado) ofereça resistência à tração mínima de 415 MPa e limite de escoamento de 240 MPa, esses valores se deterioram rapidamente acima de 350°C. Mais importante ainda, A53 não exige ensaio Charpy com entalhe em V, nem impõe controle do tamanho de grão ou condicionamento de austenita fina — tornando-o inadequado onde há risco de choque térmico, carregamento por fadiga ou fratura frágil. É frequentemente aplicado de forma incorreta em linhas de água de alimentação de caldeiras ou coletores de flare, simplesmente por ser amplamente disponível em estoque e ter vantagem de custo; contudo, a ausência de verificação de tenacidade ao entalhe torna-o não conforme com ASME B31.4 ou B31.8 para muitos serviços pressurizados de hidrocarbonetos.
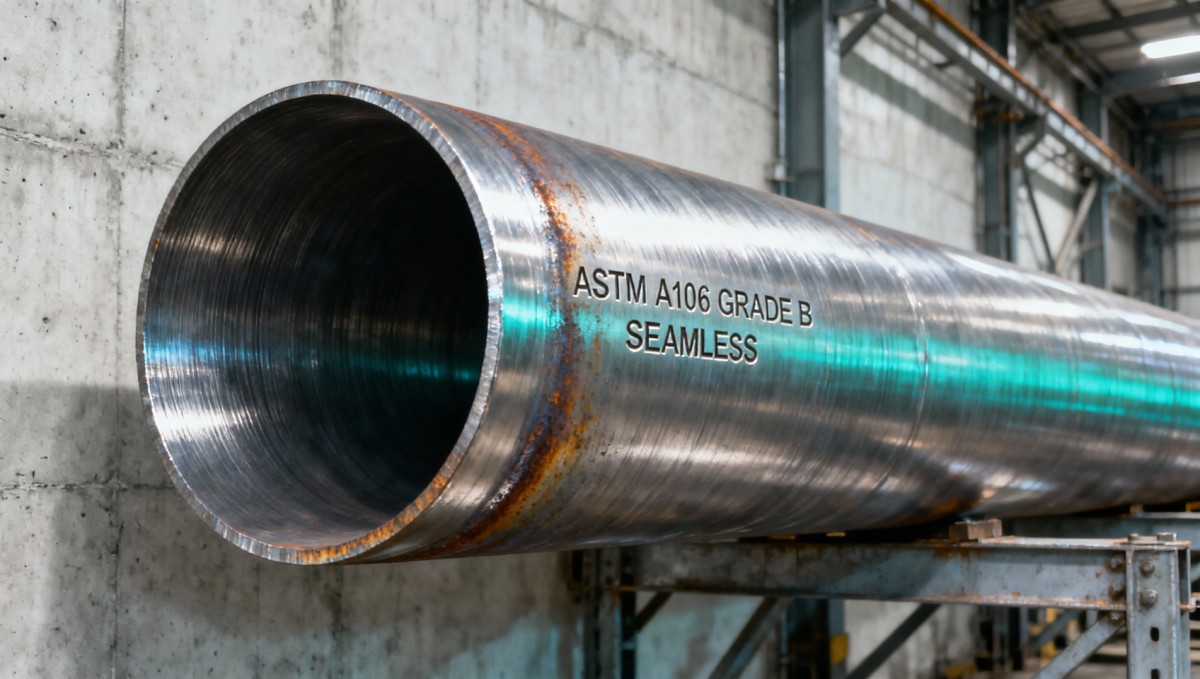
Em contraste, A106 é projetado para serviço em alta temperatura e alta pressão — especialmente em tubulações de processo de refinarias, tubos de superaquecedores e linhas principais de vapor. Todos os três graus (A, B e C) são exclusivamente sem costura, com controles químicos mais rigorosos: fósforo e enxofre limitados a 0,035% no máximo, e silício adicionado intencionalmente (0,10–0,60%) para melhorar a resistência à oxidação. A106 Grau B — a variante mais utilizada — exige resistência à tração mínima de 415 MPa e limite de escoamento de 240 MPa *à temperatura ambiente*, mas, de forma crucial, seus valores de tensão admissível são definidos em toda uma faixa de temperaturas na ASME Seção II Parte D, validados por dados de tração em temperatura elevada. Ainda mais importante, A106 exige tratamento térmico para todos os tubos sem costura acima de NPS 4, assegurando uma microestrutura uniforme de ferrita-perlita e eliminando a anisotropia induzida por trabalho a frio. Essa exigência afeta diretamente a soldabilidade, o planejamento de tratamento térmico pós-soldagem (PWHT) e o gerenciamento de tensões residuais — fatores frequentemente negligenciados durante a aquisição, mas decisivos na qualificação de soldagem em campo.
A333 é a contraparte para baixa temperatura — projetado explicitamente para serviço até –101°C. Ao contrário de A53 ou A106, A333 não é definido somente pela resistência; sua conformidade essencial depende do desempenho ao impacto. Todos os oito graus (Graus 1 a 11, exceto 4 e 9) exigem ensaio Charpy com entalhe em V em temperaturas especificadas — o Grau 6 (o mais comum), por exemplo, deve atingir energia média mínima de 20 J a –46°C. Isto não é uma verificação laboratorial única: ASTM A333 exige que os corpos de prova sejam retirados da mesma corrida e com a mesma taxa de redução do tubo de produção, e o ensaio de impacto deve ser realizado nas orientações longitudinal e transversal quando a espessura da parede exceder 12,5 mm. A especificação também impõe limites rigorosos para elementos residuais (por exemplo, cobre ≤ 0,35%, níquel ≤ 0,40%) para prevenir fragilização por revenimento durante a operação de longo prazo em ambientes com H₂S ou cíclicos. Tubos A333 são frequentemente especificados de forma incorreta em linhas de transferência de LNG quando o Grau 6 é selecionado sem verificar se a temperatura real de serviço — considerando o resfriamento transitório durante a partida ou a queda de pressão — está dentro de sua faixa certificada de impacto.
As diferenças de composição química não são acadêmicas — elas determinam o comportamento no mundo real. O maior teor de silício do A106 melhora a aderência da carepa acima de 450°C, reduzindo a erosão induzida por descamação em curvas de superaquecedores. A adição controlada de alumínio no A333 (0,02–0,06%) promove a formação de ferrita de grão fino, essencial para uma tenacidade consistente em baixa temperatura. A tolerância mais ampla do A53 para elementos residuais aumenta a suscetibilidade à trinca induzida por hidrogênio em serviço com H₂S úmido — mesmo que a dureza seja controlada — porque traços de arsênio ou antimônio segregam nos contornos de grão sob tensão. Essas distinções não podem ser resolvidas apenas por relatórios de testes de usina; exigem a revisão de registros de análise de panela, gráficos de tratamento térmico e verificação independente da metodologia de ensaio de impacto — incluindo velocidade do percutor, raio da bigorna e tolerâncias de usinagem dos corpos de prova.
Os protocolos de ensaio distinguem ainda mais esses graus. A53 permite apenas ensaio hidrostático — ou ensaio elétrico não destrutivo (ET) para tubos soldados — mas permite a inspeção visual como único método de detecção de defeitos superficiais. A106 exige ensaio hidrostático para todos os tamanhos, e tubos sem costura devem passar por ensaio ultrassônico (UT) ou radiografia (RT) conforme ASTM E213/E273 se encomendados para serviço crítico. A333 exige ensaio hidrostático e ensaio não destrutivo, além de ensaio de impacto obrigatório em cada corrida — e, se várias corridas forem combinadas em um pedido, os ensaios de impacto deverão ser repetidos para cada corrida. Isso tem implicações diretas para o planejamento de QA/QC do projeto: um único lote de corrida A333 pode exigir de seis a oito corpos de prova Charpy em três temperaturas, com total rastreabilidade até o vazamento original do lingote.
A adequação da aplicação não pode ser inferida apenas pela temperatura nominal de serviço. Um trocador de calor de pré-aquecimento de petróleo bruto em refinaria operando a 280°C pode parecer compatível com A53 no papel — mas a ciclagem térmica entre paradas introduz tensões de fadiga que a estrutura de grão não controlada do A53 não consegue suportar com confiabilidade. Da mesma forma, uma linha de água de combate a incêndio em plataforma offshore classificada para temperatura ambiente de –15°C pode exigir A333 Grau 6 não pela temperatura do fluido, mas porque o spray de água do mar combinado com o resfriamento pelo vento pode reduzir localmente a temperatura do metal abaixo de –30°C durante tempestades de inverno — desencadeando fratura frágil se a tenacidade não for verificada.
Para avaliadores técnicos que adquirem produtos de fornecedores globais, a rastreabilidade é tão crítica quanto a conformidade com as especificações. As normas ASTM exigem que os relatórios de testes de usina (MTRs) incluam número de corrida, análise química, resultados de ensaios mecânicos, detalhes do tratamento térmico e verificação dimensional — mas nem todos os fabricantes mantêm rastreabilidade completa em nível de lote durante laminação, tratamento térmico e acabamento. Produtores confiáveis implementam identificação positiva de material (PMI) em várias etapas, mantêm certificados de matérias-primas e arquivam dados de ensaio por no mínimo 10 anos — requisitos alinhados com ISO 9001:2015 e ASME QA-1. Na prática, isso significa avaliar não apenas se um fornecedor *alega* conformidade ASTM, mas se seu sistema de qualidade permite reconstruir todos os parâmetros que influenciam a mecânica da fratura, a resistência à fluência ou o início da corrosão. A substituição de materiais continua sendo um risco persistente — não devido à não conformidade intencional, mas à redação ambígua das especificações. Frases como “equivalente à ASTM” ou “grau A106-B” sem referência à designação completa (por exemplo, ASTM A106/A106M-23, Grau B, Sem Costura) criam lacunas na aplicação. Um tubo marcado como “A106 Gr.B”, mas produzido conforme uma edição anterior, pode omitir o relatório exigido de tamanho de grão ou a validação do tratamento térmico pós-soldagem — ambos críticos para a vida em fadiga de alto ciclo. Os avaliadores técnicos devem verificar o ano da edição, os requisitos suplementares (por exemplo, S1 para teste hidrostático, S5 para ensaio de impacto) e quaisquer adendos específicos do comprador antes de aprovar submissões.
Em contextos nos quais alternativas em aço inoxidável são consideradas — para exposição química agressiva, ambientes ricos em cloretos ou vida útil prolongada — Bobina de Aço Inoxidável 316 oferece resistência superior à corrosão por pite e retenção de resistência em temperatura elevada. No entanto, seu uso introduz novas variáveis: incompatibilidade de expansão térmica com flanges de aço carbono, riscos de acoplamento galvânico em sistemas de materiais mistos e custos de fabricação mais elevados devido ao encruamento durante a dobra. Ela não substitui a necessidade de selecionar corretamente o grau de aço carbono — redefine as condições-limite nas quais o aço carbono deixa de ser tecnicamente viável.
Em última análise, a seleção de tubos de aço conforme a norma ASTM é uma decisão de sistema — não uma simples verificação de material. Ela exige a referência cruzada de códigos de projeto (ASME B31.4, B31.8, BPVC), perfis ambientais (temperatura mínima/máxima de serviço, frequência de ciclagem térmica, agressividade do fluido) e restrições de fabricação (especificações de procedimento de soldagem, viabilidade de PWHT, acessibilidade para NDE). Quando esses parâmetros convergem, A53, A106 e A333 não são opções intercambiáveis. São soluções de engenharia distintas — cada uma validada para uma faixa específica de modos de falha e cada uma com limites aplicáveis que devem ser respeitados em todas as etapas, da aquisição ao comissionamento.
Página anterior: Já é o primeiro
Próxima página: Já é o último
Envie-nos uma mensagem


Insira o que deseja encontrar