Ao fabricar metais revestidos, os operadores frequentemente enfrentam problemas como descascamento do zinco, bordas de corte ásperas ou microfissuras ao longo da linha de dobra. Esses defeitos comprometem a resistência à corrosão do material e exigem retrabalho ou pintura de retoque dispendiosos. A solução desses problemas depende principalmente do ajuste dos parâmetros das ferramentas para levar em conta as propriedades físicas da camada de zinco e controlar o comportamento mecânico do aço subjacente. Ao selecionar os métodos de corte e as matrizes de dobra adequados, é possível preservar a integridade do revestimento de zinco e, ao mesmo tempo, obter dimensões precisas e confiabilidade estrutural.
Cisalhamento mecânico e ajustes da folga entre lâminas
O cisalhamento mecânico continua sendo o método mais comum para cortes retos, mas o revestimento de zinco apresenta um desafio físico específico. A camada de zinco funciona como uma barreira macia e pegajosa, que pode deformar a borda de corte se a folga entre as lâminas estiver incorreta. As configurações de folga padrão para aço laminado a frio sem revestimento frequentemente resultam em formação excessiva de rebarbas e rasgos na borda quando aplicadas a uma chapa galvanizada.
Para evitar que o zinco seja arrastado ou espalhado, aumente ligeiramente a folga entre as lâminas em comparação com materiais equivalentes sem revestimento. Como regra geral, acrescente de 5% a 10% ao valor de folga padrão, com base na espessura do material. Esse espaço adicional permite que o zinco escoe e seja cisalhado de forma limpa, sem ficar preso e comprimido entre as lâminas superior e inferior. Se a folga for muito pequena, o zinco será extrudado para dentro da microfolga, formando uma rebarba espessa que deverá ser removida antes da soldagem ou montagem.
Lâminas cegas agravam significativamente esse problema. Uma borda cega rasgará o revestimento em vez de cisalhá-lo de maneira limpa, provocando a aderência de zinco à própria lâmina. A inspeção e a afiação regulares das lâminas de cisalhamento são indispensáveis. Se houver acúmulo de zinco na lâmina, ele deverá ser removido imediatamente com uma escova de arame de latão ou um solvente adequado, para evitar que defeitos superficiais sejam transferidos para as peças seguintes.
Parâmetros de corte térmico e seleção de gases
Quando são necessários métodos de corte térmico, como laser ou plasma, a vaporização do zinco cria obstáculos operacionais significativos. Durante o corte a laser, o zinco vaporiza a uma temperatura muito inferior à do substrato de aço. Esse vapor sobe e pode condensar na lente de proteção do cabeçote de corte, causando a rápida degradação dos componentes ópticos e qualidade de corte inconsistente.
O uso de um gás auxiliar de alta pressão, geralmente nitrogênio para obter bordas limpas, ajuda a expelir o zinco e o aço fundidos da fenda de corte antes que possam se solidificar novamente. O oxigênio, embora produza uma reação exotérmica que aumenta a velocidade de corte, queima o zinco e deixa uma camada espessa e porosa de óxido ao longo da borda. Ajustar o ponto focal ligeiramente abaixo da superfície do material também pode confinar a vaporização do zinco à fenda de corte, reduzindo a quantidade de vapor que escapa para cima, em direção à lente.
O corte a plasma gera ainda mais pó e vapores de zinco. Embora seja mais rápido para seções mais espessas, a zona afetada pelo calor queimará completamente o revestimento de zinco ao redor da borda de corte. Os operadores devem levar isso em conta e planejar o tratamento das bordas após o corte. O uso de gases mistos, como F5 (95% de nitrogênio, 5% de hidrogênio), pode melhorar a qualidade do corte e reduzir a formação de escória em comparação com o ar comprimido padrão, minimizando a limpeza necessária após o corte.
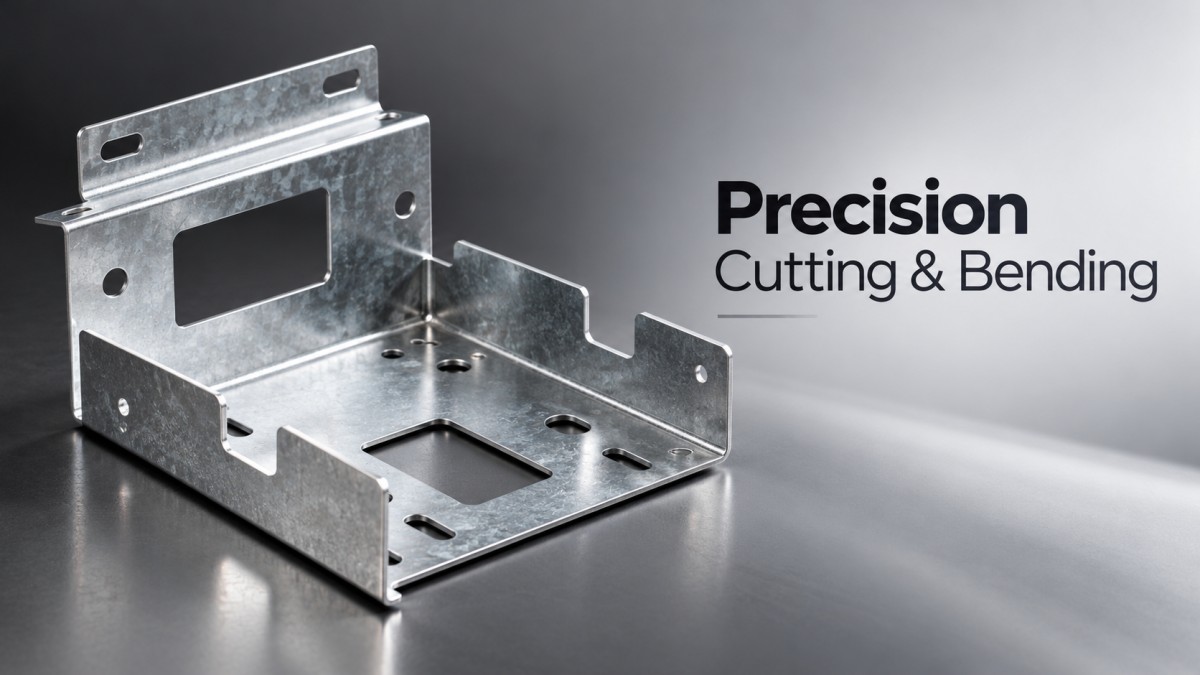
Ferramentas de dobra e controle do atrito
A dobra apresenta outro conjunto de desafios mecânicos. O revestimento de zinco atua como lubrificante seco, reduzindo o atrito entre a chapa metálica e a matriz de dobra. Embora isso possa parecer vantajoso, muitas vezes faz com que o material deslize de forma imprevisível durante o ciclo de dobra, resultando em comprimentos de abas inconsistentes e peças desalinhadas.
Para evitar esse deslizamento, são necessárias ferramentas especializadas. A aplicação de um filme de poliuretano ou o uso de matrizes com revestimento texturizado antiaderente ajuda a segurar o material com firmeza sem riscar a camada de zinco. Matrizes padrão de aço temperado sem tratamento superficial inevitavelmente causam a transferência de zinco induzida pelo atrito: o zinco se desprende da chapa e se solda à matriz, criando riscos profundos nas peças seguintes. Revestimentos avançados por deposição física de vapor (PVD), como o carbonitreto de titânio (TiCN) nas superfícies do punção e da matriz, podem reduzir drasticamente essa aderência.
A escolha do método de dobra também afeta o revestimento. Em geral, a dobra ao ar é preferível à dobra por cunhagem ou à estampagem para materiais galvanizados. A dobra por cunhagem força o material a atritar intensamente contra a superfície da matriz para atingir o ângulo final, aumentando muito o risco de transferência de zinco e fratura do revestimento. A dobra ao ar minimiza esse contato deslizante e, ainda assim, permite obter a geometria desejada.
Controle do retorno elástico e das propriedades do material-base
O retorno elástico — a recuperação elástica do metal após a liberação da pressão de dobra — é uma variável constante na fabricação de chapas metálicas. A presença do revestimento de zinco altera ligeiramente a dinâmica do atrito, mas o principal fator que determina o retorno elástico são as propriedades mecânicas e o limite de escoamento do aço-base.
Ao trabalhar com aços de baixa liga e alta resistência, o retorno elástico é significativamente mais pronunciado do que no aço doce. Por exemplo, se a fabricação envolver uma chapa de aço carbono de alta resistência, como Q345A (16Mn), o teor de manganês (1.20-1.50%) e a faixa específica de carbono (0.15-0.19%) aumentam o limite de escoamento do material. Esse limite de escoamento mais elevado faz com que o metal tente retornar à sua forma original com mais intensidade após a dobra, exigindo uma compensação precisa.
Para controlar esse efeito, os operadores devem aplicar técnicas de sobredobra. O punção deve penetrar na matriz um pouco além do necessário para atingir o ângulo-alvo, compensando o retorno elástico. O valor exato da compensação depende da espessura do material, do limite de escoamento e do raio de dobra específico. Realizar dobras de teste e medir o ângulo final com um medidor digital de ângulos é a única maneira confiável de ajustar os parâmetros CNC corretos para um novo lote de material, especialmente na fabricação de componentes para máquinas de engenharia ou caminhões de mineração, nos quais a precisão dimensional é fundamental.
Inspeção após o processamento e proteção das bordas
Após a conclusão das operações de corte e dobra, é necessário inspecionar cuidadosamente o revestimento de zinco. Preste atenção especial à parte interna do raio de dobra. Embora microfissuras leves no zinco sejam normais e muitas vezes aceitáveis para exposição atmosférica geral, descascamentos severos que exponham o substrato de aço sem revestimento exigem intervenção imediata.
Qualquer área em que o revestimento de zinco tenha sido completamente removido — como bordas cortadas termicamente ou raios de dobra com fissuras severas — deve ser tratada para evitar corrosão localizada. Nessas áreas expostas, aplique compostos de galvanização a frio que contenham pelo menos 90% de pó de zinco no filme seco. Antes da aplicação, certifique-se de que a superfície esteja limpa, seca e livre de óleo ou compostos de estampagem. Pode ser necessário limpar com solvente e realizar um leve perfilamento abrasivo para garantir a aderência adequada da tinta de retoque.
A ventilação é outro aspecto indispensável do processo. O corte e a soldagem de aço revestido liberam vapores de óxido de zinco, que podem causar febre dos fumos metálicos. Os sistemas de ventilação por exaustão local devem ser posicionados próximos à área de trabalho, e os operadores devem usar respiradores adequados equipados com filtros de partículas P100 quando os controles de engenharia não forem suficientes para capturar os vapores na fonte.
Otimização da seleção de materiais para conformação complexa
O sucesso das operações de corte e dobra muitas vezes começa com a seleção inicial do material e a compreensão do comportamento metalúrgico do aço-base. Nem todas as chapas revestidas se comportam da mesma maneira sob tensão. A qualidade de conformação do aço-base determina o quanto o revestimento de zinco conseguirá aderir durante a deformação.
Para projetos que exigem estampagem profunda ou dobras complexas em várias etapas, é essencial especificar uma chapa produzida com aço-base de alta conformabilidade. Esses aços são fabricados com controle rigoroso das impurezas e da forma das inclusões, garantindo alongamento uniforme. O teor de silício (0.20-0.50%) e o teor de alumínio (0.030-0.050%) no metal-base também influenciam o processo; um teor excessivamente alto de silício pode formar uma camada de liga zinco-ferro mais espessa e frágil durante a galvanização, altamente suscetível a descascamento durante a dobra.
Em aplicações estruturais pesadas que exigem tanto conformabilidade quanto alta capacidade de suportar cargas, a escolha da classe adequada exige equilíbrio. Uma chapa de aço carbono robusta que atenda a normas internacionais como ASTM, EN, JIS ou GB oferece a integridade estrutural necessária. Quando o metal-base apresenta propriedades mecânicas consistentes e composição química controlada, a previsibilidade do processo de dobra melhora significativamente. Essa consistência reduz as taxas de sucata, minimiza o desgaste das ferramentas e garante que os componentes fabricados tenham desempenho confiável em ambientes industriais e de construção exigentes, sem comprometer a camada protetora de zinco.
Envie-nos uma mensagem


Insira o que deseja encontrar