Para fabricantes de molas de precisão que avaliam alternativas de materiais, o arame eletrogalvanizado apresenta uma opção atraente — mas não pode substituir integralmente o arame galvanizado por imersão a quente em aplicações de molas submetidas a alta tensão, ciclos longos ou exposição externa sem uma qualificação cuidadosa. A substituição é tecnicamente possível apenas sob condições rigorosamente controladas: quando as exigências de tolerância dimensional excedem ±0,01 mm, os requisitos de acabamento superficial impedem a presença de florões visíveis ou irregularidades no revestimento, e a exposição ambiental permanece estritamente em ambientes internos ou de baixa umidade. Mesmo assim, as compensações de desempenho em durabilidade da adesão, comportamento durante a trefilação a frio e resistência à fadiga de longo prazo devem ser verificadas — não presumidas.
Essa distinção é importante porque o funcionamento das molas depende de uma resposta elástica consistente ao longo de milhões de ciclos. Uma redução de 5% na resistência de adesão do revestimento de zinco — comum ao mudar de arame galvanizado por imersão a quente para arame eletrogalvanizado — pode não causar falha imediata, mas acelera a propagação de microtrincas nas dobras das espiras durante a conformação ou sob carregamento cíclico. As equipes de avaliação técnica frequentemente ignoram esse efeito cumulativo até que falhas em campo surjam meses após o aumento da produção. A decisão não se refere a “melhor” ou “pior”, mas sim a se a faixa funcional específica da mola está alinhada às limitações inerentes do arame eletrogalvanizado.
A Estrutura do Revestimento Determina o Comportamento no Mundo Real
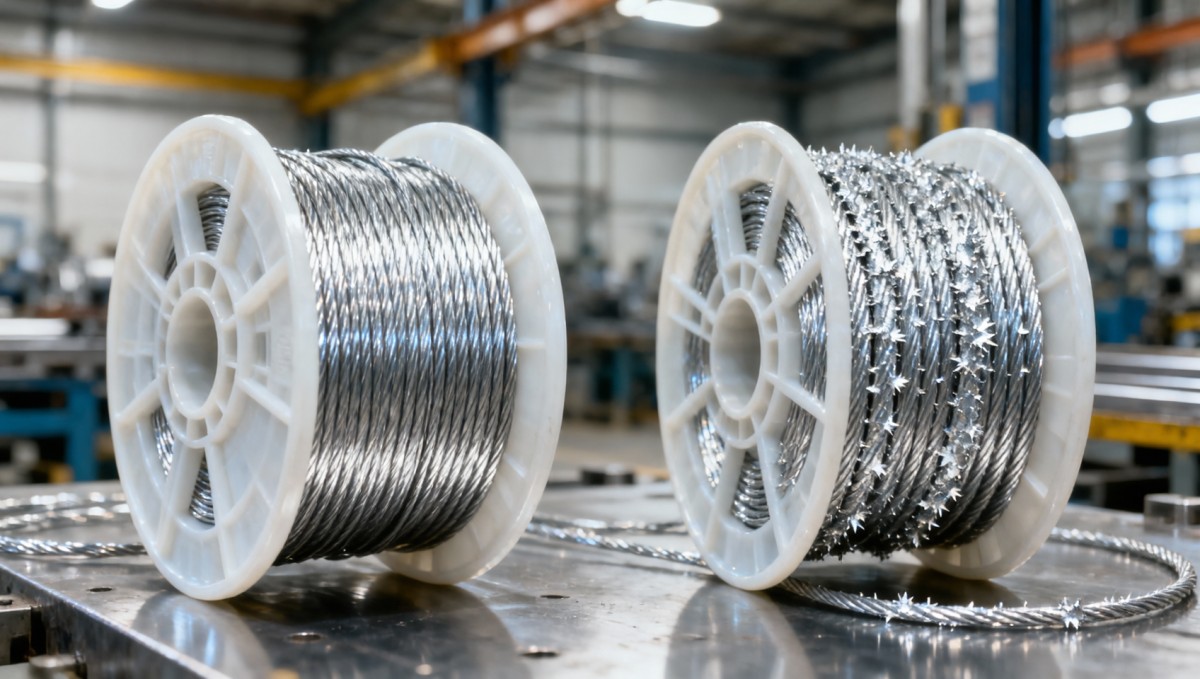
O arame galvanizado por imersão a quente forma uma camada de liga intermetálica (fases Fe–Zn) entre o substrato de aço e o zinco externo. Essa ligação metalúrgica proporciona ancoragem mecânica superior — especialmente crítica durante operações de trefilação a frio e enrolamento, nas quais a tensão de cisalhamento se concentra na interface revestimento–substrato. O arame eletrogalvanizado deposita zinco puro por eletrólise, resultando em um revestimento mais macio e dúctil, sem camada de liga. Embora isso melhore a lisura da superfície e permita um controle mais rigoroso do diâmetro (±0,005 mm versus ±0,02 mm para galvanização por imersão a quente), sacrifica a tenacidade interfacial. Durante o enrolamento de molas, os revestimentos eletrogalvanizados apresentam maior incidência de microdescamação em raios acentuados — particularmente abaixo de 1,5 mm de diâmetro da espira — onde a deformação localizada excede 12%.
A resistência à corrosão segue uma divergência semelhante. O arame eletrogalvanizado oferece cobertura uniforme e excelente desempenho inicial em névoa salina (72–96 h ASTM B117), mas sua fina camada de zinco puro (tipicamente 3–8 g/m²) se esgota mais rapidamente do que o revestimento mais espesso e reforçado por liga da galvanização por imersão a quente (8–25 g/m²). Em ambientes industriais úmidos ou aplicações que envolvem ciclos de condensação, molas eletrogalvanizadas podem apresentar ferrugem branca em 6–12 meses — enquanto componentes equivalentes deArame de Aço Galvanizado por Imersão a Quente mantêm sua integridade por mais de 24 meses. Isso não é uma falha da eletrogalvanização — é uma incompatibilidade com a finalidade de projeto do revestimento.
Estabilidade Dimensional versus Robustez do Processo
O arame eletrogalvanizado se destaca onde a consistência em nível micrométrico é indispensável: molas para dispositivos médicos, molas principais de relógios ou bobinas de acionamento de sensores. Sua estreita tolerância de diâmetro e ausência de florões reduzem o atrito durante o enrolamento automatizado e minimizam a variação na constante elástica da mola (valor k). No entanto, essa vantagem desaparece se a lubrificação de trefilação não estiver precisamente compatível com o menor coeficiente de atrito do revestimento — ou se os parâmetros de recozimento variarem mais de ±5°C. O arame galvanizado por imersão a quente tolera janelas de processo mais amplas: sua superfície mais rugosa retém melhor o lubrificante, e seu revestimento mais espesso amortece pequenas flutuações de temperatura durante o tratamento térmico.
Os testes revelam outra restrição: o arame eletrogalvanizado apresenta maior dispersão da resistência à tração após a trefilação a frio — tipicamente ±15 MPa versus ±8 MPa para equivalentes galvanizados por imersão a quente. Isso decorre da sensibilidade da orientação dos grãos de zinco à velocidade de trefilação e à geometria da fieira. Para molas que exigem repetibilidade do valor k entre lotes superior a ±3%, o arame eletrogalvanizado requer monitoramento mais rigoroso do processo — não apenas substituição de material.
Quando a Substituição se Justifica — e Como Validá-la
A substituição faz sentido somente quando três condições convergem:
- A mola opera em ambiente interno, com temperatura/umidade estáveis, sem contato com cloretos ou ácidos orgânicos;
- O requisito de vida funcional é ≤500.000 ciclos (não mais de 2 milhões);
- A prioridade do acabamento superficial supera a retenção de adesão a longo prazo — por exemplo, molas visíveis em carcaças de eletrônicos de consumo.
A validação exige mais do que testes laboratoriais de névoa salina. Realize ensaios de enrolamento em tempo real utilizando ferramental de produção — monitore a transferência de revestimento para mandris ou a aceleração do desgaste das fieiras. Execute testes acelerados de fadiga a 90% da carga máxima de tração, acompanhando a redução da carga ao longo de 10⁵ ciclos. Compare os resultados com amostras de referência galvanizadas por imersão a quente testadas em condições idênticas. Se as amostras eletrogalvanizadas apresentarem redução de carga >15% mais rápida ou >3× mais microdescamação sob inspeção por SEM, a substituição introduz risco inaceitável — mesmo que os testes iniciais de tração e dobra sejam aprovados.
A Seleção de Material Deve Estar Alinhada aos Limites Funcionais
Nenhum método único de galvanização predomina em todas as aplicações de molas. O arame eletrogalvanizado atende a um nicho específico: componentes de alta precisão, vida útil curta e aparência crítica, nos quais a uniformidade da espessura do revestimento afeta diretamente a função. O arame galvanizado por imersão a quente continua sendo a escolha padrão para molas estruturais, componentes de suspensão automotiva, equipamentos agrícolas e qualquer aplicação que exija décadas de resistência à corrosão sob estresse ambiental variável. Sua superfície “mais rugosa”, tolerância de diâmetro ligeiramente mais ampla e maior massa de revestimento não são defeitos — são características projetadas para proporcionar robustez em diversas condições de fabricação e serviço.
Como fabricante de aço estrutural com experiência metalúrgica na produção de arame galvanizado, a Hongteng Fengda apoia equipes de avaliação técnica fornecendo dados comparativos de testes — não alegações genéricas. Fornecemos opções eletrogalvanizadas e galvanizadas por imersão a quente com registros de processo rastreáveis (atmosfera de recozimento, química do banho de zinco, cronogramas de passes de trefilação), permitindo validação lado a lado sob restrições reais de produção. Quando o desempenho da sua mola depende da interface entre zinco e aço — e não apenas das propriedades do material em massa — a escolha correta depende menos do método de revestimento e mais de como esse método interage com seu processo específico de conformação, ambiente operacional e expectativas de vida útil.
Envie-nos uma mensagem


Insira o que deseja encontrar