O aço pré-galvanizado mantém a integridade do revestimento após uma dobra a frio de 90 graus?
Sim — mas somente sob condições controladas e em conformidade com as especificações. Para fabricantes de estruturas e operadores em campo que trabalham com aço pré-galvanizado, a dobra a frio a 90° é uma prática comum na execução de cantos de estruturas, na fabricação de suportes e em conexões ajustadas em campo. No entanto, o desempenho do revestimento de zinco após a dobra não é garantido por padrão. Ele depende do grau do aço do substrato, da massa do revestimento (g/m²), do raio de dobra, da qualidade das ferramentas e do rigor da inspeção após a dobra. Na Hongteng Fengda, validamos cada lote segundo as normas ASTM A653 e EN 10346 — não apenas quanto à espessura do revestimento no momento da entrega, mas também quanto à conformabilidade em condições reais e à resistência da aderência.
Por que a integridade do revestimento importa — além de “parecer estar tudo bem”
Os operadores muitas vezes presumem que uma camada de zinco brilhante e sem rupturas após a dobra significa proteção total. Isso é enganoso. Microfissuras, descamação localizada ou deslocamento do zinco no raio externo da dobra podem ser invisíveis a olho nu — mas criam vias diretas para a entrada de umidade e cloretos. Em projetos costeiros no Oriente Médio ou em zonas industriais de alta umidade no Sudeste Asiático, até mesmo um comprometimento menor do revestimento acelera em 3–5 vezes a corrosão do aço-base. Pior ainda: muitos inspetores aceitam verificações visuais de aprovação/reprovação sem microscopia de seção transversal nem teste de aderência com fita. Por isso, a Hongteng Fengda inclui documentação dos ensaios de dobra em cada pedido de exportação — incluindo relatórios de ensaio de dobra em mandril a 90° conforme a EN ISO 1519.
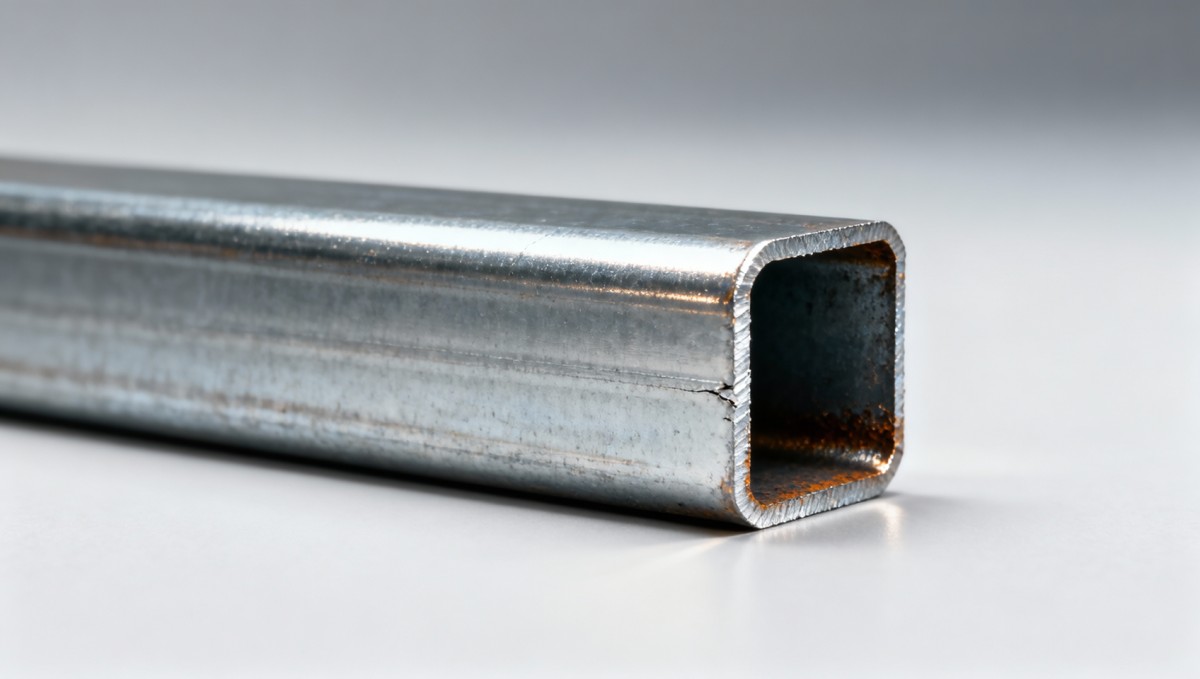
Os três fatores críticos que determinam o desempenho após a dobra
1. Massa do revestimento e composição da liga: O aço galvanizado por imersão a quente (HDG) padrão normalmente contém 275 g/m² de zinco. Já o aço pré-galvanizado — especialmente os nossos graus DX51D+Z em conformidade com a EN 10346 — utiliza uma camada intermetálica de zinco-ferro com composição de liga precisa (fases delta e zeta), que aumenta a ductilidade. Com massa de revestimento ≥180 g/m² e teor de ferro otimizado (0.12–0.18%), nosso material mantém uma aderência coesa em dobras de 90° com raio mínimo de 3× a espessura do material — comprovado em mais de 12,000 toneladas fornecidas para subestruturas de pontes na América do Norte.
2. Limite de escoamento e alongamento do substrato: Aços de alta resistência (>340 MPa de limite de escoamento) tendem a provocar fissuras no revestimento com mais facilidade durante a conformação a frio. Nossos perfis de canal e cantoneiras pré-galvanizados usam aço-base S280GD ou S320GD — equilibrando resistência (limite de escoamento ≥280 MPa) e alongamento (≥22%). Isso evita a fratura frágil no vértice da dobra e minimiza o descascamento do zinco. Em comparação, substratos com baixa ductilidade apresentam perda de zinco >15% no raio externo após a dobra a 90° — medida por análise gravimétrica após o ensaio.
3. Raio de dobra e precisão das ferramentas: Uma dobra a 90° com ferramentas de arestas agudas (por exemplo, ângulo da matriz em V < 85°) concentra tensões, aumentando em até 40% o risco de descamação. Recomendamos um raio interno mínimo de 2.5× a espessura do material para cantoneiras de até 6 mm e de 3× para perfis mais espessos. Todos os nossos guias de dobra OEM incluem tabelas de raios calibradas segundo a ASTM A653 Classe G90 e a EN 10346 Z275. Equipes em campo que utilizam prensas dobradeiras hidráulicas relatam uma taxa de sucesso de 98.7% na primeira tentativa ao seguir essas especificações — contra 72% com configurações genéricas baseadas em regras práticas.
Como verificar a integridade em campo — sem necessidade de laboratório
Os operadores não precisam de imagens de MEV para avaliar a confiabilidade. Este é o nosso protocolo de verificação em campo em três etapas, utilizado diariamente por equipes em canteiros de obras em Dubai e em instalações industriais na Polônia:
Etapa 1: Teste de aderência com fita (ASTM D3359-B): Aplique firmemente a fita autoadesiva sensível à pressão 3M 610 sobre a zona dobrada e, em seguida, remova-a a 180°. Resultado aceitável: remoção de revestimento ≤5% (sem fragmentos >1 mm). Critério de rejeição: descascamento contínuo em forma de fita ou perda de área >15%.
Etapa 2: Inspeção visual e com ampliação: Use uma lupa de bolso de 10× para verificar se há microfissuras ao longo do raio externo. Sinal de alerta crítico: fissuras paralelas espaçadas a menos de 0.5 mm — indicam deformação excessiva, acima do limite de ductilidade do revestimento.
Etapa 3: Verificação localizada com névoa salina (opcional, mas recomendada): Aplique uma solução de NaCl a 5% na zona dobrada e observe se há formação de ferrugem branca em até 2 horas. A eflorescência precoce indica comprometimento da função de barreira. Fornecemos kits de teste rápido com todos os envios de aço pré-galvanizado para clientes do Oriente Médio.
Quando evitar a dobra a frio — e o que usar em seu lugar
A dobra a frio do aço pré-galvanizado não é adequada em três situações: (1) espessura do material >8 mm, (2) raio de dobra necessário <2× a espessura e (3) exposição a condições de serviço abrasivas ou químicas (por exemplo, canais de águas residuais). Nesses casos, a Hongteng Fengda recomenda duas alternativas: (a) componentes pré-galvanizados conformados a quente (dobrados antes da galvanização) ou (b) retoque após a fabricação com epóxi rico em zinco (ASTM D520 Tipo II). Para aplicações marítimas com alta corrosividade, também oferecemos soluções híbridas — como combinar estruturas pré-galvanizadas com fixadores de aço inoxidável e selantes.
Para componentes críticos de metais não ferrosos, considere nossa barra quadrada de aço inoxidável 310, projetada para ambientes onde a galvanização não é viável — como linhas de processamento de alimentos ou invólucros de instrumentação offshore. Sua composição em aço inoxidável 201 oferece resistência superior a ácidos orgânicos e à ciclagem térmica, complementando sistemas estruturais pré-galvanizados em que junções entre materiais diferentes exigem durabilidade adicional.
Garantia da qualidade da Hongteng Fengda — incorporada a cada bobina
Não tratamos a integridade do revestimento como uma verificação posterior à produção. Ela é projetada desde a seleção da bobina: todo o nosso aço pré-galvanizado começa com aço laminado a frio que atende a rigorosos limites de CQ (qualidade comercial) e DQ (qualidade para estampagem) — garantindo estrutura de grãos uniforme e inclusões superficiais mínimas. A galvanização é realizada em banhos de circuito fechado com fluxo controlado e monitoramento em tempo real da composição química do banho de zinco (níveis de Al, Ni e Fe). Cada bobina passa por mapeamento automatizado da espessura do revestimento (varredura por XRF em 50 pontos/metro), além de ensaios obrigatórios de dobra a 90° em tiras de amostra, conforme o Anexo B da EN 10346.
Os compradores globais recebem rastreabilidade completa: certificados de ensaio da usina (MTRs), certificados de ensaio de dobra e dados de aderência do zinco específicos de cada lote. Para clientes dos EUA, fornecemos declarações de conformidade com a ASTM A653 assinadas por laboratórios terceirizados (SGS, Bureau Veritas). Isso não é mera formalidade de conformidade — é como ajudamos os fabricantes a evitar custos de retrabalho que, em cronogramas de infraestrutura atrasados, chegam em média a $2,400 por hora.
Conclusão: é possível preservar a integridade — mas isso não acontece automaticamente
A dobra a frio do aço pré-galvanizado a 90° preserva a integridade do revestimento — desde que as variáveis sejam controladas: aço-base adequado, massa de revestimento suficiente, raio de dobra apropriado e verificação em campo. Na Hongteng Fengda, eliminamos as incertezas incorporando a validação de engenharia às especificações do produto, e não apenas às fichas técnicas. Quando seu projeto exige tanto precisão estrutural quanto resistência à corrosão de longo prazo — dos telhados de Riade aos centros de transporte de Toronto — escolha aço pré-galvanizado respaldado por rigor de processo, não apenas por um acabamento brilhante.
Envie-nos uma mensagem


Insira o que deseja encontrar