A diferença entre chapas de aço laminadas a quente e a frio reside fundamentalmente no histórico térmico do material, que determina diretamente as características da superfície e as tolerâncias dimensionais. As avaliações muitas vezes ficam paralisadas quando o acabamento superficial e os desvios de espessura são analisados sem considerar os limites do processo de fabricação. Compreender os limites metalúrgicos e mecânicos de cada método de laminação evita falhas nas etapas posteriores de processamento e garante a integridade estrutural.
Qualidade da superfície: camadas de óxido, rugosidade e interação com revestimentos
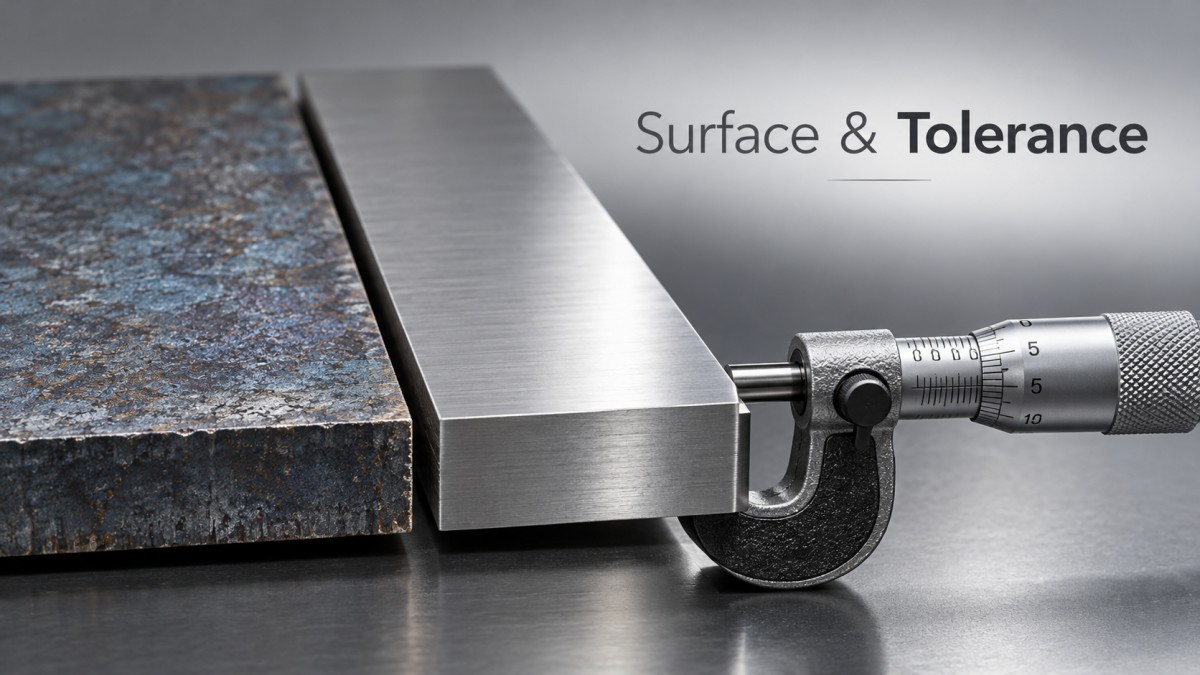
A chapa de aço laminada a quente é processada a temperaturas superiores ao ponto de recristalização, geralmente acima de 900°C. Essa deformação em alta temperatura resulta na formação de uma camada de óxido de ferro, conhecida como carepa de laminação. A textura da superfície é naturalmente mais rugosa, caracterizada por micr irregularidades e uma aparência fosca ou cinza-azulada. Embora a decapagem e a lubrificação possam remover a maior parte da carepa, a superfície subjacente mantém um perfil ligeiramente atacado. Esse perfil favorece a aderência da tinta em determinadas aplicações estruturais, mas apresenta desafios para processos que exigem um acabamento estético impecável ou coeficientes de atrito precisos. Bolsões de óxido residuais, se não forem totalmente eliminados durante a decapagem, podem atuar como pontos de iniciação de corrosão localizada, especialmente em ambientes úmidos ou marinhos.
Em contrapartida, a chapa de aço laminada a frio passa por uma redução adicional à temperatura ambiente após a laminação a quente e a decapagem. Esse processo elimina a camada de óxido e comprime os grãos superficiais, produzindo um acabamento liso e uniforme, com brilho metálico característico. A rugosidade superficial é significativamente menor, geralmente entre 0.2 e 0.8 micrômetros, em comparação com 2.0 a 5.0 micrômetros, valores típicos de produtos equivalentes laminados a quente. A escolha de material laminado a frio é obrigatória quando o componente final precisa ficar exposto diretamente, sem revestimento, ou quando o atrito preciso é fundamental durante operações automatizadas de estampagem e estampagem profunda.
No entanto, a interação entre o acabamento superficial e os revestimentos protetores exige uma análise cuidadosa. Às vezes, a superfície lisa do aço laminado a frio pode reduzir o intertravamento mecânico de determinados sistemas de pintura, tornando necessária uma preparação adequada da superfície ou a utilização de primers especializados. Por outro lado, na galvanização, o perfil ligeiramente mais rugoso de uma chapa laminada a quente devidamente limpa pode proporcionar excelente aderência da camada de zinco. Uma superfície excessivamente lisa de aço laminado a frio pode exigir rugosificação mecânica adicional ou ajustes específicos no fluxo para garantir um revestimento de zinco uniforme, sem defeitos de arraste.
Inspeção da superfície e microdefeitos
Além da rugosidade geral, a natureza dos defeitos superficiais difere consideravelmente entre os dois processos. A chapa de aço laminada a quente é suscetível à carepa incrustada, quando fragmentos da camada de óxido são prensados no metal-base durante a laminação. Essas inclusões costumam ser difíceis de detectar visualmente e só se tornam aparentes após a decapagem ou a usinagem, surgindo como manchas escuras e irregulares. Esses defeitos podem comprometer a vida em fadiga de componentes submetidos a cargas dinâmicas e devem ser rigorosamente limitados em aplicações estruturais críticas.
O aço laminado a frio, por ser decapado antes da redução final, praticamente não apresenta carepa incrustada. Contudo, o processo de laminação a frio pode introduzir outras anomalias superficiais, como marcas de rolos, marcas de vibração ou riscos nas bordas, se os cilindros de laminação não receberem manutenção adequada ou se o controle de tensão for insuficiente. Os protocolos de inspeção devem definir limites aceitáveis para defeitos com base na aplicação específica. Um componente submetido a altas cargas cíclicas exige limites rigorosos para descontinuidades superficiais, independentemente de ter sido laminado a quente ou a frio; porém, a natureza dos defeitos a procurar durante a inspeção de recebimento será diferente.
Tolerâncias dimensionais: espessura, largura e condições das bordas
As tolerâncias dimensionais são o fator de diferenciação mais crítico na seleção do material, especialmente na fabricação automatizada e em conjuntos estruturais de precisão. A contração térmica e o resfriamento desigual inerentes à laminação a quente introduzem variações maiores na espessura e na largura. As tolerâncias padrão para chapas de aço laminadas a quente, como as definidas nas normas ASTM A568 ou EN 10051, permitem desvios mais amplos. Por exemplo, uma chapa laminada a quente de 2.0mm pode admitir uma tolerância de espessura de ±0.15mm a ±0.18mm, dependendo da largura e da norma aplicada.
A laminação a frio, por ser realizada à temperatura ambiente, permite um controle dimensional muito mais rigoroso. A redução da espessura é obtida mecanicamente por meio de cilindros de precisão, resultando em tolerâncias que muitas vezes correspondem à metade ou até a um terço das permitidas para produtos laminados a quente. Uma chapa laminada a frio com a mesma espessura de 2.0mm normalmente mantém uma tolerância de ±0.05mm a ±0.08mm. Essa precisão é indispensável em aplicações que exigem empilhamento, encaixe ou alimentação em alta velocidade em matrizes progressivas. Ao avaliar uma Bobina de Aço Laminado a Frio para essas aplicações, verificar a classe de tolerância específica em relação aos limites de aceitação do maquinário previsto é uma etapa fundamental para evitar travamentos na alimentação ou cortes desalinhados.
A condição das bordas é outro parâmetro frequentemente ignorado nas avaliações iniciais. As chapas laminadas a quente são normalmente fornecidas com bordas de laminação, naturalmente arredondadas e sujeitas a pequenas irregularidades ou microfissuras decorrentes do processo de laminação. As chapas laminadas a frio costumam ser fornecidas com bordas fendidas, quadradas, afiadas e altamente uniformes. Se o material for soldado de borda a borda, a borda de laminação de uma chapa laminada a quente pode exigir preparação ou fresagem para garantir a penetração adequada e evitar inclusões de escória. As bordas fendidas do material laminado a frio geralmente permitem soldagem direta, desde que o ajuste seja preciso.
Planicidade e tensões residuais em aplicações de engenharia
A planicidade é um parâmetro em que os dois processos diferem significativamente, afetando diretamente a eficiência da fabricação. Chapas laminadas a quente são propensas a ondas nas bordas, ondulações centrais e curvatura de bobina devido às tensões residuais causadas pelo resfriamento desigual ao longo da largura e da espessura. Embora os processos de nivelamento possam melhorar a planicidade, é difícil atingir os rigorosos padrões de planicidade em unidades I exigidos para corte a laser ou soldagem robótica. Quando uma chapa laminada a quente com alta tensão residual é cortada, a liberação dessas tensões pode fazer com que a placa torça ou se curve, comprometendo a precisão dimensional e dificultando a montagem.
As chapas laminadas a frio, submetidas à laminação de encruamento e ao nivelamento de precisão, apresentam planicidade superior, minimizando o risco de desalinhamento durante a montagem e garantindo tolerâncias de folga consistentes em estruturas soldadas. As tensões residuais no aço laminado a frio são principalmente de tração na superfície e de compressão no núcleo, resultado da redução a frio. Embora isso proporcione excelente planicidade, essas tensões retidas podem causar deformações durante a soldagem se a aplicação de calor não for controlada cuidadosamente. As avaliações de engenharia devem equilibrar a necessidade de planicidade inicial com a possibilidade de distorção durante a soldagem, especificando, às vezes, recozimento para alívio de tensões em peças fabricadas complexas de aço laminado a frio.
Processamento subsequente e condições operacionais
Um erro comum na seleção de materiais é presumir que tolerâncias mais rigorosas e melhores acabamentos superficiais sempre justificam a especificação de aço laminado a frio. A decisão deve estar fundamentada no processamento subsequente específico e no ambiente de serviço. Em aplicações de soldagem, a carepa no aço laminado a quente pode causar porosidade e inclusões se não for completamente removida. As especificações devem exigir uma preparação adequada da superfície, como jateamento abrasivo ou limpeza química, o que aumenta o custo total do projeto.
Nas operações de conformação a frio, a condição da superfície influencia diretamente o desgaste das ferramentas e os limites de conformação. A superfície mais rugosa do aço laminado a quente aumenta o atrito, acelerando o desgaste das matrizes e podendo causar escoriação durante dobramentos severos. A superfície lisa do aço laminado a frio reduz o atrito, permitindo geometrias mais complexas e maior vida útil das ferramentas. No entanto, a maior resistência ao escoamento e o encruamento induzidos pela laminação a frio podem tornar necessário um recozimento intermediário para a conformação em várias etapas, o que afeta tanto o prazo de entrega quanto o custo. A escolha entre os dois materiais muitas vezes depende de a unidade de fabricação estar equipada para preparar a superfície do material laminado a quente ou para gerenciar a distorção e o encruamento do material laminado a frio.
Conformidade com normas e limites de aceitação
A interpretação das normas internacionais exige uma compreensão precisa da forma como as tolerâncias são medidas e aplicadas. As normas ASTM e EN definem classes de tolerância com base na espessura, na largura e, às vezes, no método de corte. Um erro frequente ocorre quando os limites de tolerância de uma chapa padrão são aplicados à bobina inteira, incluindo as extremidades não recortadas. Normalmente, as normas especificam que os limites de tolerância se aplicam ao comprimento utilizável do material, excluindo as extremidades fora de especificação. Esclarecer esse limite com o fornecedor evita divergências durante as inspeções de qualidade no recebimento.
Além disso, a metodologia de medição deve estar de acordo com a norma. A medição com um micrômetro na borda de uma chapa laminada a quente pode apresentar um resultado diferente do obtido no centro, devido à redução de espessura nas bordas — fenômeno em que as bordas são ligeiramente mais finas que o centro. As chapas laminadas a frio apresentam menor redução de espessura nas bordas, mas esse fator ainda é relevante em aplicações de alta precisão. As especificações devem definir se as medições devem ser feitas a uma distância específica da borda, conforme indicado pela norma de material aplicável, garantindo que o processo de inspeção reflita com precisão a intenção da norma.
A avaliação econômica de chapas de aço laminadas a quente e a frio vai além do custo inicial do material. Embora o material laminado a frio tenha um preço superior devido às etapas adicionais de processamento, o custo total de propriedade deve considerar as eficiências nas etapas posteriores. Se um projeto exigir usinagem extensa, as tolerâncias mais rigorosas do aço laminado a frio podem reduzir o tempo de usinagem e o desperdício de material. Em contrapartida, se a aplicação envolver estruturas pesadas, nas quais o acabamento superficial não seja relevante e as tolerâncias sejam amplas, especificar aço laminado a frio gera custos de material desnecessários. Em última análise, a escolha equilibra os requisitos de superfície, a precisão dimensional, as capacidades de processamento subsequente e a economia total do projeto, garantindo o desempenho ideal sem comprometer a integridade estrutural.
Envie-nos uma mensagem


Insira o que deseja encontrar