Em ambientes industriais severos — onde a corrosão causada por produtos químicos, humidade e partículas abrasivas acelera a degradação do aço — a galvanização por imersão a quente continua a ser a proteção mais comprovada e económica para o aço estrutural. Os avaliadores técnicos que analisam a durabilidade a longo prazo devem ir além da aparência superficial: a aderência do revestimento, a uniformidade da espessura, a integridade da ligação metalúrgica e a conformidade com ASTM A123/A153 ou EN ISO 1461 determinam diretamente a vida útil em instalações de processamento químico, plataformas offshore e unidades de fabrico pesado. Como uma fábrica de galvanização a quente certificada e integrada no nosso fluxo de produção de aço estrutural, a Hongteng Fengda aplica revestimentos de zinco sob controlo da química do banho, do tempo de imersão e da velocidade de retirada — assegurando uma ligação metalúrgica reproduzível em cantoneiras, perfis em U, vigas e perfis personalizados.
Porque a Espessura do Revestimento, por Si Só, Não Garante o Desempenho
Muitos avaliadores técnicos assumem que uma maior massa de zinco (por exemplo, 200 g/m² vs. 135 g/m²) se traduz automaticamente numa vida útil mais longa. Isto é enganador. O desempenho da camada de zinco depende de três fatores interdependentes: (1) qualidade da ligação metalúrgica entre o substrato de aço e as camadas de liga zinco-ferro; (2) ausência de zonas sem revestimento, escorrimentos ou inclusões de escória; e (3) manutenção das tolerâncias dimensionais após a galvanização. Um revestimento espesso, mas com fraca aderência, descasca sob tensão mecânica — especialmente em fixadores roscados, furos para parafusos ou secções dobradas. O nosso processo controla a temperatura de imersão (449–460°C), a pureza do banho (≤0.02% de chumbo, ≤0.005% de estanho) e a composição do pré-fluxo para minimizar a formação frágil da fase delta, maximizando simultaneamente a aderência da camada gama. Isto garante que os revestimentos permaneçam intactos durante o transporte, manuseamento e instalação — mesmo em secções conformadas a frio com raios reduzidos.
A Estrutura Metalúrgica Determina a Durabilidade em Condições Reais
O aço galvanizado por imersão a quente não é simplesmente “zinco sobre aço”. Forma quatro camadas intermetálicas distintas: gama (Fe₃Zn₁₀), delta (FeZn₇), zeta (FeZn₁₃) e eta (Zn puro). As camadas delta e zeta proporcionam dureza e resistência à abrasão; a camada eta fornece proteção anticorrosiva sacrificial. Em ambientes agressivos — como ar carregado de cloro junto a fábricas de pasta de papel ou exposição a dióxido de enxofre em estruturas de suporte de tubagens de refinarias — a dureza da camada delta evita o desgaste mecânico, enquanto o potencial eletroquímico da camada eta promove a dissolução anódica uniforme. Verificamos a estrutura das camadas por metalografia de secção transversal conforme ASTM B635, e não apenas pela medição da espessura. Revestimentos que cumprem os mínimos da ASTM A123 (por exemplo, 85 µm em aço >6 mm) podem ainda falhar se a camada delta estiver subdesenvolvida devido a tempo de imersão insuficiente ou baixa temperatura do banho.
Ensaios de Integridade do Revestimento Além dos Medidores de Espessura
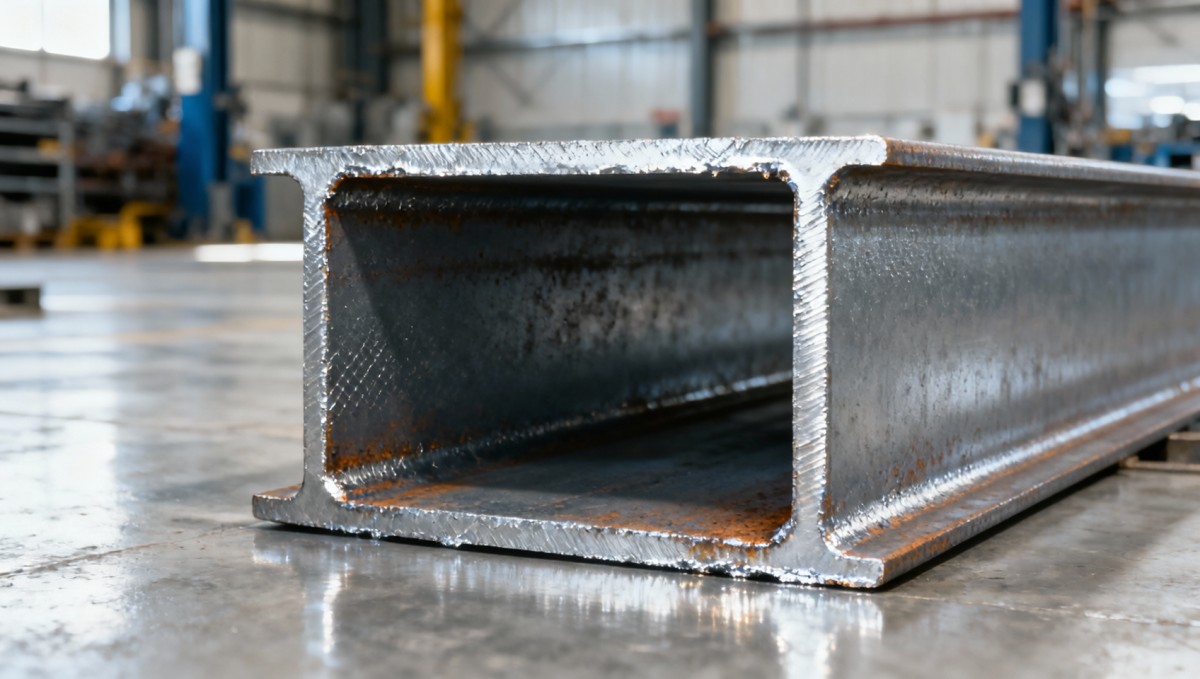
A verificação em campo exige mais do que medidores magnéticos de espessura. A falha de aderência surge frequentemente primeiro nas bordas cortadas ou nas zonas de soldadura — áreas onde o calor localizado altera a microestrutura. Realizamos ensaios de dobragem conforme ASTM A143 em corpos de prova: dobragens de 90° sobre um mandril com diâmetro igual à espessura do aço não devem apresentar descascamento ou descolamento. Para aplicações de elevada tensão — como estruturas de suporte de gruas ou guias de elevadores — a ductilidade do revestimento é tão importante quanto a espessura. Por isso, validamos o desempenho em condições reais de carga: Cabo de Aço Galvanizado 1470Mpa a 1960Mpa é submetido a ensaios de tração com exposição simultânea a névoa salina (ASTM B117, 500 hrs) para simular condições de serviço marítimo ou em instalações químicas. Os resultados confirmam que o cabo de aço com galvanização espessa (75–260 g/m²) mantém ≥95% da resistência à tração após carregamento cíclico e exposição à corrosão — ao contrário das alternativas eletrogalvanizadas, que se degradam rapidamente acima de 100 g/m².
Requisitos de Zinco Específicos por Aplicação
Nem todos os ambientes industriais exigem proteção idêntica. A nossa matriz de especificações alinha a massa de zinco com a severidade real da exposição — e não com designações genéricas de “industrial”:
- Corrosão leve (pavilhões de montagem interiores, armazéns secos): 15–135 g/m² — suficiente apenas para a oxidação atmosférica;
- Corrosão média (pátios de fabrico exteriores, instalações interiores húmidas): 60–200 g/m² — equilibra custo e proteção onde ocorrem lavagens ocasionais;
- Corrosão severa (zonas de rebentação offshore, instalações de manuseamento de ácidos, transportadores de mineração): 75–260 g/m² — obrigatória para exposição contínua a cloretos ou sulfatos.
Nota: O limite superior de cada intervalo (por exemplo, 260 g/m²) não é universalmente melhor. O excesso de zinco pode fragilizar secções de parede fina ou interferir com a soldadura. Especificamos intervalos exatos de massa para cada geometria de componente e tensão de utilização final — verificados por análise gravimétrica conforme ASTM A90.
Rastreabilidade e Validação de Conformidade
Os avaliadores técnicos necessitam de evidências verificáveis — não apenas de certificados. Cada lote inclui relatórios de ensaio de fábrica que apresentam registos da química do banho, dados de tempo/temperatura de imersão e mapas da espessura do revestimento após galvanização (mínimo de 5 pontos por superfície). Para projetos que exigem validação por terceiros, apoiamos ensaios testemunhados conforme ISO 1461 Anexo A: continuidade do revestimento verificada por ensaio de imersão em sulfato de cobre (ASTM B201), aderência confirmada por têmpera e dobragem, e espessura validada tanto por medidor magnético como por microscopia de secção transversal. Esta rastreabilidade permite a modelação do custo do ciclo de vida — permitindo aos engenheiros projetar intervalos de manutenção, ciclos de substituição e custo total de propriedade ao longo de mais de 30 anos.
Seleção de uma Fábrica de Galvanização a Quente: O Que os Avaliadores Técnicos Devem Verificar
Ao qualificar um fornecedor, concentre-se no controlo do processo — e não apenas nas especificações do produto:
- Solicite registos da química do banho (e não apenas declarações de que está “dentro da especificação”);
- Exija relatórios de ensaio de dobragem em amostras reais de produção — não apenas dados laboratoriais;
- Confirme se a massa de zinco é medida gravimetricamente (ASTM A90) ou estimada a partir da espessura (ASTM B499), pois a densidade varia entre as camadas de liga;
- Verifique se a preparação das juntas de soldadura cumpre ASTM A384 — escória ou carepa não removidas causam zonas sem revestimento;
- Verifique se a roscagem é realizada antes ou depois da galvanização: o roscamento após a galvanização danifica a integridade do revestimento, salvo quando realizado com ferramentas especializadas.
A nossa instalação integrada realiza a galvanização imediatamente após a laminação ou conformação — eliminando riscos de manuseamento adicional e assegurando a consistência do revestimento em vigas de comprimento total e componentes personalizados. Sem subcontratação externa. Sem variabilidade entre lotes.
Para avaliadores técnicos que especificam aço estrutural em ambientes industriais agressivos, a galvanização por imersão a quente não é um acabamento comum — é uma barreira concebida metalurgicamente. O seu desempenho depende de parâmetros de processo controlados, e não apenas da espessura final. Ao avaliar fornecedores, dê prioridade ao controlo de processo documentado, e não apenas a certificações. E, ao selecionar cabo de aço para gruas, elevadores ou equipamentos de mineração, reconheça que o Cabo de Aço Galvanizado 1470Mpa a 1960Mpa utiliza os mesmos princípios metalúrgicos — comprovados através de ciclos de tração e corrosão — para oferecer fiabilidade onde a falha não é uma opção.
Envie-nos uma mensagem


Insira o que deseja encontrar