Un perfil angular galvanizado puede presentar un aspecto plateado uniforme y, aun así, tener espesores de zinc notablemente distintos en sus alas, pliegues y bordes cortados. Estas diferencias son importantes: una entrega aparentemente correcta puede contener zonas con menos protección contra la corrosión de la que exige el proyecto. Para el personal de control de calidad y seguridad que inspecciona angulo de chapa galvanizada, una verificación fiable comienza por identificar cómo se fabricó el perfil angular, no simplemente apoyando un medidor sobre la superficie.
La tarea práctica consiste en relacionar tres elementos: el requisito de recubrimiento indicado en la orden de compra, un método de medición adecuado para la sección y un registro de inspección representativo. Esta guía explica cómo establecer esa relación sin confundir las designaciones de recubrimiento de chapa, las mediciones locales de espesor y los límites de aceptación.
Identifique el proceso de galvanizado antes de elegir un límite de aceptación
La expresión «perfil angular de chapa de acero galvanizada» puede describir productos distintos. Un perfil angular puede doblarse a partir de chapa galvanizada de forma continua, o fabricarse con acero sin recubrir y galvanizarse por inmersión en caliente una vez terminado. Estos procesos producen distribuciones de recubrimiento diferentes y se rigen por especificaciones distintas.
Estas normas no son intercambiables. ASTM A123/A123M no debe aplicarse automáticamente para evaluar un perfil angular formado a partir de chapa galvanizada de forma continua. Del mismo modo, una designación de recubrimiento para chapa no establece los criterios de aceptación de un componente galvanizado después de su fabricación.
Revise conjuntamente la orden de compra, el certificado del material, el certificado del recubrimiento y el plano. Confirme la norma y edición aplicables, el espesor del acero, la designación del recubrimiento, las superficies expuestas y cualquier requisito adicional del proyecto. Si la documentación solo indica «galvanizado», la base de aceptación está incompleta. Aclare esta ambigüedad antes de aprobar o rechazar el lote.
La masa y el espesor del recubrimiento responden a preguntas distintas
Las especificaciones de chapa galvanizada de forma continua suelen expresar el recubrimiento de zinc como masa por unidad de superficie. Los instrumentos magnéticos indican el espesor en ubicaciones individuales. Ambos métodos son útiles, pero no pueden sustituirse entre sí sin entender qué controla realmente la especificación.
Por ejemplo, una designación EN como Z275 se refiere a una clase de masa de recubrimiento de zinc con requisitos definidos por la norma, expresada generalmente para ambas caras en conjunto. No significa 275 micrómetros de zinc ni garantiza un espesor idéntico en las dos caras.
Para una conversión aproximada basada en la densidad del zinc puro:
Espesor de zinc en µm ≈ masa de recubrimiento en g/m² ÷ 7.14
Si la masa de recubrimiento combinada medida fuera de 275 g/m² y se distribuyera por igual entre ambas caras, el espesor estimado sería de unos 19,3 µm por cara. Se trata de un cálculo explicativo, no de una regla de aceptación independiente para chapa Z275. La distribución real, la composición del recubrimiento y los requisitos de ensayo de la norma siguen siendo determinantes.
Las normas de galvanizado por lotes suelen especificar requisitos de espesor, con criterios de aceptación basados en promedios definidos y, cuando corresponda, valores locales. No sustituya esas reglas por un único mínimo universal. El espesor del acero, la categoría del producto y la especificación aplicable pueden modificar el requisito.
Elija un medidor capaz de medir el perfil angular de forma fiable
Para los recubrimientos de zinc habituales sobre acero ferromagnético, un medidor de espesor de recubrimiento por inducción magnética suele ser la opción práctica. Mide el recubrimiento no magnético sobre el sustrato de acero. ISO 2178 trata este principio de medición; ASTM E376 también ofrece orientación sobre las mediciones de recubrimientos mediante campo magnético y corrientes de Foucault.
El instrumento debe ser adecuado para la sección real, no solo para el rango de recubrimiento previsto. La chapa delgada, las alas estrechas, los pliegues cerrados y las superficies galvanizadas rugosas pueden influir en las lecturas.
- Espesor del sustrato: Compruebe el espesor mínimo de acero que requiere la sonda. Con una sonda o configuración inadecuadas, la chapa delgada puede dar resultados poco fiables.
- Superficie de contacto de la sonda: El área de contacto debe caber en el ala plana sin invadir un borde ni un pliegue.
- Curvatura: Es posible que una sonda diseñada para superficies planas no mida con precisión el interior o el exterior del pliegue.
- Rango de medición y resolución: Elija un instrumento con capacidad para resolver el espesor de recubrimiento previsto, en especial en el caso de recubrimientos relativamente delgados sobre chapa.
- Recubrimientos adicionales: La pintura aplicada sobre el zinc normalmente contribuirá a la lectura magnética. Un medidor convencional no separa automáticamente las capas de pintura y zinc.
Las sondas que solo funcionan por corrientes de Foucault suelen estar destinadas a recubrimientos no conductores sobre metales no ferrosos y no son la opción habitual para medir zinc sobre acero. Los instrumentos combinados pueden ser adecuados, siempre que se seleccione y verifique el modo magnético correcto.
La calibración, la verificación y el ajuste no son lo mismo
Un certificado de calibración vigente respalda la trazabilidad del instrumento, pero no demuestra que la configuración de hoy sea adecuada para un perfil angular delgado conformado. Antes de la inspección, verifique el instrumento con patrones de referencia trazables y siga las instrucciones del fabricante.
Cuando sea posible, utilice una pieza de referencia sin recubrir con un espesor de acero, una composición y una geometría comparables. Compruebe la respuesta a cero y, a continuación, verifique el instrumento con láminas certificadas o patrones de espesor cercanos al rango de recubrimiento previsto. Realice cualquier ajuste permitido conforme al procedimiento del instrumento.
No ponga a cero el medidor sobre el propio perfil angular galvanizado. De hacerlo, el recubrimiento de zinc se consideraría parte de la referencia. Si no dispone de una referencia sin recubrir adecuada, documente el método de verificación y sus limitaciones, en lugar de presentar los resultados con más certeza de la que permiten.
Repita la verificación si se cae la sonda, se produce un cambio importante de temperatura, aparecen lecturas inesperadas y al final de la sesión de inspección. Si la comprobación final no es satisfactoria, puede ser necesario volver a medir el trabajo afectado.
Mapa práctico de medición para perfiles angulares de chapa galvanizada
La norma aplicable debe determinar el muestreo del lote, las zonas de referencia, el número de lecturas y los cálculos de aceptación. Dentro de ese marco, un mapa de medición planificado ayuda a evitar que los inspectores elijan repetidamente solo las ubicaciones más convenientes y de aspecto más liso.
- Identifique el lote. Registre el proveedor, la referencia del lote o de la bobina, las dimensiones de la sección, el espesor del acero, la cantidad y el proceso de galvanizado.
- Seleccione piezas representativas. Siga el plan de muestreo especificado y evite tomar todas las muestras de la posición más accesible del paquete.
- Distribuya las mediciones a lo largo del perfil. Incluya posiciones longitudinales separadas, en lugar de concentrar todas las lecturas en una zona pequeña.
- Inspeccione ambas alas y las caras pertinentes. Las superficies interiores y exteriores pueden presentar distribuciones del recubrimiento o efectos del conformado diferentes.
- Separe las mediciones rutinarias de las comprobaciones de zonas sospechosas. Registre las investigaciones adicionales de zonas dañadas o inusuales sin sustituir silenciosamente las ubicaciones de muestreo prescritas.
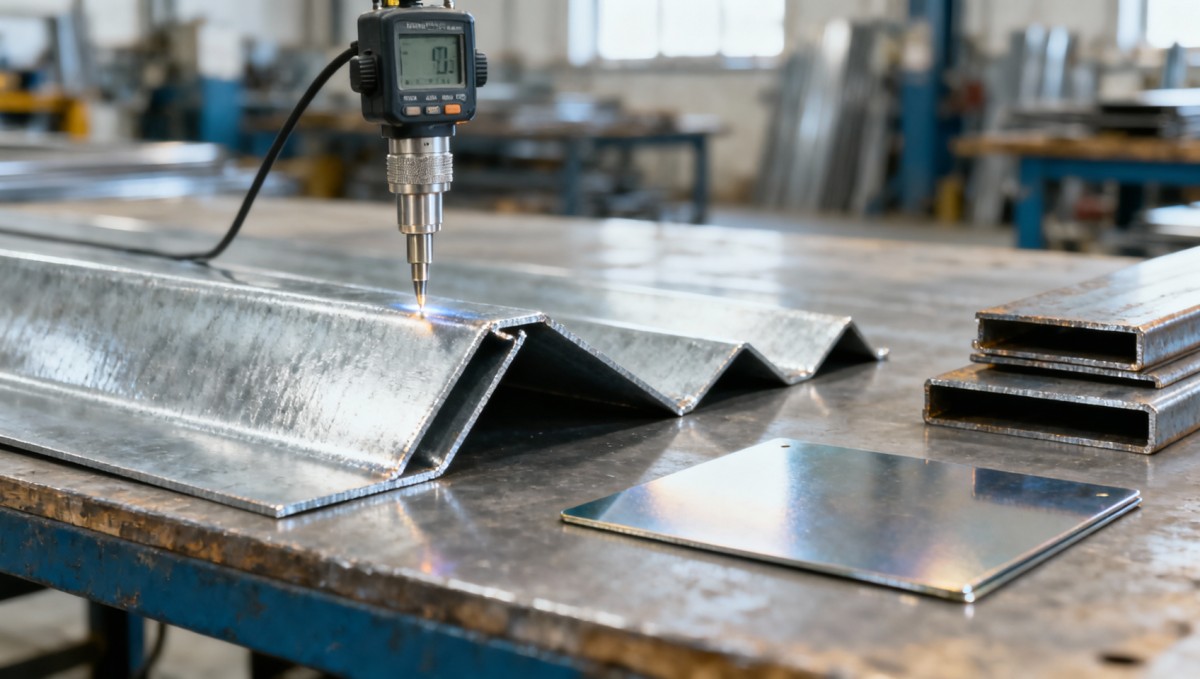
Un croquis de inspección útil identifica cada ala y cara, marca las posiciones longitudinales y distingue las lecturas en superficies planas de las observaciones en pliegues o bordes. Así es posible repetir la inspección y ayudar a otro inspector a entender exactamente de dónde proceden los resultados informados.
Limpie suavemente las zonas de medición para eliminar suciedad, contaminantes sueltos y humedad. Evite el rectificado, la preparación abrasiva o cualquier limpieza que elimine zinc. Coloque la sonda perpendicular a la superficie, deje que la lectura se estabilice y levántela por completo entre mediciones. Si las mediciones repetidas en una ubicación varían considerablemente, investigue la colocación de la sonda, la rugosidad, la contaminación o la geometría antes de calcular un promedio.
Los bordes y los pliegues requieren una evaluación independiente
El valor más bajo de la pantalla no siempre corresponde al recubrimiento más delgado. Cerca de un borde libre, el campo magnético puede distorsionarse. En un pliegue, la curvatura puede impedir el contacto completo de la sonda. Respete la distancia mínima al borde y las limitaciones de curvatura indicadas por el fabricante del instrumento; no existe una distancia universal adecuada para todas las sondas.
Esta distinción es especialmente importante en los perfiles angulares estrechos. Si no hay una zona plana válida para medir, utilice una sonda más pequeña adecuada u otro método acordado. Forzar una sonda grande sobre una superficie inadecuada produce cifras, no pruebas defendibles.
Bordes cortados: determine qué protección se especificó
Los perfiles angulares cortados a partir de chapa preg galvanizada pueden dejar acero expuesto en los bordes de corte. El zinc adyacente puede proporcionar cierta protección sacrificial, pero una lectura normal en la cara ancha no demuestra que el propio borde esté recubierto de zinc.
Inspeccione visualmente los bordes y determine si el plano, las condiciones de exposición o la especificación de compra exigen un tratamiento de bordes. Los componentes galvanizados después del corte pueden tener los bordes recubiertos, pero el taladrado, recorte, soldadura o manipulación posteriores pueden crear nuevas discontinuidades.
Pliegues: vaya más allá del valor del espesor indicado
El conformado puede provocar grietas, desconchado o desprendimiento del recubrimiento, en función del sistema de recubrimiento, las propiedades de la chapa, el radio de plegado y las condiciones de conformado. Examine el exterior del pliegue y otras zonas sometidas a grandes deformaciones con iluminación adecuada. Una lectura de espesor satisfactoria en las proximidades no demuestra que el recubrimiento siga siendo continuo a lo largo del pliegue.
Registre los defectos visibles por separado de los resultados numéricos. No incluya un punto sin recubrimiento o una zona descascarillada en el promedio de lecturas por lo demás satisfactorias para declarar aceptable el componente.
Cuándo las lecturas del medidor requieren un método de arbitraje
La medición magnética no destructiva es práctica para la inspección de recepción y los controles de proceso. Sin embargo, las discrepancias sobre la masa del recubrimiento, las geometrías inusuales o los recubrimientos multicapa pueden requerir otro método acordado entre el comprador y el proveedor.
- Ensayo gravimétrico: ASTM A90/A90M establece métodos de ensayo de masa de recubrimiento para los recubrimientos de zinc y aleaciones de zinc que correspondan. ISO 1460 trata la determinación gravimétrica de recubrimientos galvanizados por inmersión en caliente sobre materiales ferrosos. Estos métodos implican eliminar el recubrimiento de una probeta definida.
- Medición microscópica de una sección transversal: Una sección preparada puede revelar el espesor local y las discontinuidades, pero el método es destructivo y representa una ubicación limitada.
- Fluorescencia de rayos X: Un sistema calibrado adecuadamente puede ayudar a caracterizar el espesor o la composición del recubrimiento, sujeto a las limitaciones de geometría y del método.
Elija el método de arbitraje según la propiedad objeto de la discrepancia. Una discrepancia sobre la masa por unidad de superficie no debe resolverse únicamente convirtiendo unas pocas lecturas de espesor tomadas con un medidor portátil en una designación estimada del recubrimiento.
Elabore un registro de aceptación útil, no solo completo
Un informe defendible debe identificar el requisito aplicable, el instrumento y la sonda, los resultados de verificación, las ubicaciones de las muestras, las lecturas individuales, los promedios requeridos, las observaciones visuales y la decisión final. Indique claramente las unidades: confundir micrómetros con mils puede invalidar una inspección que, por lo demás, se haya realizado con cuidado. Un mil equivale a 25.4 µm.
Cuando los resultados estén cerca de un límite, tenga en cuenta la incertidumbre de medición y cualquier regla de decisión acordada. No redondee al alza lecturas marginales para obtener un resultado aprobado. Compruebe la configuración, investigue la repetibilidad y aplique el procedimiento de escalamiento previsto en el contrato.
Para el personal de seguridad, la inspección del recubrimiento también es una cuestión de trazabilidad. Sirve para tomar decisiones sobre la protección contra la corrosión; no verifica el grado del acero, la capacidad estructural, la integridad de las conexiones ni la aptitud para una carga concreta. Esas comprobaciones requieren sus propias pruebas.
La misma separación de requisitos es importante en conjuntos estructurales de mayor tamaño. Los proyectos que utilizan perfiles angulares galvanizados junto con tablestacas de acero para ataguías o construcciones en aguas profundas requieren especificaciones específicas para cada componente. El grado de las tablestacas, los requisitos de los enclavamientos y la protección contra la corrosión no pueden deducirse del informe de recubrimiento de un perfil angular.
Para las compras a Hongteng Fengda, fabricante y exportador de acero estructural con sede en China, especifique en la fase de cotización el proceso de galvanizado, la norma aplicable, el requisito de recubrimiento, la base de muestreo y la documentación necesaria. Así, los equipos de fabricación e inspección compartirán un objetivo de aceptación antes del envío.
En última instancia, una verificación fiable implica más que recopilar valores de espesor. Identifique el sistema de recubrimiento, mida respetando las limitaciones del instrumento, inspeccione por separado los bordes y los pliegues y aplique los criterios de aceptación correctos. Un registro claro permite que la siguiente persona —en el almacén, el taller de fabricación o el lugar de instalación— entienda qué se verificó y qué requiere todavía atención.
Envie-nos uma mensagem


Insira o que deseja encontrar