Na engenharia de usinas de energia, onde o carregamento térmico cíclico provoca fadiga do material e a confiabilidade de longo prazo é inegociável, selecionar o tubo adequado é essencial. Uma linha de vapor que alterna entre 150°C e 420°C a cada oito horas não está apenas testando a tolerância à temperatura — está avaliando a resiliência microestrutural, a integridade das soldas e a distribuição das tensões residuais. Para os avaliadores técnicos responsáveis pela especificação de sistemas de tubulação em instalações de combustíveis fósseis, nucleares ou de ciclo combinado, a escolha entre tubo inoxidável sem costura e alternativas soldadas não se resume apenas ao custo. Trata-se de prever modos de falha antes do comissionamento, validar as margens de projeto diante de transientes reais e assegurar a conformidade — não apenas no papel, mas sob décadas de ciclos térmicos intensos.
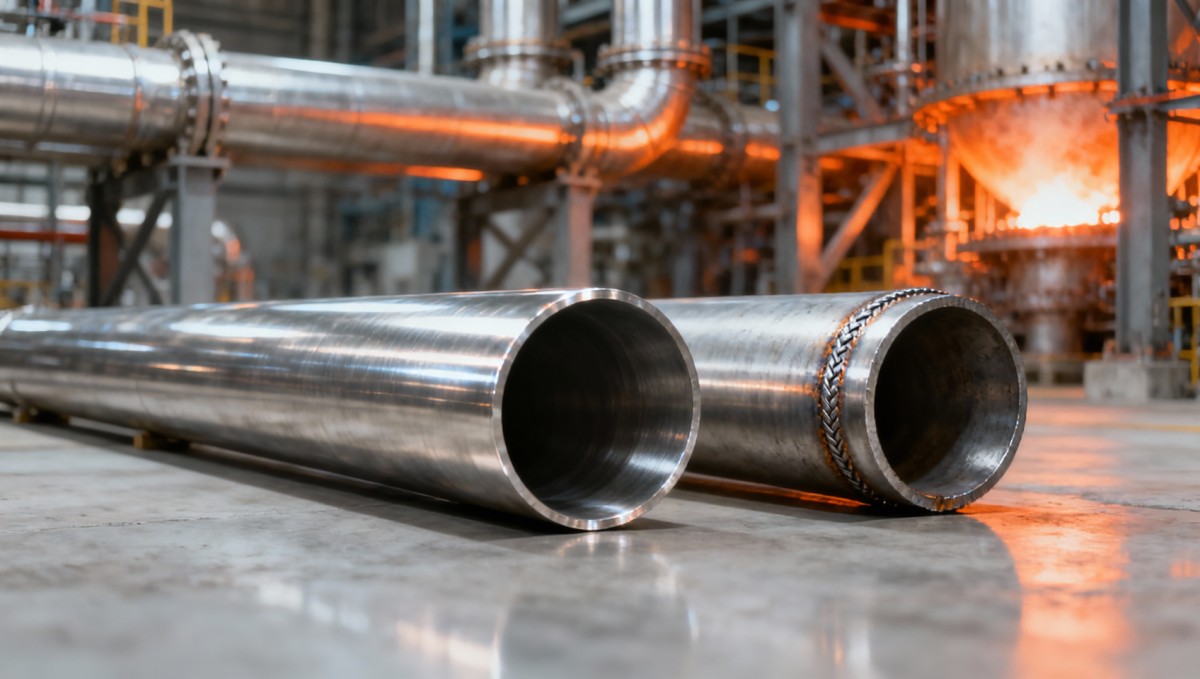
Vamos começar pelo que muitas vezes é negligenciado: a fadiga em tubulações de aço inoxidável de alta temperatura raramente se inicia na superfície. Ela começa onde a geometria e a metalurgia se encontram — especialmente nas soldas. Em tubos de aço inoxidável soldados, mesmo com tratamento térmico pós-soldagem (PWHT) e inspeção radiográfica rigorosa, a zona de fusão introduz três variáveis persistentes: crescimento de grão na zona afetada pelo calor (HAZ), gradientes localizados de dureza e tensões residuais de tração inevitáveis. Elas não aparecem nos certificados de fábrica — mas se evidenciam claramente em ensaios de fadiga térmica controlados por deformação. Experimentos em conformidade com ASTM E606, simulando 5.000–10.000 ciclos térmicos, revelam que tubos soldados de 304L e 316L normalmente apresentam vida à fadiga 30–55% menor do que seus equivalentes sem costura sob condições de contorno idênticas. A diferença aumenta ainda mais quando há sobreposição de pressão interna — algo comum em linhas de água de alimentação de caldeiras ou de desvio de reaquecedores.
Por que a construção sem costura apresenta melhor desempenho? Porque elimina inteiramente a costura de solda — não como uma vantagem teórica, mas física. O tubo sem costura é formado por extrusão a quente ou trefilação a frio, preservando um fluxo de grãos uniforme ao longo do eixo longitudinal. Sem metal de adição. Sem zonas de diluição. Sem locais de nucleação de microtrincas decorrentes de instabilidade do arco ou turbulência do gás de proteção. Mais importante ainda, os tubos sem costura passam por recozimento por solubilização e decapagem em todo o corpo, proporcionando resistência à corrosão consistente *e* ductilidade homogênea — mesmo próximo a conexões ou curvas, onde a conformação a frio de outro modo concentraria a deformação. Essa consistência é importante quando ocorrem incompatibilidades de expansão térmica entre o tubo e as estruturas de suporte, ou quando a condensação transitória induz choque térmico.
Naturalmente, “sem costura” não significa automaticamente “adequado à aplicação”. Nem todos os tubos inoxidáveis sem costura são iguais. A rastreabilidade do material, a repetibilidade dimensional e o acabamento superficial influenciam diretamente o desempenho à fadiga. Uma variação de espessura de parede de ±0,15 mm pode atender às tolerâncias da EN 10216-5 — mas, sob flexão cíclica, essa inconsistência se torna um concentrador de tensão. Da mesma forma, um passe de trefilação mal controlado pode introduzir sutis costuras longitudinais ou dobras superficiais — defeitos invisíveis a olho nu, mas detectáveis por ensaio ultrassônico (UT) e quantificáveis pela redução da vida à fadiga. Por isso, fabricantes como a Hongteng Fengda integram varredura dimensional automatizada e inspeção por correntes parasitas de 100% nos controles finais de qualidade — não como mera formalidade, mas como uma etapa de mitigação do risco de fadiga.
Essa atenção ao controle de processo vai além das tubulações. Considere os componentes auxiliares expostos a regimes térmicos semelhantes — gradis de piso ao redor de invólucros de turbinas, pisos de passarela próximos a dutos de exaustão ou plataformas antiderrapantes adjacentes a válvulas de alta temperatura. Nesses casos, a integridade estrutural e a resistência ao deslizamento devem coexistir sem comprometer a vida útil. É nesse contexto que materiais como a chapa de aço estampada SM400A demonstram valor multifuncional. Embora não seja uma solução de tubulação, sua superfície estampada — projetada para manter uma altura ≥0,2× da espessura do substrato — proporciona tração confiável mesmo quando molhada ou oleosa, enquanto sua classe SM400A garante estabilidade do limite de escoamento em variações de temperatura de –20°C a +250°C. Suas tolerâncias dimensionais rigorosas (+/–0,02 mm de espessura, +/–2 mm de largura) também reduzem a complexidade da soldagem em campo durante a instalação — uma contribuição sutil, porém significativa, para a confiabilidade geral do sistema quanto à fadiga.
Mas voltando à questão central: como transformar dados de laboratório em decisões de campo? Primeiro, evite confundir “classificação de pressão” com “capacidade de fadiga”. A ASME B31.1 permite tubos inoxidáveis soldados para serviço de fluido Categoria D — mas não prescreve limites de ciclo para transientes térmicos superiores a 50°C de amplitude. Segundo, analise cuidadosamente o protocolo de ensaio por trás de qualquer alegação de fadiga. Ele simula gradientes térmicos reais, e não apenas aquecimento uniforme? A medição de deformação é óptica ou baseada em extensômetro? Os suportes são modelados de forma realista ou considerados rígidos? Terceiro, considere as consequências de fabricação. O tubo soldado pode permitir spools mais longos fabricados em oficina, reduzindo as soldas no local — mas cada solda circunferencial acrescenta uma junta sensível à fadiga. Já o tubo sem costura geralmente exige mais juntas em campo — mas cada junta é uma solda de topo padronizada e pré-qualificada, com comportamento previsível.
Há também um fator oculto do ciclo de vida: a carga de inspeção. A tubulação inoxidável soldada exige exames não destrutivos (NDE) mais frequentes ao longo do tempo — especialmente UT phased array (PAUT) ou difração por tempo de voo (TOFD) para detectar trincas subsuperficiais na HAZ. O tubo sem costura direciona o foco para a avaliação geral de redução de espessura de parede e verificações de corrosão por pites externos — menor frequência e intervalos de confiança mais altos. Para proprietários de ativos que gerenciam frotas envelhecidas, isso resulta em menos paradas não planejadas e janelas de manutenção mais previsíveis.
Nada disso implica que o tubo soldado não tenha lugar em usinas de energia. Para aplicações de baixa ciclagem e baixa amplitude — como coletores de ar de instrumentação ou linhas de dosagem química — ele continua sendo uma opção sólida e econômica. Contudo, quando os ciclos de serviço excedem 1.000/ano, as amplitudes térmicas ultrapassam 80°C ou a criticidade de segurança aumenta (por exemplo, vapor principal, reaquecimento ou circuitos de fluido refrigerante de reatores), o benefício mensurável de vida à fadiga do tubo inoxidável sem costura deixa de ser especulativo. E essa mensurabilidade é o que permite uma alocação racional de riscos: entre o CAPEX inicial, os custos de inspeção, o planejamento de paradas e o momento final de substituição.
O papel da Hongteng Fengda aqui não é vender tubos — é fornecer previsibilidade. Como fabricante de aço estrutural que atende empreiteiras globais de EPC e operadores de serviços públicos, projetamos tubos inoxidáveis sem costura não apenas para atender à ASTM A312 ou EN 10216-5, mas para apresentar desempenho dentro da faixa de dispersão de dados reais de fadiga. Nossa produção inclui taxas de resfriamento controladas após o recozimento, embalagens testadas contra vazamento de hélio para classes sensíveis à umidade e relatórios de propriedades mecânicas por lote, rastreáveis ao número de corrida e à data de laminação. Porque, na fadiga térmica, a diferença entre 25.000 e 35.000 ciclos não é abstrata — são seis meses de geração ininterrupta, duas paradas forçadas evitadas e uma concentração de tensão a menos que sua equipe não precisará monitorar na próxima primavera.
Portanto, quando sua próxima revisão de especificação perguntar “Por que sem costura?” — não recorra a folhetos de marketing. Consulte o registro de ciclos térmicos da última sequência de partida da Unidade 3. Analise o relatório de NDE da válvula de isolamento do aquecedor de água de alimentação do ano passado. Compare o mapa de deformação da sua análise por elementos finitos com as taxas publicadas de propagação de trincas para HAZ de 316L em comparação com o metal base. Deixe os números falarem — não o discurso de vendas. É assim que a vida à fadiga deixa de ser uma estimativa e passa a ser um parâmetro de engenharia.
E, se você estiver avaliando a infraestrutura de suporte — gradis, plataformas, tampas de acesso — lembre-se de que a fadiga não discrimina por tipo de componente. Ela segue a tensão, a temperatura e o tempo. Por isso, escolher um parceiro que compreenda tanto a metalurgia de tubulações *quanto* a integração estrutural — como a Hongteng Fengda — significa alinhar o comportamento do material ao comportamento do sistema. Não apenas para a especificação de hoje, mas para o 30º ciclo térmico — e o 30.000º.
Envie-nos uma mensagem


Insira o que deseja encontrar