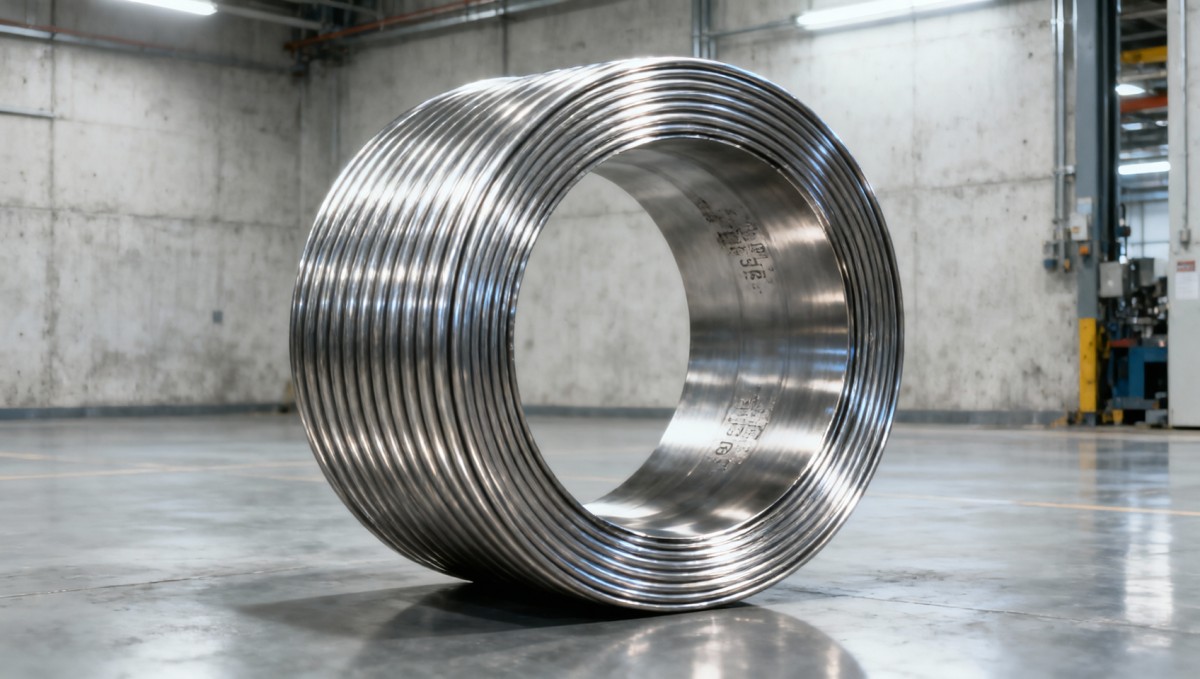
Bobina de tubo de aço inoxidável em transporte pneumático: o que os engenheiros realmente precisam verificar antes de finalizar um projeto
Ao especificar bobina de tubo de aço inoxidável para transporte pneumático — especialmente em aplicações industriais alimentícias, farmacêuticas ou de alta pureza — os engenheiros não precisam de mais uma definição de “retorno elástico” nem de uma repetição da ASTM A312. Eles precisam saber:Esta bobina manterá sua forma após a curvatura? A queda de pressão permanecerá dentro dos limites aceitáveis em toda a faixa operacional? E o raio mínimo de curvatura que estou usando é baseado no comportamento do material — ou apenas em um hábito antigo de chão de fábrica?
A resposta curta: nem todas as bobinas de tubo de aço inoxidável se comportam da mesma forma sob conformação a frio — e presumir uniformidade entre classes, têmperas ou até mesmo lotes de produção introduz riscos reais e mensuráveis no comissionamento do sistema e na confiabilidade a longo prazo. A seguir estão os três pontos de verificação técnicos que diferenciam uma especificação funcional de uma suposição otimista.
1. O raio mínimo de curvatura não é fixo — depende do limite de escoamento, da espessura da parede e da condição de recozimento
A regra amplamente citada de “3× DE” para o raio mínimo de curvatura aplica-se apenas a tubos 304 de aço inoxidável totalmente recozidos, com espessura de parede ≤1.5 mm e resistência à tração ≤750 MPa. Afaste-se de qualquer uma dessas condições — e a regra deixa de funcionar rapidamente.
Na prática, os engenheiros devem calcular o raio com base no limite de escoamento real (não na classe nominal), na espessura de parede medida (não na nominal) e na condição de têmpera verificada. Por exemplo:
- Uma bobina 316L trabalhada a frio (Rm ≈ 850 MPa, t = 2.0 mm) requer ≥5.2× DE para evitar microfissuras ou ovalização >3% — e não 3×.
- Uma bobina 304 recozida por solubilização, com tolerância de parede de ±0.1 mm, ainda pode apresentar 12–15% de retorno elástico se o ciclo final de tratamento térmico da usina variar em ±25°C em relação à especificação.
Isso não é teórico. Já observamos curvas instaladas em campo em 316L, usadas para transportar pellets abrasivos de polímero, abrirem-se no extradorso em até 6 meses — não devido à corrosão, mas porque a tensão residual resultante de uma curvatura subespecificada excedeu o limite de fadiga sob carregamento cíclico de pressão.
2. O controle do retorno elástico começa na usina — não na curvadeira
Muitos avaliadores técnicos presumem que o retorno elástico pode ser compensado durante a curvatura por meio de correção por sobrecurvatura. Isso funciona — até certo ponto. Porém, acima de ~1.5° por metro de comprimento curvado, a variação do retorno elástico torna-se não linear e altamente sensível a:
- Orientação local dos grãos (especialmente em bobinas laminadas a quente em comparação às trefiladas a frio);
- Gradientes de dureza superficial ao longo da espessura da parede;
- Segregação menor de liga (por exemplo, depleção localizada de Cr próxima às costuras de solda em bobinas soldadas).
Para sistemas pneumáticos com tolerâncias de alinhamento restritas (<0.5° de desvio angular permitido entre juntas flangeadas), depender apenas de medição e ajuste pós-curvatura aumenta o risco de retrabalho — e atrasa o comissionamento. A abordagem mais confiável é adquirir bobinas com consistência documentada de propriedades mecânicas em todo o carretel: variação de resistência à tração ≤±30 MPa, razão de escoamento (Rp0.2/Rm) ≤0.72 e variação de dureza ≤HV10 ±5. Não são “vantagens desejáveis” — são dados de entrada para a modelagem determinística do retorno elástico.
3. Os cálculos de queda de pressão devem considerar a geometria real — não tubos lisos idealizados
As equações padrão de Darcy–Weisbach ou Hazen–Williams pressupõem diâmetro interno uniforme e circularidade perfeita. Tubos de aço inoxidável em bobina raramente atendem a qualquer uma dessas condições.
Após a curvatura, mesmo uma bobina bem controlada apresenta desvios mensuráveis:
- Ovalização de até 2.5% em bobina 304 curvada a 4× DE;
- Aumento da rugosidade da superfície interna de 0.4–0.8 µm Ra devido a marcas de ferramenta e à alteração de textura induzida por microdeformação;
- Distorção helicoidal sutil ao longo do eixo da bobina — particularmente em trechos mais longos (>15 m) — que altera a simetria do fluxo e promove vórtices secundários.
Esses efeitos se acumulam em velocidades mais elevadas (>25 m/s) e no transporte em fase densa. Em um estudo de caso validado envolvendo bobina 316L (DE 50.8 mm, t = 2.0 mm) transportando pó de alumina a 3.2 bar, a queda de pressão medida foi 18% maior do que a calculada usando DI nominal e fatores de atrito para tubo liso. A discrepância desapareceu somente quando a ovalização e a rugosidade local foram incluídas na calibração baseada em CFD.
Em resumo: se sua margem de projeto for <15%, as premissas geométricas não corrigidas não são conservadoras — elas não atendem aos requisitos de validação de ensaio de fluxo da ISO 1167-1 para certificação de sistemas de transporte.
Onde a rigidez estrutural encontra a integridade do fluxo
Embora a bobina de tubo de aço inoxidável atenda às exigências de fluxo dinâmico, ela frequentemente se conecta a suportes estruturais rígidos — especialmente em sistemas de transporte de vários andares, nos quais as seções de elevação vertical são ancoradas em estruturas principais de aço. Nesse caso, a estabilidade dimensional da estrutura de suporte afeta diretamente a durabilidade do alinhamento da bobina. Por exemplo, a incompatibilidade de expansão térmica entre a bobina 304 (α ≈ 17 × 10−6/°C) e a estrutura de aço carbono (α ≈ 12 × 10−6/°C) pode induzir tensão cíclica nos pontos de fixação se os suportes não dispuserem de deslizamento controlado ou acomodação de expansão.
Em tais configurações integradas, os engenheiros se beneficiam de rastreabilidade metalúrgica consistente tanto para a bobina quanto para os elementos estruturais — assegurando resposta térmica e mecânica previsível sob carga combinada. Por isso, algumas equipes de projeto especificam normas correspondentes entre os componentes: EN 10216-5 para a bobina e EN 10025-3 para a Viga em H de suporte, ambas adquiridas de usinas com protocolos de QA compartilhados e documentação certificada de lote de fusão.
O que verificar antes da aquisição — não depois
Antes de aprovar uma cotação de bobina de tubo de aço inoxidável para uso pneumático, solicite aos fornecedores:
- Relatórios de ensaio da usina mostrando resistência à tração, limite de escoamento e dureza — por segmento de 3 metros, e não apenas por lote de fusão;
- Dados medidos de ovalização e circularidade em três pontos ao longo do carretel (início/meio/fim), e não apenas “em conformidade com ASTM A403”;
- Documentação dos parâmetros finais de recozimento (taxa de aquecimento, tempo de permanência, meio de resfriamento) — e não apenas “recozido”;
- Verificação rastreável da espessura da parede por medição ultrassônica — e não somente verificações com paquímetro.
Se esses dados não estiverem disponíveis — ou forem fornecidos como “valores típicos” — considere a bobina inadequada para serviço crítico de transporte, independentemente da classe ou do preço. Pois, nesta aplicação, a consistência não é um bônus de qualidade. É a base para um desempenho previsível.
Envie-nos uma mensagem


Insira o que deseja encontrar