Dinâmica metalúrgica da espessura do revestimento
A suposição de que um revestimento de zinco mais espesso sempre oferece proteção superior contra a corrosão é um equívoco frequente na avaliação de aço estrutural. O processo de galvanização por imersão a quente baseia-se em uma reação metalúrgica entre o zinco fundido e o substrato de ferro. Essa reação é fortemente determinada pela composição química do aço, em especial pelo teor de silício e fósforo. Para avaliar a espessura do revestimento com precisão técnica, é indispensável compreender o efeito Sandelin.
Aços com teor de silício entre 0,05% e 0,25%, ou acima de 0,4%, são classificados como reativos. Nesses tipos de aço, o silício acelera a formação das camadas de liga de zinco e ferro. Em vez de formar uma barreira controlada e densa, a reação avança rapidamente, muitas vezes consumindo a camada externa de zinco puro e produzindo um revestimento de liga excessivamente espesso e frágil. Embora a espessura total do revestimento possa superar os valores mínimos normativos, a integridade estrutural do revestimento fica comprometida. Sob tensão mecânica ou impacto, essas camadas espessas e frágeis estão sujeitas a microfissuras e descamação, expondo o aço nu ao ambiente.
Normas internacionais, como ASTM A123 e ISO 1461, especificam espessuras mínimas de revestimento com base na espessura do artigo de aço. No entanto, essas normas medem a espessura total do revestimento sem distinguir entre a camada dúctil de zinco puro e as camadas frágeis de liga. Portanto, uma avaliação técnica precisa ir além do certificado de conformidade. Se a composição química do aço for altamente reativa, uma leitura de revestimento espesso em um medidor magnético pode indicar uma estrutura frágil, e não uma barreira robusta e duradoura. Especificar aços com níveis de silício dentro da faixa ideal garante a formação de um revestimento mais fino e dúctil, com uma camada externa substancial de zinco puro, otimizando tanto a resistência à corrosão quanto a durabilidade mecânica.
Nuances de medição e variações localizadas
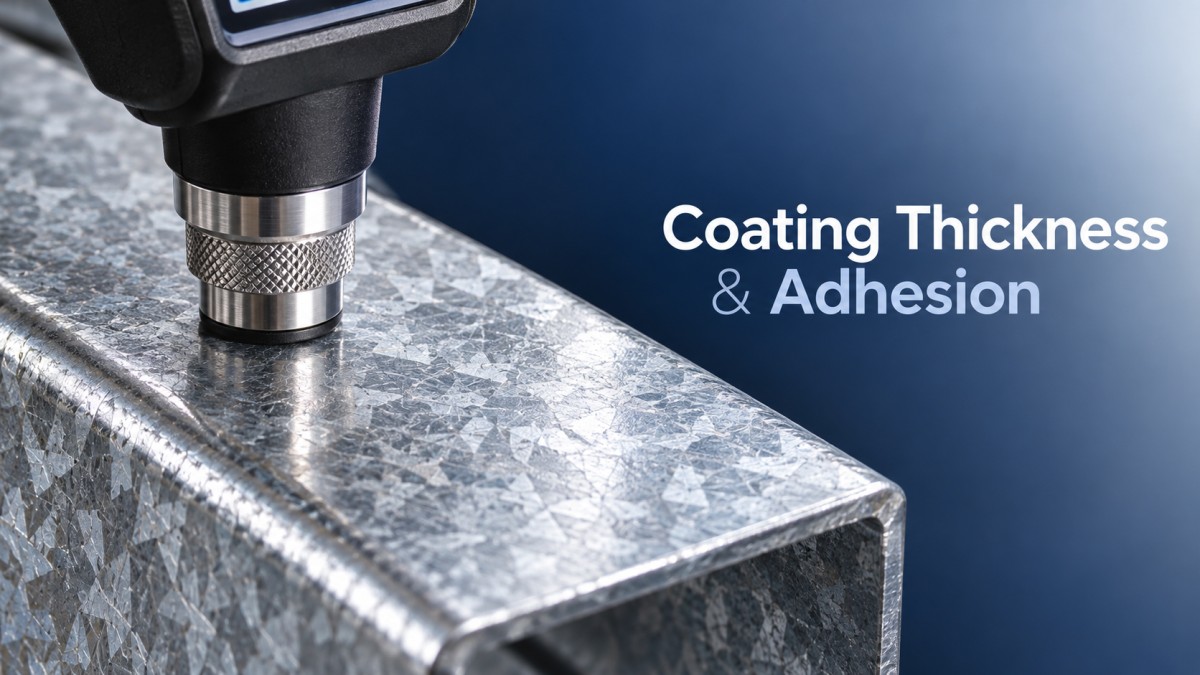
A avaliação da espessura do revestimento exige compreender as metodologias de medição e suas limitações inerentes. Os medidores de indução magnética são o padrão da indústria para ensaios não destrutivos. Esses dispositivos medem a distância entre a sonda e o substrato de aço. No entanto, a presença das camadas de liga de zinco e ferro, que têm permeabilidade magnética diferente da do zinco puro, pode introduzir pequenas variações nas leituras. Para obter medições precisas, é necessário calibrar o medidor em uma amostra sem revestimento do mesmo tipo de aço, espessura e perfil superficial.
Mais importante ainda, os medidores magnéticos fornecem uma leitura localizada. Em geral, as normas exigem a média de várias leituras feitas em uma área de ensaio definida. Em perfis estruturais complexos, como cantoneiras, canais ou vigas, o escoamento e o acúmulo de zinco provocam variações significativas de espessura. As bordas inferiores e os cantos internos costumam acumular espessas poças de zinco, enquanto as superfícies superiores e as arestas agudas sofrem drenagem, resultando em revestimentos mais finos. Um ponto localizado de baixa espessura, mesmo quando a espessura média está em conformidade com a norma, pode se tornar o ponto de início de uma corrosão prematura.
Além disso, o perfil e a rugosidade da superfície influenciam as leituras. Uma superfície muito jateada ou rugosa aumenta a área superficial real, resultando em um revestimento mais espesso. No entanto, os picos do perfil superficial podem fazer com que o medidor magnético indique uma espessura inferior à espessura mínima real nos vales. Quando é necessário cumprir rigorosamente a espessura mínima local em ambientes altamente agressivos, a microscopia de cortes transversais continua sendo o único método definitivo, embora seja destrutiva e impraticável para a inspeção rotineira de lotes.
Mecanismos de aderência e limites de falha
A principal vantagem do processo de galvanização por imersão a quente é a ligação metalúrgica entre o revestimento e o substrato. Ao contrário das tintas ou dos revestimentos em pó, que aderem mecanicamente, o revestimento galvanizado passa a fazer parte da superfície do aço. Essa ligação se forma pela difusão de ferro e zinco, criando uma série de camadas intermetálicas. A camada Gama (Fe3Zn22) forma-se mais perto do aço e é a mais dura e frágil. Em seguida vem a camada Delta (FeZn10), mais dura do que o aço-base, e a camada Zeta (FeZn7), mais macia e dúctil. Por fim, a camada externa Eta é composta de zinco puro.
A aderência dessas camadas de liga é excepcionalmente forte, muitas vezes superior à própria resistência coesiva do aço. No entanto, a camada superficial de zinco puro Eta é relativamente macia e pode ser removida mecanicamente. A avaliação da aderência envolve verificar a integridade de toda a estrutura em camadas, não apenas da superfície. Ensaios de aderência padrão, como o ensaio de dobramento ou o ensaio de têmpera, são projetados para verificar a formação de lascas ou o descascamento. Se o revestimento passar nesses ensaios sem se separar do substrato, considera-se que a ligação metalúrgica está intacta.
As falhas de aderência na galvanização por imersão a quente são raras, mas normalmente resultam de desvios no processo, e não da própria reação de galvanização. Uma preparação inadequada da superfície, como a presença de carepa de laminação, ferrugem ou sais de fluxo retidos, impede que o zinco fundido molhe a superfície do aço, causando áreas sem revestimento ou bolhas. Além disso, se a temperatura do banho de zinco estiver muito baixa, as camadas de liga não se formam corretamente, resultando em uma ligação fraca. Vale observar também que, enquanto os componentes estruturais dependem dessa ligação metalúrgica para oferecer durabilidade sob carga, os envoltórios de edifícios podem utilizar produtos pré-pintados de alumínio-zinco, como uma chapa ondulada colorida para telhado, cujo revestimento adere por meio de mecanismos diferentes de ligação polimérica e metálica, otimizados para resistência às intempéries e retenção estética, e não para suportar cargas estruturais.
Variáveis operacionais e controle do processo
A espessura final e a aderência do revestimento são fortemente influenciadas pelos parâmetros operacionais da linha de galvanização. A temperatura do banho é uma variável de controle primária. A temperatura operacional padrão do zinco fundido fica entre 445°C e 460°C. Nessas temperaturas, a reação entre ferro e zinco ocorre a uma taxa previsível. Se a temperatura cair, a viscosidade do zinco aumenta, resultando em uma camada de zinco puro mais espessa e irregular e em uma drenagem deficiente. Se a temperatura ultrapassar 465°C, a velocidade da reação aumenta de forma descontrolada, as camadas de liga ficam excessivamente espessas e aumenta a formação de borra de zinco, que pode aderir ao revestimento e comprometer a integridade da superfície.
O tempo de imersão também desempenha um papel fundamental. Quanto mais tempo o aço permanece no banho, mais espessas ficam as camadas de liga. No caso de aços reativos, mesmo um pequeno aumento no tempo de imersão pode resultar em um revestimento desproporcionalmente espesso e frágil. Portanto, controlar a velocidade da linha e o tempo de imersão é essencial para gerenciar o crescimento das camadas de liga. Quando for necessário galvanizar aço reativo, a adição de pequenas quantidades de níquel ao banho de zinco pode suprimir o efeito Sandelin, retardando o crescimento das camadas de liga e produzindo um revestimento mais uniforme e dúctil.
A velocidade de retirada do banho de zinco determina a espessura da camada externa de zinco puro. Uma retirada mais rápida deixa uma camada mais espessa de zinco puro, o que melhora a resistência à corrosão, mas pode causar gotejamento excessivo e a formação de pontas de zinco nas bordas. Uma retirada mais lenta permite que mais zinco escorra, resultando em uma camada mais fina de zinco puro e em um acabamento mais liso. Equilibrar esses parâmetros exige compreender com precisão o tipo específico de aço e as características desejadas para o revestimento.
Avaliação para condições específicas de aplicação
O equilíbrio ideal entre a espessura e a aderência do revestimento varia significativamente de acordo com o ambiente de serviço. Em condições atmosféricas nas quais a principal ameaça é a corrosão uniforme, uma camada mais espessa de zinco puro é altamente benéfica. O zinco protege o aço por ação sacrificial, e um maior volume de zinco prolonga o tempo até que as camadas de liga sejam expostas e consumidas.
No entanto, em ambientes com abrasão mecânica intensa, manuseio frequente ou ciclos térmicos severos, um revestimento espesso e frágil é uma desvantagem. Nessas situações, é preferível um revestimento mais fino e dúctil, com forte aderência. O revestimento deve ser capaz de se deformar junto com o substrato de aço sem fissurar. Ao avaliar aço estrutural para essas aplicações, especificar um tipo de aço com baixo teor de silício e solicitar um acabamento com cristais finos pode ajudar a garantir uma estrutura de revestimento mais dúctil.
A proteção das bordas é outra consideração fundamental. As arestas agudas de aço cortado ou de componentes fabricados apresentam naturalmente um revestimento mais fino devido aos efeitos da tensão superficial durante a retirada do banho. Em ambientes altamente corrosivos, essas bordas são os pontos mais vulneráveis. É necessário avaliar o projeto para incluir o arredondamento das bordas durante a fabricação ou especificar retoques após a galvanização com tinta rica em zinco, a fim de restabelecer a barreira protetora nesses pontos críticos.
Em última análise, avaliar o processo de galvanização por imersão a quente exige ir além de simples medições de espessura. É necessário compreender de forma abrangente as interações metalúrgicas, as limitações dos métodos de inspeção e as tensões mecânicas e ambientais específicas a que o componente será submetido. Ao alinhar a composição química do aço, os parâmetros de galvanização e os requisitos da aplicação, garante-se a integridade estrutural e a durabilidade a longo prazo dos componentes galvanizados.
Envie-nos uma mensagem


Insira o que deseja encontrar