Compreendendo a microestrutura do tubo SS 304: como a estrutura de grãos austeníticos afeta a soldabilidade e a corrosão sob tensão
O tubo SS 304 é frequentemente especificado para aplicações estruturais e críticas de processo que exigem resistência à corrosão, conformabilidade e estabilidade em altas temperaturas. No entanto, os avaliadores técnicos frequentemente ignoram uma variável metalúrgica decisiva: a estrutura de grãos austenítica — não apenas sua presença, mas seu tamanho, uniformidade e química intergranular. Essa realidade microestrutural determina dois limites de desempenho que impactam diretamente a confiabilidade em campo — soldabilidade e suscetibilidade à corrosão sob tensão (SCC). Nenhum deles pode ser inferido apenas a partir da composição nominal ou da resistência à tração.
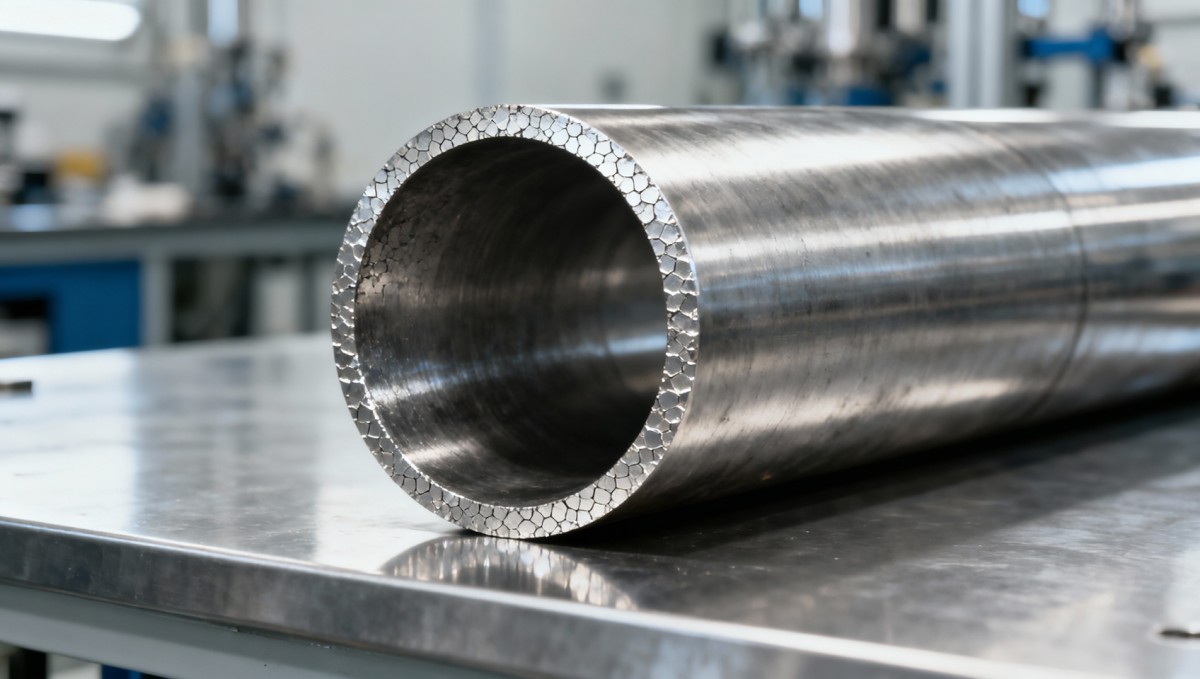
O tamanho de grão em tubos SS 304 solubilizados é normalmente controlado dentro dos limites da ASTM A240 e EN 10088-2, visando números de tamanho de grão ASTM 5–8 (intercepto linear médio ~25–50 μm). Tubos com grãos mais finos (por exemplo, ASTM No. 8–9) apresentam maior limite de escoamento e melhor ductilidade à temperatura ambiente, mas também aumentam o risco de trincas de solidificação durante a soldagem multipasse — especialmente quando o aporte térmico excede 1.5 kJ/mm. Grãos mais grosseiros (ASTM No. 3–4), frequentemente resultantes de tempo excessivo de recozimento ou baixas taxas de resfriamento, reduzem a sensibilidade a trincas a quente, mas favorecem o início preferencial de SCC ao longo dos contornos de grão sob exposição a cloretos. O limite crítico não está no tamanho absoluto dos grãos, mas na *distribuição do caráter dos contornos de grão*: tubos com >65% de contornos de rede de sítios coincidentes (CSL) — particularmente contornos de macla Σ3 — demonstram taxas de propagação de SCC mensuravelmente menores em ambientes simulados de água do mar (ASTM G36, 6% FeCl₃ a 50°C).
O histórico de recozimento exerce influência direta tanto sobre a estrutura de grãos quanto sobre a química intergranular. O recozimento de solubilização padrão a 1040–1100°C, seguido de têmpera rápida em água, suprime a precipitação de carbonetos e mantém contornos de grão ricos em cromo. Contudo, seções de tubos submetidas a aquecimento localizado durante a fabricação — como próximas às zonas de solda ou regiões dobradas a frio — podem sofrer sensitização mesmo sem um ciclo térmico completo. A depleção de cromo ocorre quando precipitados de Cr₂₃C₆ se formam nos contornos entre 425–850°C, reduzindo o teor local de Cr abaixo do limite de ~12 wt% necessário para a estabilidade da película passiva. Esse efeito não é distribuído uniformemente: tubos soldados longitudinalmente por costura apresentam maior variabilidade na química dos contornos ao longo da zona afetada pelo calor (HAZ) da solda do que tubos sem costura, exigindo um recozimento de solubilização pós-solda mais rigoroso conforme ASTM A312.
A segregação intergranular de enxofre modula ainda mais o comportamento de SCC. Embora o SS 304 seja classificado como “baixo enxofre” (<0.030 wt%), o enxofre residual (0.015–0.025 wt%) não permanece disperso de forma homogênea. Durante a solidificação e o trabalho a quente, o enxofre migra para os contornos de grão, formando inclusões de MnS. Essas inclusões atuam como ânodos locais e locais de nucleação de trincas sob tensão de tração e penetração de cloretos. Tubos produzidos por lingotamento contínuo — atualmente padrão na maioria das usinas chinesas que atendem aos mercados de exportação — apresentam maior densidade de cordões de MnS em comparação com materiais fundidos em lingote. Essa diferença torna-se operacionalmente significativa apenas quando combinada com elevadas tensões residuais (por exemplo, provenientes de dobramento sem alívio de tensão ou espaçamento inadequado entre suportes em sistemas de tubulação), acelerando o início de trincas em até 40% em testes acelerados de SCC (ASTM G123).
A compatibilidade do metal de solda depende menos da seleção do metal de adição do que da consistência da estrutura de grãos do metal base. Ao soldar tubo SS 304 com metal de adição ER308L, taxas de diluição de 20–30% significam que a composição final do metal de solda reflete tanto o metal de adição quanto o metal base. Se o tubo base apresentar tamanho de grão não uniforme — por exemplo, grãos grosseiros próximos à superfície OD e grãos finos próximos à ID devido ao histórico térmico desigual durante o recozimento — a diluição cria gradientes composicionais localizados ao longo da linha de fusão. Esses gradientes induzem a microssegregação de Ni e Cr, reduzindo o número equivalente de resistência à corrosão por pite (PREN) local em 1–2 unidades. Tal variação raramente provoca falhas em testes laboratoriais, mas apresenta forte correlação com trincas na raiz da solda relatadas em campo, em ambientes de serviço com alta umidade e baixa velocidade (por exemplo, linhas de condensado HVAC ou tubulações utilitárias de plataformas offshore).
Para projetistas de infraestrutura e sistemas industriais, isso significa que a linguagem de especificação deve ir além de “ASTM A312 Type 304” e incluir requisitos microestruturais explícitos:
- Desvio máximo do tamanho de grão: ±1 número ASTM ao longo da espessura da parede (verificado pela ASTM E112);
- Ensaio de corrosão intergranular: ASTM A262 Practice E (sulfato de cobre–ácido sulfúrico) obrigatório para todos os lotes;
- Verificação de tensão residual: medição por difração de raios X em 10% das amostras do lote se o tubo for submetido a dobramento a frio >3° por metro;
- Relatório do teor de enxofre: valor real por corrida, não apenas conformidade com <0.030 wt%. A Hongteng Fengda aplica esses critérios durante auditorias de certificação de usinas e verificações por laboratórios terceirizados para tubos SS 304 fornecidos a projetos na América do Norte e na UE. Nossos controles de produção garantem refinamento de grão consistente por meio de relações de redução de laminação a quente otimizadas e ciclos de recozimento de solubilização rigorosamente controlados — essenciais para clientes que especificam tubos em infraestruturas costeiras com presença de cloretos ou sistemas de processamento químico, nos quais a SCC continua sendo o modo de falha predominante.
Em contraste, materiais como Chapa de aço PPGI desempenham funções totalmente diferentes — principalmente proteção de barreira e acabamento estético em aplicações não estruturais. Seu desempenho depende da integridade do revestimento, da massa da camada de zinco e da adesão do polímero, e não da microestrutura do volume do material. Confundir os fatores metalúrgicos que determinam a resistência à SCC em aço inoxidável austenítico com aqueles que regem a durabilidade do revestimento em aço galvanizado leva a especificações de materiais desalinhadas e falhas prematuras em campo.
A conclusão para avaliadores técnicos: a estrutura de grãos em tubos SS 304 não é um atributo passivo — é um parâmetro ativo de projeto. Sua influência sobre a tenacidade da HAZ de solda e a cinética de iniciação de SCC não pode ser compensada apenas por tratamentos pós-fabricação. A avaliação deve começar no nível do certificado da usina, examinando não apenas a química e os resultados de ensaios mecânicos, mas também relatórios de tamanho de grão, resultados de ensaios de sensitização e documentação do histórico térmico. Quando o tubo operar sob carga de tração sustentada em ambientes agressivos, a engenharia dos contornos de grão — e não apenas a seleção da liga — determina a integridade a longo prazo.
Página anterior: Já é o primeiro
Próxima página: Já é o último
Envie-nos uma mensagem


Insira o que deseja encontrar