Em ambientes de armazém úmidos — onde a condensação se forma durante a noite, a humidade relativa excede regularmente 75% e a ventilação é frequentemente limitada — a resistência à corrosão do arame utilizado em sistemas de estantes, gestão de cabos, amarração ou reforço estrutural não é apenas uma questão de durabilidade. É um fator crítico para a segurança. Um único ponto de perda prematura de zinco pode iniciar corrosão localizada por pites, acelerar a degradação do aço do substrato e comprometer a integridade de suporte de carga ao longo do tempo. Para gestores de qualidade e segurança responsáveis pela fiabilidade dos ativos a longo prazo, escolher entre arame galvanizado por imersão a quente e arame eletrogalvanizado exige mais do que comparações superficiais de espessura de revestimento. Exige compreender como cada processo responde à exposição contínua à humidade — não em condições de laboratório, mas na dinâmica real dos armazéns.
Porque o Método de Revestimento Importa Mais do que Apenas a Espessura
Tanto a galvanização por imersão a quente (HDG) como a eletrogalvanização aplicam zinco ao arame de aço — mas fazem-no através de mecanismos físicos e eletroquímicos fundamentalmente diferentes. Essa diferença determina não apenas a aparência inicial, mas também o comportamento do revestimento quando sujeito continuamente à humidade, a ciclos de temperatura e ao contacto ocasional com pavimentos de betão húmidos ou prateleiras metálicas. A galvanização por imersão a quente mergulha o arame limpo em zinco fundido (~450°C). Isto cria uma ligação metalúrgica: várias camadas intermetálicas (Gamma, Delta, Zeta) formam-se sob uma camada exterior de zinco puro. O resultado é um revestimento espesso e robusto — tipicamente 45–80 µm no arame — com rugosidade e microirregularidades inerentes. Essa espessura proporciona uma reserva de massa de zinco, atuando como material de ânodo sacrificial mesmo após abrasão ligeira ou início de corrosão localizada. Em contraste, a eletrogalvanização utiliza deposição eletrolítica: o arame atua como cátodo numa solução de sais de zinco sob corrente controlada. Os iões de zinco são depositados na superfície átomo por átomo. O revestimento resultante é extremamente uniforme, liso e brilhante — mas fino: normalmente 5–15 µm. A sua adesão depende de ligação mecânica e da limpeza da superfície, não de difusão. Embora seja ideal para peças de precisão que exigem tolerâncias apertadas ou pintura posterior, a sua baixa massa oferece uma reserva sacrificial mínima. Em armazenamento com elevada humidade, onde a humidade persiste sem ciclos de secagem, essa finura torna-se o fator limitante — e não a uniformidade.A Armadilha da Humidade: Porque “Interior” Não Significa “Livre de Corrosão”
Muitos assumem que o arame eletrogalvanizado é “seguro” em interiores. Esta é uma ideia errada comum entre as equipas de compras — e que conduz a falhas no campo. Armazéns húmidos não são escritórios climatizados. Não dispõem de desumidificação consistente. O arrefecimento noturno provoca condensação no ponto de orvalho sobre superfícies metálicas frias — incluindo arame galvanizado suspenso em estantes ou enrolado em paletes. Isto cria uma película persistente de eletrólito — fina, mas contínua — em toda a superfície revestida. Nessas condições: - Os revestimentos eletrogalvanizados começam a apresentar ferrugem branca (hidróxido/carbonato de zinco) em dias ou semanas. Isto não é apenas estético: sinaliza dissolução ativa de zinco e reduz a capacidade de proteção. - Quando a camada fina é consumida localmente — mesmo num risco ou dobra — o aço subjacente fica diretamente exposto à humidade, sem uma barreira de liga subjacente (ao contrário das camadas intermetálicas da HDG). - O arame galvanizado por imersão a quente também pode desenvolver ferrugem branca, mas o seu revestimento mais espesso atrasa significativamente o seu aparecimento — frequentemente por meses — e as camadas intermetálicas continuam a fornecer proteção catódica mesmo à medida que o zinco exterior se esgota.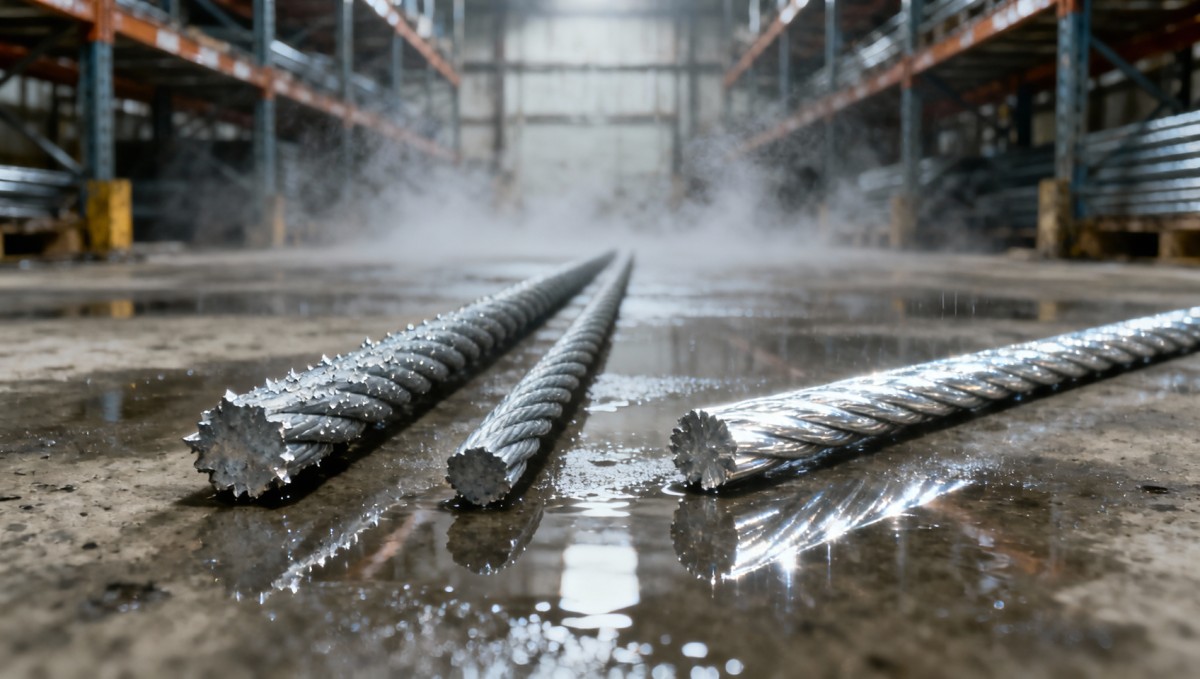
Desempenho no Mundo Real: O Que Verá no Local
Com base em observações de campo em projetos de armazéns no Sudeste Asiático, Médio Oriente e Europa costeira — regiões com humidade ambiente consistentemente elevada — surgem os seguintes padrões:- Arame eletrogalvanizado: Mantém uma aparência brilhante durante ~2–4 semanas em armazéns húmidos típicos. Após 6–8 semanas, surge ferrugem branca visível em dobras, extremidades cortadas e pontos de contacto. Aos 3–4 meses, a perda de revestimento é mensurável nos pontos de tensão; pode surgir ferrugem vermelha localizada nos fios mais baixos, próximos do nível do pavimento.
- Arame galvanizado por imersão a quente: Não apresenta ferrugem branca visível durante 3–6 meses. A superfície permanece intacta; pequenos depósitos brancos são facilmente removidos e não indicam esgotamento do revestimento. A ferrugem vermelha raramente surge antes de 12–18 meses — mesmo em zonas mal ventiladas — devido à profundidade da proteção sacrificial.
Quando o Arame Eletrogalvanizado *É* Aceitável — E Quando Não É
A chave é adequar o processo ao perfil de exposição real — não ao tipo de edifício. O arame eletrogalvanizado continua a ser adequado quando:- O armazém mantém RH < 60% durante todo o ano através de desumidificação ativa;
- O arame é utilizado internamente em invólucros selados (por exemplo, no interior de painéis de controlo ou em percursos de condutas isoladas);
- É utilizado em aplicações de ciclo curto (< 90 dias), com substituição completa antes do início de corrosão significativa;
- Receberá um revestimento orgânico secundário (por exemplo, revestimento de PVC ou nylon) que encapsula totalmente a camada de zinco.
- A humidade oscila diariamente acima de 70% RH;
- O arame entra em contacto com betão, alvenaria ou aço sem tratamento (o acoplamento galvânico acelera a perda de zinco);
- É instalado em zonas de baixa circulação de ar (por exemplo, atrás de anteparas, no interior de estantes de paletes empilhadas);
- A integridade estrutural a longo prazo ou o desempenho com classificação de resistência ao fogo depende de uma secção transversal sem corrosão.
A Seleção de Material Começa pelo Substrato — e Termina com a Certificação
O método de revestimento é apenas metade da equação. O aço de base é igualmente importante. O arame de aço de baixo carbono (por exemplo, grau Q235 ou A36) com teor de carbono ≤0.22% proporciona ductilidade e soldabilidade ideais — mas a sua resistência à corrosão depende inteiramente da integridade do revestimento. Qualquer carepa de laminação, resíduo de laminagem ou contaminação superficial compromete a adesão do zinco, especialmente na eletrogalvanização, onde uma distribuição uniforme da corrente é essencial. É por isso que fornecedores reputados — como a Hongteng Fengda, um fabricante de aço estrutural que exporta globalmente produtos certificados segundo ASTM/EN/GB — aplicam rigorosos protocolos de pré-tratamento: limpeza alcalina, decapagem ácida e fluxagem antes da galvanização. As suas linhas de imersão a quente operam sob rigoroso controlo da composição química do banho para assegurar a formação consistente de camadas intermetálicas. A produção eletrogalvanizada exige um controlo ainda mais rigoroso do pH do banho, da temperatura e da densidade de corrente — tornando mais difícil garantir a consistência entre lotes em escala. Para aplicações que exigem desempenho previsível e de longo prazo em ambientes húmidos, especificar arame galvanizado por imersão a quente certificado segundo ASTM A153 Classe C (para arame) ou ISO 1461 é indispensável. O arame eletrogalvanizado deve ter, no mínimo, ASTM B695 Grau 50 (mínimo de 50 g/m²) — mas, mesmo assim, deve-se esperar uma vida útil reduzida em humidade contínua.Para necessidades estruturais mais amplas em que o arame galvanizado se integra em conjuntos maiores — como suportes de tubos, placas de apoio ou suportes personalizados — a chapa de aço carbono constitui o componente fundamental. Um fiável Fabricante de Chapas de Aço Carbono assegura material consistente de grau Q235 ou S235JR com limite de escoamento verificado (235 MPa), alongamento (>26%) e aptidão para tratamento superficial — para que qualquer galvanização, pintura ou fabrico posterior proporcione desempenho repetível. Sem essa fiabilidade do substrato, mesmo o melhor processo de revestimento não consegue compensar.
Um Quadro Prático de Decisão para Gestores de Qualidade
Antes de aprovar arame para utilização em armazéns húmidos, faça três perguntas:- Qual é a duração de serviço prevista? Se >6 meses, a imersão a quente é fortemente recomendada.
- Onde será localizado o arame? Evite o eletrogalvanizado em zonas com pouca ventilação, próximas do pavimento ou em contacto com betão.
- Que norma rege a instalação? Verifique as especificações do projeto: se fizerem referência a ASTM A153, EN ISO 1461 ou equivalente, o eletrogalvanizado não está em conformidade.
Envie-nos uma mensagem


Insira o que deseja encontrar