Quais limites de defeitos superficiais se aplicam ao fio de aço para aplicações de mineração segundo a ISO 4957
Para gestores de controle de qualidade e segurança que supervisionam operações de mineração, compreender os limites de defeitos superficiais para Fio de Aço destinado a aplicações de mineração conforme a ISO 4957 é fundamental para garantir a confiabilidade operacional e a conformidade regulatória. Como fabricante e exportadora líder de aço estrutural da China, a Hongteng Fengda segue rigorosamente as especificações da ISO 4957 — especialmente seus requisitos rigorosos relativos a riscos, costuras, dobras e outras imperfeições superficiais que possam comprometer a integridade do fio sob condições de mineração de alta tensão. Este artigo detalha os limites de defeitos permitidos, os métodos de inspeção e como nosso fio de aço certificado atende aos padrões globais de segurança para sistemas de içamento, transporte e suporte em exigentes ambientes subterrâneos e a céu aberto.
A própria ISO 4957 não regulamenta fios de aço — ela é uma norma para aços-ferramenta. Esse é um primeiro esclarecimento importante. Muitos engenheiros e equipes de compras presumem equivocadamente que a ISO 4957 se aplica diretamente a produtos de fio utilizados na mineração, especialmente ao adquirir de fornecedores que a mencionam de forma imprecisa. Na realidade, a ISO 4957 especifica requisitos de composição química, tratamento térmico e dureza para aços-ferramenta (por exemplo, graus para trabalho a quente, trabalho a frio e alta velocidade), e não para materiais de cabos de aço ou cabos de mineração. Então, por que os limites de defeitos superficiais para Fio de Aço em aplicações de mineração são associados a essa norma? Porque as rigorosas cláusulas da ISO 4957 relativas ao acabamento superficial — especialmente a Cláusula 7.2 sobre “Condição da superfície” — tornaram-se uma referência de facto para componentes de aço de alta integridade, nos quais a continuidade da superfície afeta diretamente a vida em fadiga e o desempenho à tração. Os fios para mineração não estão isentos dessas leis físicas.
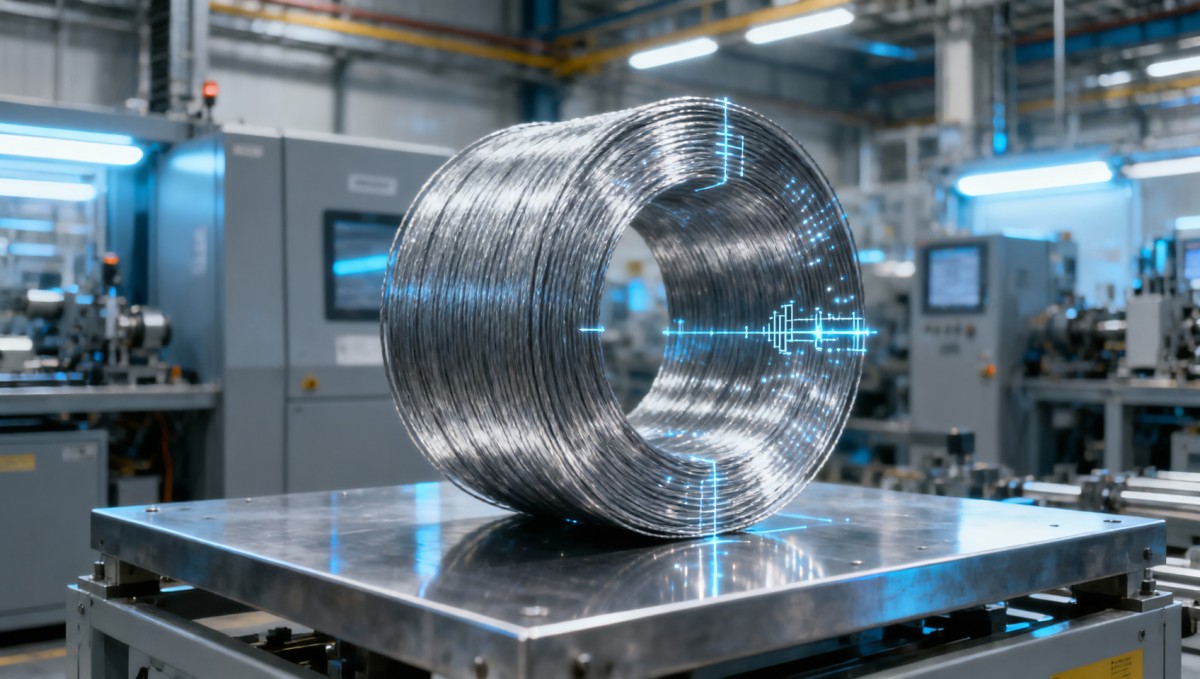
As normas realmente aplicáveis ao Fio de Aço para aplicações de mineração são a ISO 2408 (para cabos de aço), a ISO 3154 (para cabos de extração em minas) e a EN 12385-2 (para equipamentos de elevação). Contudo, quando fabricantes como a Hongteng Fengda projetam tarugos para trefilação de fio — ou fornecem componentes estruturais utilizados junto a sistemas de fios — aplicam os critérios de aceitação superficial da ISO 4957 como um filtro de qualidade conservador e com referências cruzadas. Por quê? Porque um risco com profundidade superior a 0,15 mm em um fio-máquina Q235B pode se propagar em microfissuras durante a trefilação a frio; uma costura não removida antes da galvanização pode formar bolhas sob carregamento cíclico em poços de minas úmidos; uma dobra — mesmo dentro da tolerância dimensional — pode atuar como um concentrador de tensões nos pontos de flexão próximos às ranhuras do tambor.
Então, quais *são* os limites práticos e aplicáveis em campo para defeitos superficiais derivados dos princípios da ISO 4957 — e como eles se traduzem para fios de grau para mineração?
Primeiro: limites de inspeção visual e tátil. Conforme a Cláusula 7.2 da ISO 4957, as imperfeições superficiais devem poder ser removidas por leve esmerilhamento sem reduzir as dimensões além das tolerâncias especificadas. Para fios destinados à mineração, interpretamos isso da seguinte forma:
– Riscos ou sulcos com profundidade superior a 0,10 mm são inaceitáveis em fios-máquina acabados antes da trefilação.
– Costuras — descontinuidades longitudinais na superfície causadas por defeitos de laminação — devem ser totalmente removidas até atingir metal são; profundidade residual de costura > 0,05 mm é rejeitada.
– Dobras — camadas metálicas sobrepostas decorrentes de laminação inadequada — são totalmente proibidas. Sem exceções. Mesmo dobras inferiores a 0,02 mm são sinalizadas durante a varredura por correntes parasitas em 100% do material.
– Pites e bolsas de carepa com mais de 0,3 mm de diâmetro ou profundidade superior a 0,08 mm exigem rejeição, salvo se forem comprovadamente não propagáveis por ensaio ultrassônico.
Segundo: a metodologia de medição importa — não apenas os limites. Não dependemos exclusivamente de paquímetros ou comparadores ópticos. Na unidade da Hongteng Fengda em Changzhou, os lotes recebidos de fio-máquina passam por uma avaliação superficial em três níveis:
1. Perfilometria a laser automatizada (varredura com resolução de 50 µm em toda a extensão da bobina),
2. Verificação manual sob ampliação de 10× com medidores de profundidade calibrados,
3. Amostragem de lote para análise de seção transversal por SEM de defeitos limítrofes.
Essa abordagem em camadas detecta o que os olhos não veem — e o que apenas as especificações não podem determinar. Isso porque defeitos superficiais não são anomalias isoladas; são sintomas de falhas no controle de processos anteriores — na limpeza dos tarugos, na uniformidade de reaquecimento ou no projeto dos passes de laminação. Isso nos leva à seleção de materiais. Nossos fios-máquina Q235B e Q345B — frequentemente provenientes das mesmas linhas de produção que abastecem nosso estoque deCanal de Aço — estão sujeitos ao mesmo rigor de inspeção superficial. Por quê? Porque tanto os fios quanto as seções de canal desempenham funções dinâmicas de suporte de carga na infraestrutura de minas: um trabalha à tração, o outro à compressão ou como contraventamento lateral. A consistência entre famílias de produtos reduz a variação dos modos de falha.
 Terceiro: o contexto define a aceitabilidade. Um risco de 0,12 mm pode ser aprovado em uma aplicação estática de ancoragem ao solo — mas falhar imediatamente em um cabo de içamento enrolado em múltiplas camadas, operando a 1,8 m/s com desvio de tambor de 22°. É por isso que a Hongteng Fengda trabalha em estreita colaboração com equipes de engenharia de minas para classificar o uso do fio *antes* de finalizar as tolerâncias de defeitos. Documentamos se o fio será usado em:
– Içamento primário (tolerância zero para qualquer descontinuidade visível),
– Tensionamento de correia transportadora (tolerância moderada para marcas longitudinais superficiais),
– Suportes suspensos para bandejas de cabos (onde a resistência à corrosão é mais importante que o acabamento estético).
E, como os ambientes de mineração variam — de camadas de carvão úmidas a depósitos de pórfiro de cobre secos — o mesmo limite de defeito pode exigir ajuste para fios galvanizados em comparação com fios sem revestimento. O revestimento de zinco mascara pequenas falhas superficiais, mas também oculta laminações subsuperficiais. Portanto, para fios de mineração galvanizados, aplicamos especificações mais rigorosas para a superfície do metal-base *antes* do revestimento — e não especificações mais flexíveis após ele.
Vale observar que a ISO 4957 não aborda a aderência do revestimento nem defeitos pós-galvanização — mas a EN ISO 1461 aborda. Alinhamos ambas: sem formação de bolhas, descascamento ou áreas sem revestimento > 1 mm² por 100 cm². E sim, isso inclui as bordas e os cantos de seções cortadas — onde os componentes de Canal de Aço se conectam aos equipamentos de ancoragem de fios.
O que diferencia nossa abordagem não é apenas a conformidade — é a rastreabilidade. Cada bobina possui um certificado com código QR que mostra o número da corrida da matéria-prima, a data de laminação, o resumo da varredura superficial e a identificação do inspetor. Se um defeito for encontrado no local, a análise da causa raiz remonta aos dados de registro da usina — não apenas aos números de lote. Esse nível de responsabilidade é importante quando vidas dependem da integridade do fio a centenas de metros de profundidade.
Por fim, uma verdade discreta que muitos ignoram: os limites de defeitos superficiais significam pouco sem uma base metalúrgica consistente. Um fio-máquina Q195L perfeitamente liso não superará um Q345B levemente marcado em fadiga de alto ciclo. Portanto, embora imponhamos controles superficiais rigorosos, nunca sacrificamos propriedades mecânicas essenciais — resistência mínima à tração, ductilidade à flexão ou redução de área — em busca de perfeição estética. A mineração no mundo real exige ambos.
Para gestores de segurança que analisam a documentação de fornecedores, façam três perguntas:
1. Os limites superficiais são definidos *por aplicação*, e não apenas por norma?
2. O método de inspeção está documentado — e não apenas “visual” ou “conforme ISO”?
3. Os dados de rejeição de defeitos podem ser auditados pelo número da corrida?
Se a resposta for vaga, não é uma lacuna na sua lista de verificação — é um risco no seu próximo ciclo de içamento.
Página anterior: Já é o primeiro
Próxima página: Já é o último
Envie-nos uma mensagem


Insira o que deseja encontrar