Por que o tubo de bobina de aço falha em ambientes offshore
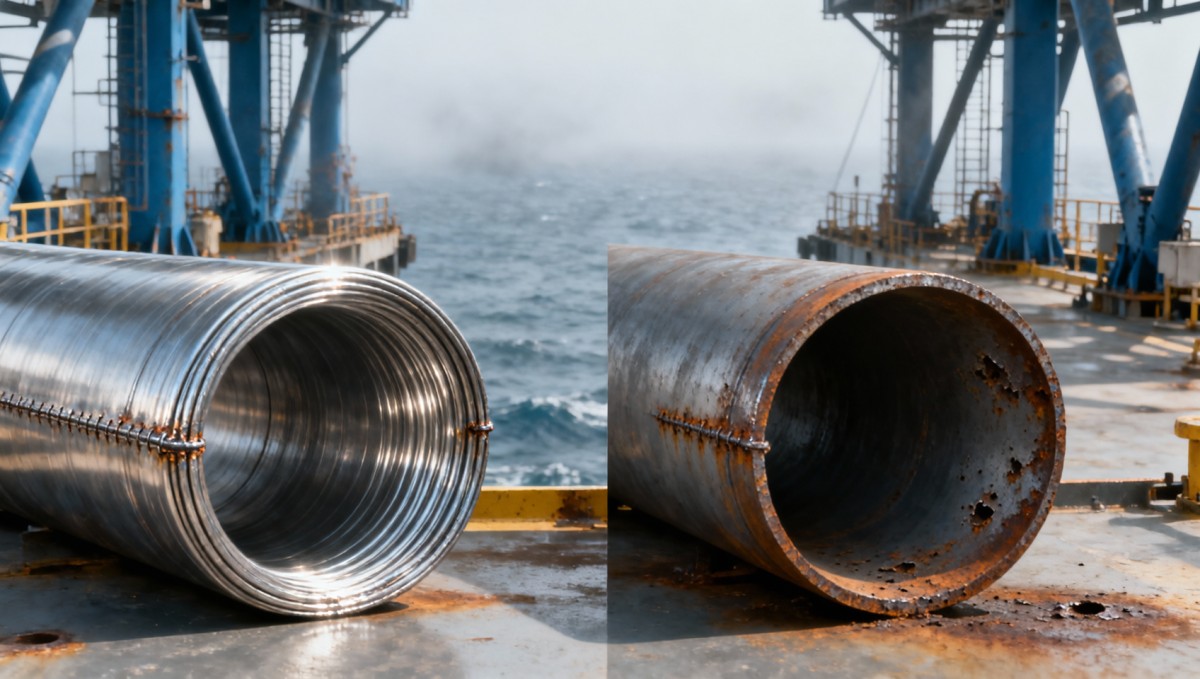
A integridade estrutural offshore não é comprometida por um único modo de falha — ela é deteriorada pela convergência de química agressiva, tensão mecânica e incompatibilidade de materiais. Quando o tubo de bobina de aço falha debaixo d’água ou em plataformas marítimas, raramente se rompe sem aviso. Com mais frequência, ele se degrada silenciosamente: a corrosão por pites perfura a parede, as frestas retêm água do mar, os biofilmes aceleram o ataque localizado — e, de repente, um teste de pressão revela afinamento ou vazamento inaceitável. Para os responsáveis pelo controle de qualidade e segurança, isso não é apenas uma questão de materiais. É uma questão de limite:A especificação do tubo corresponde à realidade eletroquímica de seu ambiente?
A resposta curta é: o tubo de bobina de aço carbono ASTM A106 — comumente usado para aplicações gerais — muitas vezes não corresponde. Sua lacuna de desempenho torna-se crítica quando exposto à imersão contínua, aos ciclos de maré ou a zonas de respingos com alto teor de cloretos. Isso não significa que o A106 seja “incorreto” em todas as aplicações offshore — mas significa que seu uso exige justificativa explícita, e não uma suposição padrão.
Mecanismos de corrosão: não apenas “ferrugem”
A corrosão offshore não é uma oxidação uniforme. Ela é seletiva, acelerada e frequentemente invisível até que seja tarde demais. Três mecanismos predominam:
- Corrosão por pites: O ataque localizado por cloretos forma cavidades profundas e estreitas — frequentemente sob carepa superficial ou resíduos de carepa de laminação. Esses pites se propagam mais rapidamente do que a corrosão geral e são difíceis de detectar durante a inspeção visual.
- Corrosão em frestas: Ocorre onde a água do mar estagnada se acumula — em interfaces de juntas, suportes ou juntas sobrepostas. A redução de oxigênio e a acidificação dentro desses microambientes degradam os filmes passivos até mesmo em aços inoxidáveis.
- Corrosão influenciada microbiologicamente (MIC): Bactérias redutoras de sulfato (SRB) colonizam o interior dos tubos, produzindo sulfeto de hidrogênio que acelera as reações catódicas. A MIC é particularmente predominante em tubulações submarinas estagnadas ou de baixo fluxo e frequentemente coexiste com a corrosão por pites.
Fundamentalmente, nenhum desses mecanismos se comporta de forma linear. Um aumento de 5% na salinidade ou uma elevação de 2°C na temperatura pode dobrar a taxa de iniciação de pites. E como o tubo de bobina de aço é formado a partir de tira — soldada longitudinalmente — a zona afetada pelo calor (HAZ) ao longo da costura torna-se um local preferencial para os três mecanismos. Isso não é teórico: estudos de caso da NACE mostram que as soldas de costura são responsáveis por mais de 70% das falhas em estágio inicial em tubos de bobina de aço carbono submersos.
A106 vs. A312: a escolha do material é uma decisão de limite
O ASTM A106 Grau B foi projetado para resistência mecânica e soldabilidade — não para resistência sustentada a cloretos. Seu teor de carbono (até 0.30%) e a ausência de cromo ou molibdênio significativos o deixam vulnerável quando a camada protetora é rompida. Em contraste, o aço inoxidável ASTM A312 TP316 contém 2–3% de molibdênio e 16–18% de cromo — elementos que estabilizam o filme passivo em ambientes ricos em cloretos.
Mas substituir o A106 pelo A312 não é uma simples melhoria. Isso introduz novas restrições:
- O maior teor de níquel e molibdênio do A312 aumenta a suscetibilidade à corrosão sob tensão (SCC) sob carga de tração e temperaturas elevadas — especialmente se as tensões residuais da conformação da bobina não forem aliviadas por tratamento térmico pós-soldagem (PWHT).
- O acoplamento galvânico torna-se um risco quando o A312 é conectado a flanges ou suportes de aço carbono. Sem isolamento dielétrico, ocorre corrosão acelerada na interface — e não no próprio inoxidável.
- A geometria do tubo de bobina complica a qualificação do A312: as soldas longitudinais exigem ensaios não destrutivos (NDT) mais rigorosos, e a conformação a frio pode reduzir a ductilidade abaixo das margens de projeto.
Na prática, muitos projetos agora adotam estratégias híbridas — A106 para escoramentos acima da linha d’água, onde a integridade do revestimento pode ser mantida, e A312 para conduítes submersos — combinadas com isolamento elétrico rigoroso e projeto de proteção catódica.
Protocolos de teste: além da névoa salina
O teste padrão de névoa salina (ASTM B117) induz os usuários offshore ao erro. Ele simula a exposição atmosférica — não a imersão, a dinâmica do fluxo ou a formação de biofilmes. Uma validação realista exige protocolos em camadas:
- Teste eletroquímico (ASTM G59): Mede o potencial de ruptura e o comportamento de repassivação em água do mar sintética. Um material com potencial de ruptura > +350 mV em relação ao SCE demonstra resistência robusta à corrosão por pites.
- Teste de corrosão por pites com cloreto férrico (ASTM G48 Método A): Quantifica a temperatura crítica de pites (CPT). Para tubos de bobina offshore, a CPT deve exceder a temperatura máxima de operação local em ≥15°C.
- Trincamento sob tensão por sulfetos (NACE TM0177): Obrigatório para serviço ácido — mesmo traços de H₂S na atividade microbiológica transportada pela água do mar exigem verificação.
- Imersão de longo prazo + inoculação de MIC (ISO 15663-2): Simula o desenvolvimento real de biofilmes por mais de 90 dias, seguido de mapeamento ultrassônico de espessura para quantificar a perda localizada.
Esses testes não são listas de verificação opcionais — são condições de limite. Se um fornecedor de tubos de bobina não puder fornecer relatórios completos de teste alinhados ao perfil específico de salinidade, temperatura e fluxo do seu projeto, presuma que o material não foi validado para o seu ambiente.
Onde os sistemas de revestimento se encaixam — e onde não se encaixam
Os revestimentos prolongam a vida útil — mas somente onde permanecem intactos. Para aplicações acima da linha d’água ou em zonas de respingos, revestimentos orgânicos de alto desempenho (por exemplo, sistemas epóxi-fenólicos ou de poliuretano) apoiados por primers ricos em zinco proporcionam desempenho confiável. No entanto, a geometria inerente do tubo de bobina — raios estreitos, soldas de costura e perfis de superfície variáveis — dificulta a aplicação consistente do revestimento. Microfuros ou falhas no revestimento tornam-se pontos de iniciação para corrosão sob o revestimento.
Nesses casos, as abordagens de proteção dupla ganham espaço. Por exemplo,Chapa de Cobertura Galvanizada com Revestimento Colorido PPGI demonstra como a galvanização + cobertura de polímero proporciona >25 anos de serviço na construção costeira — onde a névoa salina constante levada pelo vento degradaria rapidamente o aço sem revestimento. Embora não seja um substituto direto para o tubo de bobina, sua comprovada estratégia de barreira multicamada orienta a seleção de materiais offshore: proteção galvânica (camada de zinco) + resistência química (revestimento superior de polímero) + durabilidade de adesão (preparação de superfície otimizada) cria uma redundância que as soluções de camada única não possuem.
O que isso significa para sua próxima revisão de compras
Antes de aprovar qualquer tubo de bobina de aço para uso offshore, faça três perguntas:
- O grau especificado está qualificado para a condição real de exposição — e não apenas para a categoria de projeto? (por exemplo, “offshore” ≠ “submerso”; verifique a profundidade de imersão, a velocidade do fluxo e a faixa de temperatura.)
- As soldas de costura estão incluídas no escopo de teste — ou são tratadas como uma preocupação secundária? (Se os relatórios de teste mencionarem apenas as propriedades do metal base, rejeite a proposta.)
- O fornecedor fornece dados de teste rastreáveis e específicos do projeto — ou certificados genéricos? (Certificados de conformidade sem parâmetros de teste são documentos administrativos, não evidências de engenharia.)
A seleção de materiais aqui não se trata de custo por tonelada. Trata-se da consequência da falha por metro. Um tubo A106 de $200/m que exige substituição a cada 4 anos devido à corrosão por pites acarreta maior custo de ciclo de vida — e risco operacional muito maior — do que uma solução A312 de $550/m com CPT e resistência à SCC verificados.
Para equipes que gerenciam a integridade estrutural em infraestruturas marítimas, a conclusão não é “evite o aço carbono”. É “nunca presuma equivalência entre ambientes”. A corrosão não respeita categorias de compras — ela responde à química, à tensão e à microestrutura. Combine o material com o mecanismo. Valide a costura. Teste o sistema — não apenas a amostra.
Envie-nos uma mensagem


Insira o que deseja encontrar