Os vergalhões de aço galvanizado, trefilado a frio, semiduro atendem à ASTM A800 quanto à estabilidade do processo de trefilação?
Resposta curta: não automaticamente — e não apenas pelo revestimento. Os vergalhões de aço galvanizado, trefilado a frio, semiduro podem atender à ASTM A800, mas a conformidade depende de três controles de processo estreitamente interligados: profundidade de descarbonetação, uniformidade da resistência à tração ao longo da bobina e aderência do revestimento de zinco sob deformação mecânica — e não apenas da composição nominal ou do peso do revestimento.
Para operadores de trefilação que utilizam linhas de alta velocidade e múltiplos passes (especialmente 12+ passes até ≤0.3 mm), a ASTM A800 não é uma “norma de lista de verificação”. É uma especificação funcional: define o que o vergalhão deve fazer, e não apenas o que ele é. Se sua matéria-prima falhar no meio da trefilação — com trincas na entrada da fieira, redução inconsistente ou descamação superficial que contamina as fieiras — você não está lidando com um pequeno desvio. Está enfrentando paradas não planejadas, sucata e desgaste acumulado das ferramentas, que reduz a margem mais rapidamente do que qualquer economia no custo da matéria-prima.
O que a ASTM A800 realmente exige — e onde as suposições falham
A ASTM A800 abrange a “Especificação Padrão para Vergalhões de Aço para Trefilação a Frio”. Seu objetivo principal é garantir que a matéria-prima apresente comportamento previsível durante a conformação a frio. As cláusulas principais incluem:
- Variação da resistência à tração: diferença ≤50 MPa entre os valores mínimo e máximo medidos em intervalos de 1 metro ao longo de uma única bobina. Isso é mais importante do que a UTS média, pois a estabilidade da trefilação depende de tensão de escoamento consistente, e não de valores nominais.
- Limite de descarbonetação: camada total de ferrita + descarbonetação parcial ≤0.15 mm de profundidade na superfície. Exceder esse limite favorece o início de microtrincas durante a redução no primeiro passe, especialmente em classes de alto carbono (por exemplo, 1060–1080) usadas para arame de mola ou arame para talão de pneu.
- Integridade do revestimento de zinco: não apenas “presença” ou “peso” (g/m²), mas aderência sob flexão e torção. A ASTM A800 faz referência à ASTM A90/A90M para ensaios de aderência do revestimento — o que significa que a galvanização deve suportar uma dobra de 180° em torno de um mandril de diâmetro especificado sem descamar ou descolar. Muitas usinas testam apenas o peso do revestimento; poucas validam a aderência sob a deformação cíclica da trefilação.
- Qualidade superficial: livre de carepa, cavidades, costuras ou laminações detectáveis por inspeção visual sob ampliação de 10×. Isso é crítico porque o zinco não consegue cobrir defeitos subsuperficiais — e a trefilação os amplifica.
O equívoco comum? Que “galvanizado + trefilado a frio + semiduro” implica prontidão para a A800. Na realidade, a galvanização após a trefilação a frio (comum para arame de fixadores resistente à corrosão) frequentemente introduz risco de fragilização por hidrogênio se o tratamento de desidrogenação não for controlado com precisão. E a designação “semiduro” — referente a estados intermediários de têmpera entre totalmente recozido e totalmente duro — não tem significado sem estar vinculada a faixas de tração verificadas (por exemplo, 450–550 MPa para 1070 semiduro) e à consistência do alongamento (≥12% mín., tolerância de ±1.5%).
Quando o histórico do processo prevalece sobre as fichas de especificação
Um vergalhão pode ser aprovado nos relatórios de ensaio da usina quanto à resistência à tração, peso do revestimento e testes de dobra — mas ainda falhar na A800 na prática. Por quê?
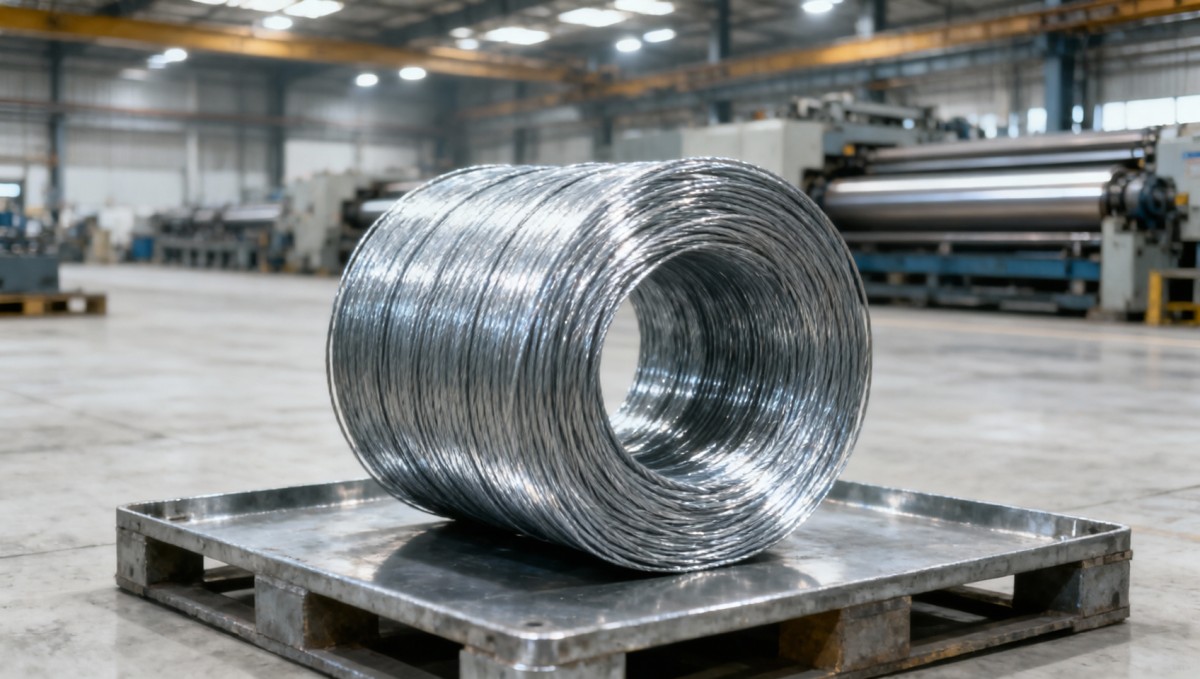
Primeiro, a aderência do revestimento se deteriora com o armazenamento e o manuseio. Camadas de zinco formadas por eletrogalvanização (comum para vergalhões de arame de pequeno diâmetro) são mais finas e frágeis do que as alternativas galvanizadas por imersão a quente. Se as bobinas permanecerem >30 dias antes da trefilação — ou forem submetidas a repetidas elevações, empilhamentos ou ciclos de temperatura — a ligação interfacial enfraquece. Operadores relatam maior desgaste das fieiras e riscos superficiais justamente ao usar material “recém-saído da usina” que foi transportado, armazenado e desenrolado sob umidade variável.
Segundo, a descarbonetação não é uniforme em todo o diâmetro da bobina. As espiras externas resfriam mais rapidamente durante a laminação a quente e o bobinamento, resultando em descarbonetação mais profunda do que nas espiras internas. Uma amostra de laboratório retirada do meio de uma bobina pode atender ao limite de 0.15 mm — mas os primeiros e últimos 5% da bobina podem excedê-lo em 20–30%. Sem testes em tempo real nas extremidades da bobina (por exemplo, metalografia de seção transversal a cada 5ª bobina), isso permanece sem detecção até ocorrerem rupturas na trefilação.
Terceiro, a uniformidade da resistência à tração se deteriora sob gradientes de encruamento induzidos pela trefilação. Um vergalhão com dispersão de tração de 50 MPa antes da trefilação pode desenvolver variação >120 MPa após a redução no primeiro passe — especialmente se a microestrutura original contiver bandeamento ou inclusões não metálicas alinhadas paralelamente à direção de trefilação. A ASTM A800 não exige classificação de inclusões, mas os certificados de usina EN 10204 3.2 frequentemente exigem — e por bons motivos.
Verificação prática: o que os operadores devem exigir — e não apenas aceitar
Não confie apenas em certificados da usina. Para aplicações críticas (por exemplo, componentes de segurança automotiva, arame para dispositivos médicos ou meios filtrantes de malha fina), verifique estes três pontos antes de confirmar pedidos de grande volume:
- Mapeamento de tração nas extremidades da bobina: exija ensaios de tração no início, no meio e no final de cada bobina — e não apenas um por corrida. Aceite somente se os três estiverem dentro de ±25 MPa da faixa-alvo.
- Validação da aderência sob deformação de trefilação simulada: solicite resultados de ensaios de dobra em mandril de 180° conforme ASTM A90, realizados em amostras envelhecidas por 30 dias a 25°C/65% RH — e não apenas no estado laminado.
- Perfil da profundidade de descarbonetação: solicite relatórios metalográficos que apresentem a medição da descarbonetação em três posições radiais (superfície, raio médio, núcleo) para pelo menos uma bobina por lote de corrida. Dados somente da superfície ocultam o risco de gradiente.
Se o seu fornecedor não puder fornecer isso — ou cobrar taxas adicionais por isso — ele está tratando a A800 como um requisito de marketing, não como um compromisso de engenharia.
Quando o arame galvanizado trefilado a frio não é a solução adequada
A conformidade com a ASTM A800 não garante adequação para todas as aplicações. Considere alternativas quando:
- Você está trefilando abaixo de 0.25 mm de diâmetro: partículas de zinco tornam-se abrasivas em fieiras ultrafinas. Vergalhões de baixo carbono revestidos com fosfato ou cal geralmente proporcionam melhor acabamento superficial e menor desgaste das fieiras.
- Seu produto final exige soldabilidade ou revestimento após a trefilação: o zinco residual vaporiza na soldagem a arco ou interfere na aderência da eletrodeposição. Nesses casos, arame trefilado a frio sem revestimento, seguido de galvanização final (por exemplo, para estruturas ou suportes deMalha Soldada de Aço Inoxidável 316), evita a contaminação.
- Você precisa de resistência atmosférica de longo prazo em ambientes ricos em cloretos: o aço carbono galvanizado tem vida útil limitada em comparação com opções de aço inoxidável — mesmo o arame inoxidável 304 ou 316 oferece maior durabilidade para aplicações costeiras ou de processamento químico, nas quais a integridade da malha é indispensável.
Para reforço estrutural, cercamento ou produtos de arame de uso geral, os vergalhões galvanizados, trefilados a frio e semiduros que atendem à A800 continuam sendo econômicos e confiáveis — desde que a verificação seja incorporada à aquisição, e não presumida.
Em resumo: sim, esses vergalhões podem atender à ASTM A800 — mas somente quando o controle de fabricação vai além da química e do peso do revestimento, abrangendo comportamento mecânico, histórico térmico e manuseio em condições reais. A estabilidade não é herdada de uma ficha de especificação. Ela é validada, bobina por bobina, passe por passe.
Envie-nos uma mensagem


Insira o que deseja encontrar