Obter um revestimento de zinco liso e contínuo em aço estrutural é um desafio diário nas instalações de galvanização. Quando os operadores observam superfícies ásperas e granuladas ou revestimentos descamados, os culpados imediatos costumam ser as cinzas e a borra. No entanto, aplicar a mesma medida corretiva a ambos geralmente não resolve o problema, pois seus mecanismos de formação são completamente diferentes. Para eliminar esses defeitos com eficácia, é necessário distinguir os óxidos superficiais dos sedimentos do fundo e ajustar os parâmetros operacionais de acordo.
Identificação das causas-raiz: cinzas e borra
Antes de ajustar o banho, os operadores devem identificar corretamente o defeito. As cinzas e a borra têm aparência semelhante no revestimento final, mas se originam de estados físicos diferentes dentro da cuba de zinco.
Cinzas (óxido de zinco) flutuam na superfície do zinco fundido. Formam-se quando o zinco líquido reage com o oxigênio do ar. Essa reação se acelera em temperaturas mais altas ou quando a superfície do banho é agitada. Se o aço atravessar uma camada espessa de cinzas durante a imersão, essas partículas sólidas de óxido ficam presas no revestimento, criando um acabamento áspero e opaco.
Borra (compostos intermetálicos de ferro e zinco) afunda no fundo da cuba. Forma-se quando o ferro do substrato de aço ou da própria cuba se dissolve no zinco fundido e cristaliza. As partículas de borra são duras e quebradiças. Quando são agitadas e aderem ao aço durante a retirada, provocam aspereza superficial acentuada, protuberâncias e baixa aderência do revestimento.
Confundir as medidas corretivas só agravará o problema. A remoção vigorosa das cinzas da superfície pode agitar a borra sedimentada, enquanto a dragagem frequente do fundo pode gerar turbulência que favorece a oxidação superficial.
Controle da temperatura do banho e do tempo de imersão
A temperatura é a variável mais importante no controle das cinzas e da borra. Os banhos padrão de galvanização a quente normalmente operam entre 440°C e 460°C. Desviar dessa faixa desencadeia uma sequência de defeitos.
Quando a temperatura ultrapassa 460°C, a solubilidade do ferro no zinco aumenta drasticamente. Isso acelera a formação de borra no fundo da cuba e aumenta a velocidade da reação ferro-zinco na superfície do aço, resultando em uma camada de liga espessa e quebradiça, propensa a descascar. As temperaturas elevadas também aumentam significativamente a taxa de oxidação da superfície do zinco, gerando mais cinzas.
Por outro lado, operar abaixo de 440°C aumenta a viscosidade do zinco fundido. O zinco mais viscoso não escorre de forma tão uniforme da superfície do aço, resultando em revestimentos irregulares. Mais importante ainda, a viscosidade elevada impede que as partículas de borra sedimentem no fundo e dificulta a remoção eficaz das cinzas, fazendo com que inclusões de ambos os tipos fiquem presas no revestimento final.
O tempo de imersão atua em conjunto com a temperatura. Quanto mais tempo o aço permanecer no banho, mais ferro se dissolverá no zinco, gerando mais borra. Os operadores devem buscar o menor tempo de imersão viável que permita ao aço atingir a temperatura do banho e ao zinco molhar completamente a superfície.
Controle da composição química do banho de zinco e manutenção física
O equilíbrio químico do banho determina diretamente a formação de borra. A adição de uma pequena quantidade de alumínio (normalmente entre 0.1% e 0.2%) é uma prática padrão na galvanização moderna. O alumínio inibe a formação das camadas frágeis de liga ferro-zinco, favorecendo uma zona de liga mais fina e dúctil e reduzindo significativamente a formação de borra. No entanto, se o teor de alumínio cair demais devido ao consumo ou à formação de ligas com o aço, a geração de borra aumentará rapidamente. Se for alto demais, poderá causar problemas de aderência e áreas sem revestimento.
A manutenção física exige uma abordagem disciplinada para manter o banho limpo sem gerar turbulência.
- Remoção das cinzas superficiais: As cinzas devem ser removidas delicada e frequentemente, idealmente logo antes da imersão do aço. As ferramentas de remoção devem ser pré-aquecidas para evitar o resfriamento localizado do zinco, que, de outra forma, provocaria a formação de mais borra.
- Dragagem do fundo: A borra deve ser removida do fundo da cuba durante paradas programadas. A dragagem deve ser feita com cuidado para evitar agitar o banho. Muitas cubas modernas têm fundos inclinados ou poços coletores de borra, que concentram os sedimentos e facilitam sua remoção sem perturbar o banho principal.
- Gestão de ferramentas: Nunca introduza ferramentas, suportes ou aço sem fluxo, quando frios, no banho. Objetos frios causam o congelamento localizado do zinco, levando a um grande acúmulo de borra e à turbulência superficial que retém as cinzas.
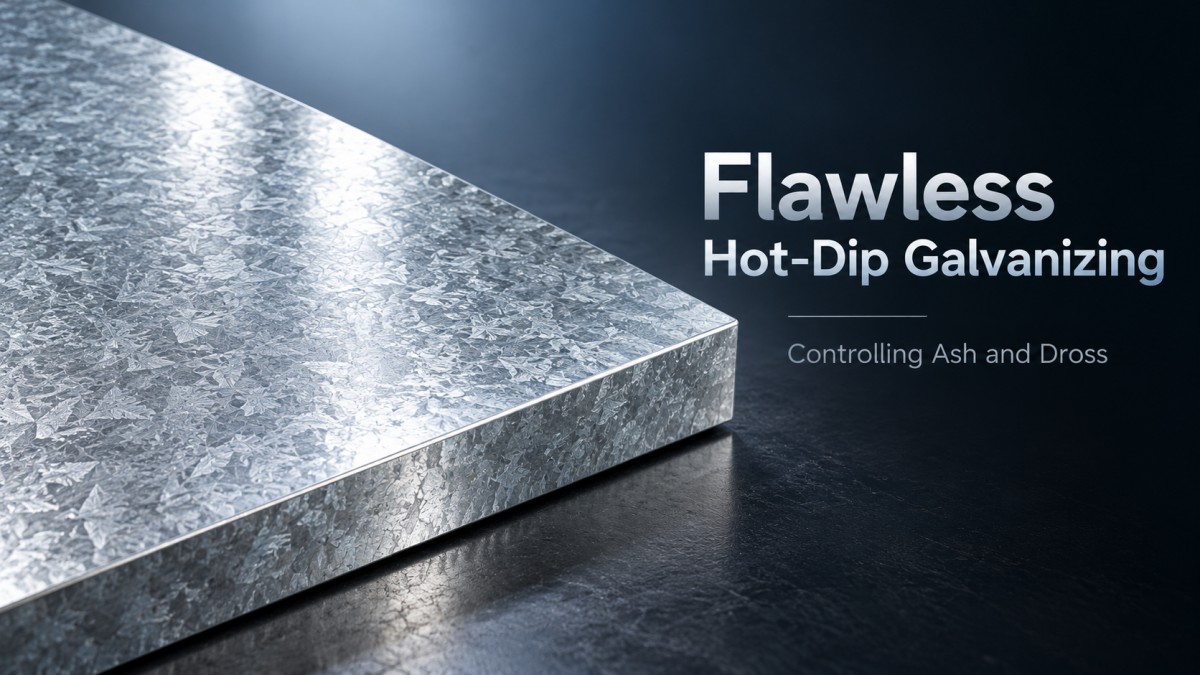
O papel da reatividade do aço e da preparação da superfície
Mesmo com um controle perfeito do banho, a composição química do próprio aço pode provocar defeitos no revestimento. A reatividade do aço em um banho de galvanização a quente é determinada, em grande parte, pelos teores de silício e fósforo.
Aços com teor de silício entre 0.15% e 0.25% geralmente produzem os melhores revestimentos. Quando o teor de silício ultrapassa 0.25% (aço frequentemente denominado reativo ou aço Sandelin), a reação ferro-zinco torna-se excessivamente rápida. Isso resulta em uma camada de liga muito espessa, que consome a maior parte da camada externa de zinco puro. A superfície fica opaca, áspera e muito suscetível à retenção de partículas de borra. Para aços reativos, os operadores devem reduzir a temperatura do banho até o limite inferior da faixa operacional (cerca de 440°C) e minimizar o tempo de imersão para desacelerar a reação.
A preparação da superfície é igualmente importante. A limpeza incompleta ou um fluxo inadequado deixa sais de ferro ou umidade na superfície do aço. Quando o aço úmido entra no banho, a umidade se transforma instantaneamente em vapor, provocando microexplosões que projetam zinco e cinzas sobre a superfície e criam poros no revestimento. Garantir que o aço esteja completamente seco e corretamente tratado com fluxo antes da imersão é uma etapa indispensável para prevenir defeitos.
Avaliação de materiais alternativos para condições extremas
Em alguns casos, a reatividade do aço ou a severidade das condições de serviço torna praticamente impossível ou economicamente inviável obter um acabamento perfeito por galvanização a quente. Nesses casos, a solução pode não estar na otimização do banho de zinco.
Para componentes específicos expostos a ambientes químicos altamente corrosivos, marinhos ou de alta temperatura, nos quais não se podem tolerar defeitos no revestimento, os engenheiros podem dispensar completamente a galvanização. A especificação de materiais intrinsecamente resistentes à corrosão, como uma bobina de aço inoxidável 304 para peças fabricadas, elimina por completo as variáveis do banho de zinco. Embora o custo inicial do material seja maior, isso elimina o risco de defeitos causados por cinzas e borra, evita as limitações relacionadas à reatividade do silício e reduz a manutenção a longo prazo em ambientes agressivos.
Prevenir a formação de cinzas e borra em revestimentos galvanizados a quente não depende de um único ajuste; é um processo contínuo de equilíbrio. Exige controle rigoroso da temperatura, manutenção disciplinada do banho, compreensão da reatividade química do aço e flexibilidade para considerar materiais alternativos quando os limites do processo de galvanização são atingidos. Ao controlar essas variáveis de forma sistemática, os operadores podem fornecer de maneira consistente aço estrutural com a durabilidade e o acabamento exigidos por projetos globais rigorosos.
Envie-nos uma mensagem


Insira o que deseja encontrar